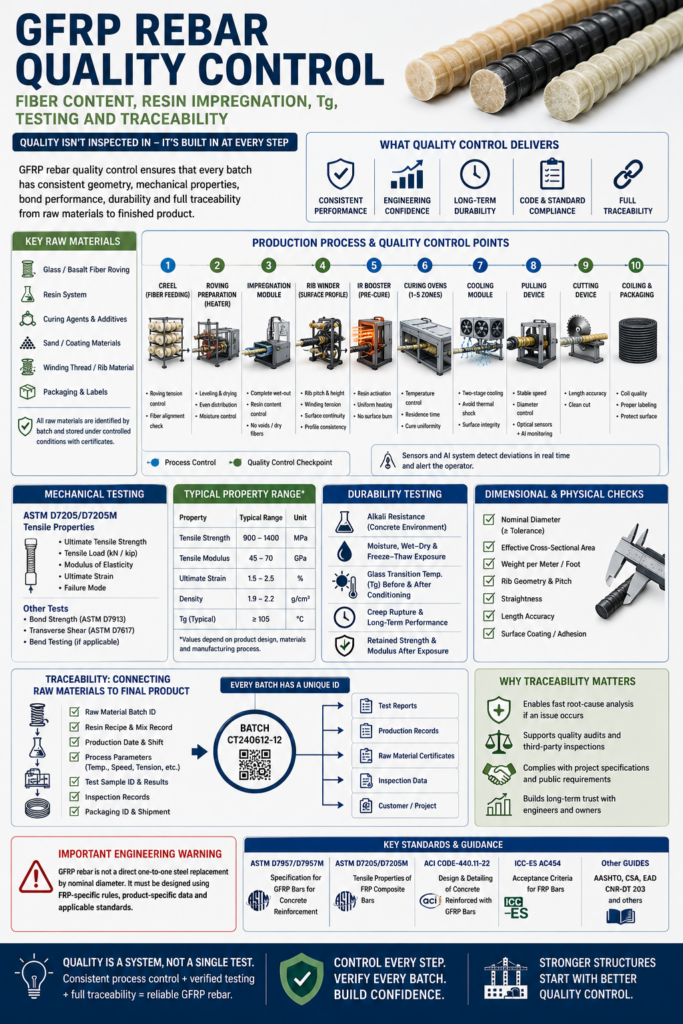
Réponse rapide : Qu’est-ce que le contrôle qualité des barres d’armature en PRFV ?
Le contrôle qualité des barres d'armature en PRFV est le processus de vérification que chaque lot de production présente une géométrie, une teneur en fibres, une imprégnation de résine, une qualité de durcissement, un profil de surface, des propriétés de traction, un comportement de liaison, une performance de durabilité et une traçabilité constants.
Un système de contrôle qualité GFRP robuste doit comprendre :
- contrôle des matières premières entrantes ;
- identification des lots de fibres et de résine ;
- contrôle du rapport fibre/résine ;
- vérifications de la tension du roving et de l'alignement des fibres ;
- contrôle de l'imprégnation de résine ;
- enregistrements des processus de durcissement et de refroidissement ;
- mesures du diamètre et de la surface effective ;
- essai de traction ;
- vérification du module et de la déformation ultime ;
- inspection du profil de surface ;
- essais d'adhérence et de cisaillement transversal lorsque cela est nécessaire ;
- données sur la durabilité et la résistance aux alcalis ;
- température de transition vitreuse, ou Tg, le cas échéant ;
- Marquage des produits et traçabilité des lots.
L'essentiel est simple : Un seul résultat positif à un test ne suffit pas.. Un fabricant sérieux d'armatures en PRFV doit prouver la répétabilité de ses produits sur plusieurs équipes, lots de matières premières, vitesses de production et sur des milliers de mètres ou de pieds d'armature.
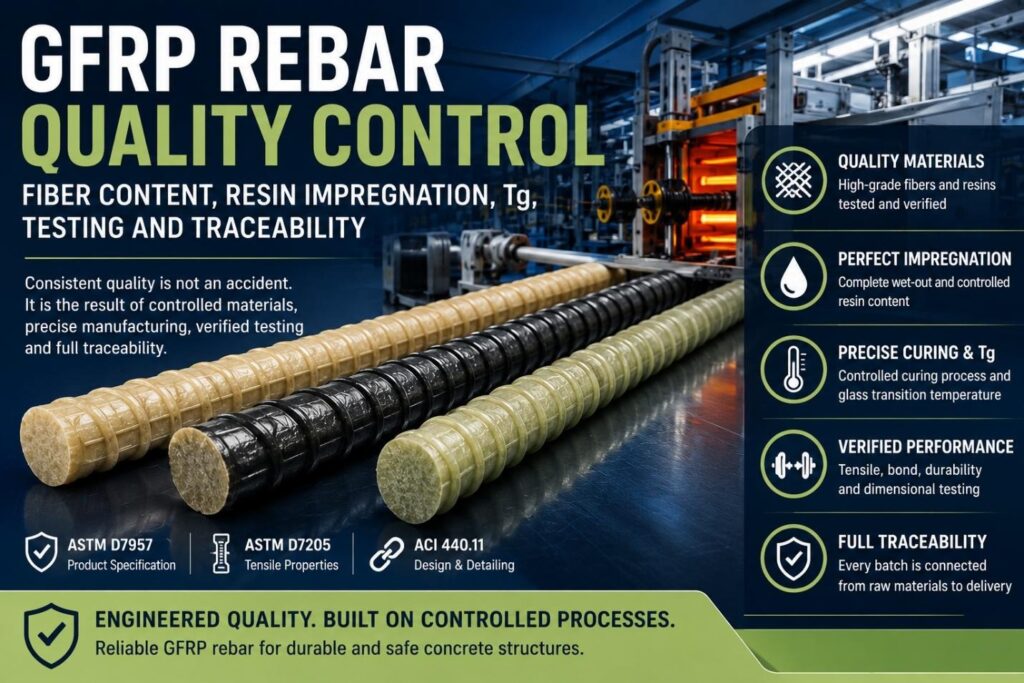
Points clés à retenir
- La qualité du PRFV est déterminée à la fois par les matières premières et par le contrôle de la fabrication.
- La fibre de verre et la résine de haute qualité ne produisent pas automatiquement des barres d'armature de haute qualité.
- L'imprégnation complète des fibres et la teneur contrôlée en résine sont essentielles pour des performances fiables en traction et en durabilité.
- L'alignement des fibres et la tension du fil influencent l'efficacité avec laquelle les fibres supportent la charge longitudinale.
- La qualité du durcissement ne peut être décrite uniquement par la température du four ; la vitesse, le diamètre de la barre, la chimie de la résine et le temps de séjour sont également importants.
- Le profil de surface doit être contrôlé car il influe sur l'adhérence au béton.
- La norme ASTM D7205 est utilisée pour les propriétés de traction des barres composites FRP, tandis que la norme ASTM D7957 est la spécification de produit clé pour les barres rondes pleines GFRP destinées au renforcement du béton.
- Le code ACI CODE-440.11-22 fournit les exigences du code du bâtiment pour le béton structurel renforcé par des barres GFRP.
- Pour les marchés de l'ingénierie sérieuse, ce sont des rapports d'essais spécifiques au produit, et non des affirmations générales, qui sont nécessaires.
- La traçabilité relie la barre finie aux matières premières, aux paramètres de processus, aux résultats des tests et à l'historique du lot de production.
- La régularité de la fabrication doit être prise aussi au sérieux que la résistance à la traction maximale.
Pourquoi le contrôle de la qualité des barres d'armature en PRFV est important
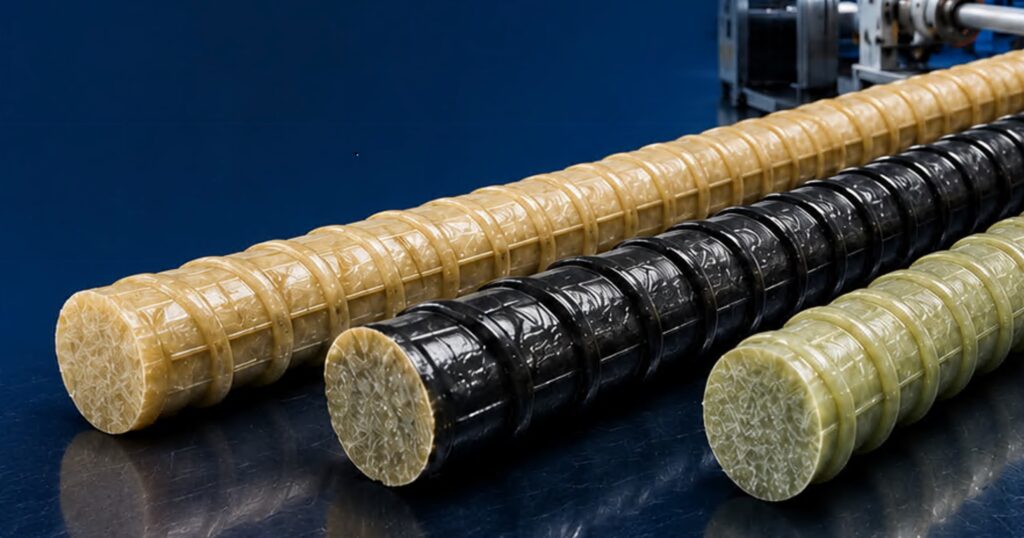
Les barres d'armature en PRFV ne sont pas un matériau courant au même titre que les barres d'armature en acier. Il s'agit d'un produit composite constitué de fibres continues, de résine polymère et d'un profil de surface obtenu lors de sa fabrication.
Cela signifie que le produit final dépend de plusieurs variables qui agissent de concert :
| Variable de qualité | Pourquoi c'est important |
| Type de fibre | Contrôle une grande partie de la capacité de traction longitudinale |
| teneur en fibres | Influe sur la résistance à la traction, le module et la densité |
| Système de résine | Transfère la charge, protège les fibres et contrôle la durabilité de la matrice |
| Imprégnation | Détermine si les fibres sont complètement mouillées. |
| durcissement | Contrôle la polymérisation et la stabilité de la matrice |
| Profil de surface | Affecte l'adhérence au béton |
| Refroidissement | Peut influencer l'état de surface et les contraintes internes |
| vitesse de traction | Modifie le temps de séjour et l'historique thermique |
| Découpe et enroulement | Affecte la manutention, l'emballage et le contrôle dimensionnel |
| Traçabilité | Relie chaque lot aux enregistrements de production et de test |
Un système de contrôle qualité défaillant peut certes produire une bonne barre ponctuellement. Le problème réside dans sa capacité à garantir ce même niveau de qualité de manière répétée.
Pour les acheteurs, les ingénieurs et les organismes publics, la cohérence est plus précieuse qu'un seul chiffre impressionnant.
Matières premières : la qualité commence avant la production
Le contrôle qualité commence avant même le démarrage de la chaîne de production.
Le fabricant doit identifier et documenter chaque lot de matières premières :
- mèche de fibres de verre ;
- mèche de fibres de basalte, le cas échéant ;
- résine;
- agents de durcissement ;
- additifs ;
- sable ou matériaux de revêtement de surface, le cas échéant ;
- fil d'enroulement ou matériaux de formation de nervures ;
- Composants d'emballage et de marquage des produits.
Une usine de PRFV sérieuse ne devrait pas considérer les matières premières comme interchangeables sans vérification. Un changement de fournisseur de fibres, de formulation de résine ou d'agent de durcissement peut modifier le comportement d'imprégnation, la vitesse de durcissement, la qualité de surface et les performances mécaniques.
| Contrôle des matières premières | Question pratique |
| Lot de fibres | Quel lot de mèche a été utilisé ? |
| Lot de résine | Quel lot de résine a été mélangé ? |
| Recette de résine | La formulation a-t-elle été contrôlée et consignée ? |
| Additifs | Les quantités d'accélérateur, de durcisseur et de charge ont-elles été contrôlées ? |
| Conditions de stockage | L'humidité, la température et la durée de conservation ont-elles été contrôlées ? |
| Certificat entrant | La documentation du fournisseur a-t-elle été reçue et classée ? |
La documentation relative aux matières premières ne garantit pas à elle seule la qualité d'un produit. Mais sans elle, tout contrôle qualité ultérieur relève de la conjecture.
Teneur en fibres et rapport fibres/résine
Dans les barres d'armature en PRFV, les fibres supportent la majeure partie de la charge de traction longitudinale. La résine lie les fibres, répartit les contraintes entre elles et les protège de l'environnement du béton.
Une quantité insuffisante de fibres réduit l'efficacité mécanique. Une quantité excessive de résine augmente les coûts et peut créer une zone trop riche en résine qui n'exploite pas pleinement le potentiel du renfort.
La fiche technique ou le plan qualité interne de l'usine doit définir les plages cibles pour :
- teneur en fibres en poids ou en volume ;
- teneur en résine ;
- densité de barres ;
- surface effective ;
- poids par mètre ou par pied ;
- Tolérance dimensionnelle acceptable.
| Condition | Résultat possible |
| faible teneur en fibres | Capacité de traction et rigidité réduites |
| Résine en excès | Section de renforcement plus coûteuse et moins efficace |
| Mauvaise maîtrise des résines | Variation d'un lot à l'autre |
| Rapport fibre/résine stable | Des données mécaniques plus prévisibles |
| Teneur en fibres documentée | Meilleure comparaison des produits et confiance accrue en l'ingénierie |
L'objectif n'est pas simplement de réduire la quantité de résine utilisée. Il s'agit d'obtenir une imprégnation complète grâce à un équilibre fibre/résine maîtrisé.
Imprégnation de résine : la partie cachée de la qualité
Une barre en PRFV peut avoir une apparence acceptable de l'extérieur tout en présentant des problèmes d'imprégnation interne.
Les défauts courants comprennent :
- fibres sèches ;
- air emprisonné;
- vides internes ;
- mouillage incomplet ;
- répartition inégale de la résine ;
- zones locales riches en résine ;
- formation de faisceaux de fibres instables.
La documentation relative à l'équipement de nouvelle génération CT6 décrit le module d'imprégnation comme un système d'imprégnation et de pressage de résine sur des fils de laine, tout en préservant les propriétés du liant polymère telles que la fluidité, la vitesse et la température de polymérisation. Elle précise également que la cavitation ultrasonique favorise la pénétration de la résine entre les fibres, tandis qu'une pince pneumatique élimine l'excédent de résine afin d'éviter toute surutilisation.
Il faut comprendre cela comme un principe de fabrication, et non comme une affirmation selon laquelle seule une méthode d'imprégnation peut fonctionner.
Le principe d'ingénierie est clair :
La résine doit imprégner complètement les fibres sans créer d'excès de résine inutile.
| Problème d'imprégnation | Pourquoi c'est important |
| Zones de fibres sèches | Transfert de charge inférieur et points faibles |
| Vides | Fiabilité mécanique réduite |
| Résine en excès | Coût plus élevé et zones potentiellement fragiles riches en matrice |
| Rapport de résine instable | Données de densité et de traction incohérentes |
| Mauvaise humidité | Durabilité et fiabilité des tests réduites |
| Imprégnation contrôlée | Qualité des produits plus stable |
Pour le contrôle qualité, l'inspection visuelle seule ne suffit pas. Le fabricant doit également contrôler le poids au mètre, la densité, les résultats des essais de traction et, le cas échéant, procéder à un examen microscopique ou à des tests de combustion/teneur en fibres.
Alignement des fibres, tension et distribution du roving
Les barres d'armature en PRFV sont un matériau directionnel. Leurs meilleures propriétés de traction sont obtenues lorsque les fibres sont alignées le long de l'axe de la barre et réparties uniformément dans sa section.
La production industrielle peut perturber cela de plusieurs manières :
- variations de tension mobiles ;
- les fibres se croisent avant l'imprégnation ;
- les faisceaux se déplacent à l'intérieur de la section ;
- certaines zones deviennent riches en fibres ;
- d'autres zones deviennent riches en résine ;
- La tension varie lors du réglage de la vitesse de production.
Le manuel de la nouvelle génération CT6 décrit le cantre comme un système permettant d'installer les bobines de mèche et de créer une précharge de fils de mèche grâce à des anneaux de guidage. Il décrit également le réchauffeur de mèche comme un système permettant de niveler, sécher, répartir et réchauffer les fils de mèche avant imprégnation.
Ces détails sont importants car même la fibre brute la plus résistante ne sert à rien si elle entre dans la barre dans un état instable.
| Variable de processus | Effet qualité |
| Tension errante | Affecte l'alignement et la distribution des fibres |
| Passage de fibres | Peut perturber le chemin de charge interne |
| formation de faisceaux | Influe sur la géométrie et la densité des barres |
| Humidité | Peut affecter l'adhérence et le durcissement de la résine |
| Répartition inégale | Provoque des variations locales du comportement mécanique |
| Alimentation stable | Prend en charge les propriétés répétables |
De petites variations deviennent importantes lorsque la production s'étend sur des milliers de mètres.
Contrôle du durcissement : la température n’est qu’un élément du processus
Le séchage est l'une des étapes les plus mal comprises dans production de barres d'armature en PRF.
Une erreur fréquente consiste à réduire le processus de cuisson à la seule température du four. En réalité, il dépend de :
- chimie des résines ;
- température du four ;
- diamètre de la barre ;
- vitesse de production ;
- temps de séjour ;
- transfert de chaleur à travers la section ;
- conditions ambiantes ;
- étapes de chauffage précédentes ;
- méthode de refroidissement.
Le manuel de la nouvelle génération CT6 mentionne un booster infrarouge et cinq fours de polymérisation parmi ses composants, et décrit le booster infrarouge comme un système qui active rapidement la polymérisation de la résine. Ce même document précise que le chauffage infrarouge à courte longueur d'onde permet à la polymérisation de débuter à l'intérieur de la tige et contribue à prévenir la brûlure de la couche supérieure et la perte de résistance.
En matière de contrôle qualité, la principale leçon à retenir est la suivante :
Un processus qui fonctionne pour un diamètre donné à une vitesse donnée ne peut pas être automatiquement transposé à un autre diamètre à une autre vitesse.
| Variable de durcissement | Pourquoi il faut le contrôler |
| Température | Influe sur la vitesse de polymérisation |
| Temps de séjour | Varie en fonction de la vitesse de la ligne |
| Diamètre de la barre | Modifications du transfert de chaleur à travers la section |
| Formulation de résine | Cinétique de guérison des changements |
| Stabilité au four | Affecte la répétabilité |
| Surchauffe | Peut endommager la surface ou la matrice |
| Sous-cuisson | Peut réduire les performances mécaniques et la durabilité |
Une bonne usine consigne les conditions de séchage, et pas seulement les résultats des tests finaux.
Refroidissement et choc thermique
Le refroidissement est souvent considéré comme une étape secondaire. Il ne devrait pas l'être.
Après vulcanisation, la barre sort d'une zone chaude. Un refroidissement trop brutal peut altérer la surface et la structure interne. À l'inverse, un refroidissement trop lent ou irrégulier peut entraîner un ralentissement de la ligne ou une production de matériau non homogène.
Le manuel de la nouvelle génération du CT6 décrit un module de refroidissement en deux étapes : refroidissement par air suivi d’un refroidissement par eau. Le document précise que ce refroidissement en deux phases vise à éviter les variations brusques de température, les chocs thermiques, les dommages de surface et les fissures.
La leçon sur le contrôle de la qualité est pratique :
| Problème de refroidissement | Conséquence possible |
| choc thermique direct | Défauts de surface ou risque de fissures |
| Refroidissement instable | condition de barre finale variable |
| Refroidissement insuffisant | Problèmes de manipulation et d'enroulement |
| Refroidissement par étapes contrôlé | Meilleure stabilité des processus |
Le refroidissement fait partie intégrante de la qualité. Il doit être enregistré et contrôlé dans le cadre du processus de production.
Contrôle du profil de surface et de l'adhérence
Le profil de surface n'est pas qu'une question d'apparence. Il influence la manière dont la barre transmet la force au béton.
Un essai de traction (tel) décrit le comportement d'une barre soumise à une traction directe. Il ne permet pas de caractériser pleinement l'adhérence, la longueur de développement ni le comportement d'un assemblage par recouvrement.
Le manuel de la nouvelle génération de la CT6 décrit l'enrouleuse de nervures comme un système permettant d'enrouler un profil de nervures périodique avec un pas d'enroulement précis pour chaque dimension de renfort. Il précise également que l'angle et la force d'enroulement contribuent à obtenir une forme cylindrique et à éliminer l'air de la barre imprégnée.
Le contrôle de la qualité de surface doit inclure :
- pas des côtes ;
- hauteur des côtes à l'endroit mesuré ;
- tension d'enroulement ;
- continuité de surface ;
- adhérence du revêtement le cas échéant ;
- uniformité du revêtement de sable le cas échéant ;
- diamètre incluant et excluant le profil de surface le cas échéant ;
- Tests de liaison lorsque cela est nécessaire.
| Élément de contrôle de surface | Pertinence en ingénierie |
| Espacement des côtes | Influence le verrouillage mécanique |
| Consistance des côtes | Favorise un comportement de liaison reproductible |
| Adhésion de surface | Empêche la défaillance de la couche superficielle fragile |
| uniformité du revêtement de sable | Influe sur la friction et le micro-verrouillage |
| Dommages superficiels | Peut réduire la confiance dans les obligations |
| Tests de liaison | Soutient l'évaluation de la longueur de développement et de l'épissure par recouvrement |
La norme ASTM D7205 indique que les barres FRP ont généralement des sections transversales solides avec des ondulations de surface ou des revêtements de particules liées qui favorisent l'ancrage mécanique avec le béton.
C’est pourquoi le profil de surface fait partie du contrôle qualité, et pas seulement de la photographie de produits.
Essais de traction : que faut-il vérifier ?
L'essai de traction est l'un des outils de contrôle qualité les plus visibles pour les barres d'armature en PRFV.
La norme ASTM D7205/D7205M détermine les propriétés de résistance à la traction longitudinale quasi-statique et d'allongement des barres composites FRP couramment utilisées comme éléments de traction dans le béton armé, précontraint ou post-tendu.
Un essai de traction doit fournir plus d'informations que “ la barre s'est rompue sous une charge élevée ”. Il doit permettre d'identifier :
- diamètre nominal ;
- diamètre mesuré ou surface effective ;
- longueur de l'échantillon ;
- méthode d'ancrage ;
- norme d'essai ;
- force de traction maximale ;
- résistance à la traction ultime ;
- module de traction ;
- contrainte ultime ;
- emplacement de la panne ;
- nombre de spécimens ;
- moyenne, minimum et variation le cas échéant.
| Résultats de l'essai de traction | Pourquoi c'est important |
| force de traction maximale | Force de réaction réelle en kN ou kip |
| résistance à la traction ultime | Capacité de contrainte en MPa ou ksi |
| Module | Rigidité pour la fonctionnalité |
| Souche ultime | contrainte de rupture |
| Mode/localisation de la défaillance | Contribue à interpréter la validité des tests |
| Nombre d'échantillons | Indique si la valeur est représentative |
| Identification du lot | Relie le résultat au lot de production |
Un échantillon isolé constitue une information. Une série de tests contrôlés constitue une preuve.
Contrôles dimensionnels et surface effective
Le contrôle des dimensions est fondamental, mais il n'est pas trivial.
Les recherches menées par Jarek et Kubik sur des barres en PRFV de 12 mm de diamètre nominal provenant de trois fabricants ont révélé d'importantes variations de diamètre et de résistance à la traction. Il en ressort que la constance du produit doit être maîtrisée et non présumée.
Une usine doit définir comment elle mesure :
- diamètre nominal ;
- diamètre extérieur, nervures comprises ;
- diamètre du noyau, le cas échéant ;
- diamètre équivalent ;
- surface de section efficace ;
- poids par mètre;
- rectitude;
- longueur coupée ;
- Dimensions de la bobine.
| Mesures | Pourquoi c'est important |
| Diamètre | Classification des produits |
| Zone efficace | calcul des contraintes |
| Poids par mètre | Cohérence et logistique des fibres/résines |
| Longueur | Précision de la livraison |
| Géométrie des côtes | Cohérence liée aux liens |
| Rectitude | Manutention et installation |
| Qualité de la bobine | Utilisation des transports et des entrepreneurs |
Sans contrôle dimensionnel, les valeurs de résistance à la traction deviennent plus difficiles à interpréter.
Température de transition vitreuse, Tg
La température de transition vitreuse, ou Tg, est un indicateur utile du comportement de la matrice polymère.
La Tg ne correspond pas à une simple température maximale d'utilisation. Il s'agit d'une plage de transition thermique liée à la matrice polymère. Elle reste néanmoins importante car la matrice de résine protège les fibres, transmet les contraintes et contribue à la durabilité.
Les données Tg peuvent aider à évaluer :
- qualité du durcissement de la résine ;
- stabilité de la matrice ;
- effet de l'exposition environnementale ;
- cohérence entre les lots ;
- adéquation à des conditions de température spécifiques.
| Article lié à Tg | Que vérifier |
| Méthode d'essai | Comment la Tg a-t-elle été mesurée ? |
| Original Tg | Comportement de la matrice de base |
| Tg conditionné | Changement après exposition |
| Qualité du traitement | La matrice a-t-elle atteint les performances attendues ? |
| Pertinence du design | Doit être vérifié au regard des dispositions applicables |
Si la température de transition vitreuse (Tg) est indiquée sur une fiche technique, la méthode de test doit également y figurer.
Un nombre sans méthode a une valeur limitée.
Tests de durabilité et de résistance aux alcalis
Les barres d'armature en PRFV sont utilisées dans le béton ; par conséquent, les tests de durabilité doivent tenir compte de l'environnement alcalin du béton et des conditions d'exposition à long terme.
Les contrôles utiles liés à la durabilité peuvent inclure :
- résistance aux alcalis ;
- exposition à l'humidité ;
- résistance à la traction conservée ;
- module retenu ;
- température de transition vitreuse après conditionnement ;
- comportement de rupture par fluage ;
- exposition au gel-dégel le cas échéant;
- Exposition aux chlorures et au milieu marin, le cas échéant.
Une étude de terrain nord-américaine résumée dans les documents techniques de Composite-Tech a examiné des structures en béton armé de PRFV après 5 à 8 ans de service à l'aide de la microscopie optique, du MEB, de l'EDX, du DSC et de la spectroscopie infrarouge ; le rapport indique qu'aucune détérioration du PRFV ni dégradation chimique due à l'alcalinité du béton n'a été observée dans les structures examinées.
Ces éléments de preuve sont utiles, mais il ne faut pas en abuser. Cela ne signifie pas que tout Produit en PRFV Elle présente une durabilité identique. La durabilité dépend de la fibre, de la résine, de la qualité de fabrication, de l'exposition et de la validation spécifique au produit.
Essais d'adhérence, de cisaillement et essais complémentaires
Les essais de traction ne constituent pas l'intégralité du système de contrôle qualité.
Selon le marché et l'application, un ensemble technique peut également comprendre :
| Test / Propriété | Pourquoi c'est important |
| force de liaison | Favorise la longueur de développement et la confiance dans l'épissure par recouvrement |
| Cisaillement transversal | Pertinent pour la manutention des barres et les contrôles structurels |
| Essai de barre pliée | Requis pour les formes fabriquées en usine, le cas échéant. |
| résistance aux alcalis | Évalue la durabilité en milieu béton |
| Rupture par fluage | Évalue le comportement de charge soutenu à long terme |
| Tg | Évalue le comportement thermique de la matrice de résine |
| Tolérance dimensionnelle | Soutient la répétabilité et la classification des produits |
Les normes ASTM D7957/D7957M couvrent les barres rondes pleines en PRFV fournies en longueurs coupées et en formes cintrées avec un traitement de surface externe pour le renforcement du béton. La norme ICC-ES AC454 inclut des dispositions d'évaluation des propriétés des matériaux des barres en PRFV, de l'exposition environnementale accélérée, de l'exposition au feu et des procédures de conception structurale.
Un fabricant professionnel devrait savoir quels tests sont nécessaires pour le marché cible et l'application.
Contrôle et traçabilité de la production en usine
Le contrôle qualité devient sérieux lorsqu'il est lié à la traçabilité.
La traçabilité signifie qu'une barre finie peut être rattachée à :
- lots de matières premières ;
- recette de résine ;
- date de production ;
- opérateur ou quart de travail ;
- vitesse de ligne ;
- paramètres de polymérisation ;
- diamètre du produit ;
- numéro d'échantillon ;
- résultat du test ;
- rapport d'inspection ;
- unité d'emballage ;
- expédition.
| Registre de traçabilité | Pourquoi c'est important |
| lot de matières premières | Permet d'étudier les variations des fournisseurs |
| Enregistrement du mélange de résine | Confirme le contrôle de la formulation |
| vitesse de production | Lie le temps de durcissement au rendement |
| Réglages de température | Procédé thermique des documents |
| ID de l'échantillon | Relie l'échantillon de test au lot de production |
| Rapport de test | Vérifie les données mécaniques |
| Étiquette d'emballage | Contribue à l'identification au niveau du site |
| Registre d'expédition | Soutient la documentation client et projet |
La traçabilité n'est pas de la bureaucratie. C'est la mémoire de l'usine.
Lorsqu'un acheteur demande les dossiers de production par lot, le fabricant devrait pouvoir fournir plus qu'une simple brochure.
Valeurs typiques, minimales et de conception
Un système de contrôle qualité doit faire la distinction entre les différents types de valeurs.
| Type de valeur | Signification |
| Résultat d'un test unique | Une valeur mesurée |
| Valeur moyenne | Résultat moyen d'un groupe d'échantillons |
| valeur typique | Valeur indicative, non garantie |
| valeur minimale garantie | limite inférieure déclarée par le fabricant |
| Valeur caractéristique | Valeur statistique utilisée pour la spécification ou la conception |
| Valeur de conception | Valeur après facteurs de codage et réductions |
| Valeur du lot | Résultat d'un lot de production spécifique |
| valeur conditionnée | Résultat après exposition environnementale |
Une erreur fréquente consiste à citer le résultat le plus élevé comme s'il représentait toute la production.
Il est préférable d'indiquer la moyenne, le minimum, la variation et les conditions de test. Les ingénieurs ne doivent pas seulement connaître la résistance du meilleur spécimen ; ils doivent aussi évaluer la fiabilité du produit.
Documents relatifs aux normes et au contrôle de la qualité
Un article sur le contrôle qualité ne doit pas prétendre qu'une seule norme résout tous les problèmes. Différentes normes et documents répondent à différentes questions.
| Document / Norme | Ce que cela permet d'évaluer |
| ASTM D7957 / D7957M | Spécifications du produit pour les barres rondes pleines en PRFV destinées au renforcement du béton |
| ASTM D7205 / D7205M | Propriétés de traction des barres composites en PRF |
| ASTM D7913 / D7913M | Résistance de l'adhérence par test d'arrachement |
| ASTM D7617 / D7617M | Résistance au cisaillement transversal |
| Code ACI-440.11-22 | Conception et détails du béton structurel armé de barres en PRFV |
| ICC-ES AC454 | Critères d'acceptation des barres en PRF dans les éléments en béton |
| Guide des ponts en PRFV AASHTO | Guide de conception relatif aux ponts en PRFV |
| Itinéraires EAD/ETA | Voie d'évaluation européenne, le cas échéant |
| CSA S806 / CSA S6 | Guide structurel canadien relatif aux PRF |
Code ACI-440.11-22 fournit les exigences du code du bâtiment pour le béton structurel renforcé par des barres en PRFV.
Le choix des mots est important. Il est plus sûr et plus précis de dire :
La classe de matériaux GFRP est couverte par des normes et des directives reconnues, mais chaque produit doit être accompagné de rapports d'essais spécifiques, de fiches techniques, d'une traçabilité et de la procédure d'approbation applicable au projet envisagé.
N’affirmez pas que tous les produits en PRFV sont automatiquement approuvés partout.
Liste de contrôle pratique de la qualité du PRFV
| Article QC | Exigence pratique minimale |
| contrôle des lots de matières premières | Numéros de lot de fibres, de résines et d'additifs enregistrés |
| Enregistrement du mélange de résine | Recette, temps et lot enregistrés |
| Alimentation en fibres | Tension et distribution contrôlées |
| Imprégnation | Contrôle de l'imprégnation et de la teneur en résine |
| Diamètre | Mesuré par rapport à la tolérance |
| Zone efficace | Défini pour les calculs de contraintes |
| Poids par mètre / pied | Vérifié par rapport à la plage cible |
| Profil de surface | Consistance des côtes/de la panure/de la tortilla vérifiée |
| durcissement | Température, vitesse et temps de séjour enregistrés |
| Refroidissement | Processus stable, sans dommage dû au choc thermique |
| Essais de traction | Réalisé selon la méthode applicable |
| Module et déformation | Signalé lorsque nécessaire |
| Données de liaison/cisaillement | Fourni pour les applications concernées |
| Tg / durabilité | Testé là où c'est nécessaire |
| traçabilité des lots | Produit lié aux dossiers et aux rapports d'essais |
C’est là la différence entre la production de barres composites et la fabrication d’un produit d’ingénierie.
Comment la technologie de fabrication influence le contrôle de la qualité
Conceptions de Composite-Tech technologie de production Pour les barres d'armature et les treillis en PRFV. En pratique, la leçon la plus importante est que la qualité ne peut être contrôlée uniquement à la fin du processus de fabrication. Elle doit être intégrée dès la conception.
La documentation de la nouvelle génération du CT6 décrit une séquence complète de modules de production : cantre, réchauffeur de mèche, module d’imprégnation, enrouleur de nervures, booster infrarouge, fours de cuisson, module de refroidissement, dispositif de tirage, dispositif de coupe, enrouleurs automatiques et torsadeuse de fil.
La même documentation décrit également des capteurs optiques connectés à un agent d'IA sur le dispositif de traction afin de déterminer la qualité des barres et d'alerter l'opérateur en cas de besoin.
Il convient d'interpréter cela de manière responsable. La surveillance assistée par l'IA ne remplace pas les essais ASTM, la qualification en laboratoire ni les revues d'ingénierie. Elle peut toutefois contribuer à réduire le risque que des écarts de processus visibles passent inaperçus pendant la production.
L'idée principale est que la qualité de la production dépend du contrôle des processus :
| Étape de production | Objectif du contrôle qualité |
| Alimentation en fibres | Alignement stable des fibres |
| Préparation itinérante | meilleures conditions d'imprégnation |
| Imprégnation | Taux d'humidification et de résine contrôlés |
| Enroulement des côtes | Géométrie de surface répétable |
| durcissement | Polymérisation stable |
| Refroidissement | Risque de choc thermique réduit |
| Tirer | Vitesse et géométrie stables |
| Découpe/enroulement | Format de livraison répétable |
| Surveillance | Détection précoce des écarts |
L'usine qui contrôle ces étapes peut produire des valeurs de fiche technique plus fiables.
Erreurs courantes en matière de contrôle qualité
- La première erreur consiste à se fier uniquement à la résistance à la traction.
- La seconde consiste à tester un excellent échantillon et à supposer qu'il est représentatif de toute la production.
- La troisième consiste à ignorer la surface effective.
- Le quatrième problème est le défaut d'enregistrement des lots de matières premières.
- La cinquième consiste à modifier la vitesse de la ligne sans valider le durcissement.
- La sixième consiste à considérer le profil de surface comme une apparence plutôt que comme une géométrie liée aux liaisons.
- Le septième point consiste à citer des normes sans rapports spécifiques aux produits.
- La huitième consiste à ignorer la Tg, la durabilité et la rupture par fluage lorsque l'application exige des performances à long terme.
- Le neuvième point est l'absence de traçabilité entre le lot de production et les données de test.
- La dixième hypothèse consiste à supposer que de bonnes matières premières produisent automatiquement un bon renforcement.
- Non. Le traitement est important.
FAQ : Contrôle de la qualité des barres d’armature en PRFV
Qu’est-ce que le contrôle qualité des barres d’armature en PRFV ?
Le contrôle qualité des barres d'armature en PRFV est le système utilisé pour vérifier les matières premières, le processus de production, les dimensions, les propriétés mécaniques, le profil de surface, les données de durabilité et la traçabilité des lots.
Quel est le test de qualité le plus important pour les barres d'armature en PRFV ?
Aucun test ne permet de tout prouver. L'essai de traction est très important, mais le diamètre, la section efficace, le module d'élasticité, le profil de surface, l'adhérence, la durabilité et la traçabilité sont également essentiels.
Quelle norme est utilisée pour les essais de traction des barres d'armature en PRFV ?
La norme ASTM D7205/D7205M est couramment utilisée pour déterminer les propriétés de traction des barres composites FRP.
À quoi sert la norme ASTM D7957 ?
ASTM D7957/D7957M est une spécification de produit pour les barres rondes pleines en PRFV avec amélioration de surface externe pour le renforcement du béton.
Pourquoi la teneur en fibres est-elle importante ?
La teneur en fibres influe sur la résistance à la traction, le module d'élasticité, la densité et le coût. Une quantité insuffisante de fibres réduit l'efficacité mécanique, tandis qu'une quantité excessive de résine peut augmenter le coût et déséquilibrer le composite.
Pourquoi l'imprégnation de résine est-elle importante ?
L'imprégnation de résine contrôle l'humidification du faisceau de fibres. Une imprégnation insuffisante peut entraîner la formation de fibres sèches, de vides et de zones fragiles.
Que vaut Tg lors des essais d'armatures en PRFV ?
La Tg, ou température de transition vitreuse, décrit le comportement de transition thermique de la matrice de résine. Elle permet d'évaluer la qualité de la polymérisation et la stabilité de la matrice.
La résistance à la traction est-elle suffisante pour approuver les barres d'armature en PRFV ?
Non. La résistance à la traction seule ne décrit pas le module, la liaison, la longueur de développement, la durabilité, la rupture par fluage ou la traçabilité.
Pourquoi le profil de surface est-il important dans le contrôle qualité ?
Le profil de surface influe sur l'adhérence au béton. Les nervures, l'enrobage ou le revêtement doivent être uniformes car ils influent sur l'ancrage mécanique et la transmission des forces.
Comment le durcissement affecte-t-il la qualité des barres d'armature en PRFV ?
Le durcissement influe sur la polymérisation de la matrice de résine. La température, la vitesse de production, le temps de séjour, le diamètre de la barre et la chimie de la résine ont tous une incidence sur le produit final.
Pourquoi la traçabilité est-elle importante ?
La traçabilité permet de relier chaque barre ou lot fini aux matières premières, aux paramètres de fabrication et aux résultats des tests. Elle permet aux fabricants et aux acheteurs de vérifier l'historique du produit.
La surveillance assistée par l'IA remplace-t-elle les analyses en laboratoire ?
Non. La surveillance assistée par l'IA peut contribuer à la stabilité des processus et aux alertes des opérateurs, mais elle ne remplace pas les tests normalisés, les rapports de tiers ou les examens d'ingénierie.
Les barres d'armature en PRFV peuvent-elles remplacer l'acier à l'identique si elles sont de haute qualité ?
Non. Même les PRFV de haute qualité doivent être conçus en utilisant des règles spécifiques aux PRFV, des données spécifiques au produit et les normes applicables.
Quelles questions un acheteur doit-il poser à un fabricant de barres d'armature en PRFV ?
L'acheteur doit demander une fiche technique, un rapport d'essai de traction, des données sur la surface effective, le module, une description du profil de surface, des données sur l'adhérence, des informations sur la durabilité, les références aux normes et la traçabilité du lot.
Conclusion
Le contrôle qualité des barres d'armature en PRFV ne se limite pas aux tests effectués sur une barre finie. Il s'agit de maîtriser l'ensemble du processus, de la matière première à l'armature finale.
La teneur en fibres, l'imprégnation de résine, le durcissement, le refroidissement, le profil de surface, la précision dimensionnelle, les essais de traction, la Tg, les données de durabilité et la traçabilité sont autant d'éléments qui influencent la fiabilité d'une barre en PRFV.
L'industrie ne devrait pas juger la qualité uniquement sur la base d'une valeur de traction maximale. La question essentielle est de savoir si le fabricant peut produire des propriétés comparables de manière répétée, les documenter clairement et les associer à chaque lot de production.
Pour Barres d'armature en PRFV Pour être plus largement utilisé dans le béton structurel, le contrôle qualité doit être visible, mesurable et traçable.
C’est ce qui transforme le renfort composite, d’un matériau prometteur, en un produit d’ingénierie fiable.