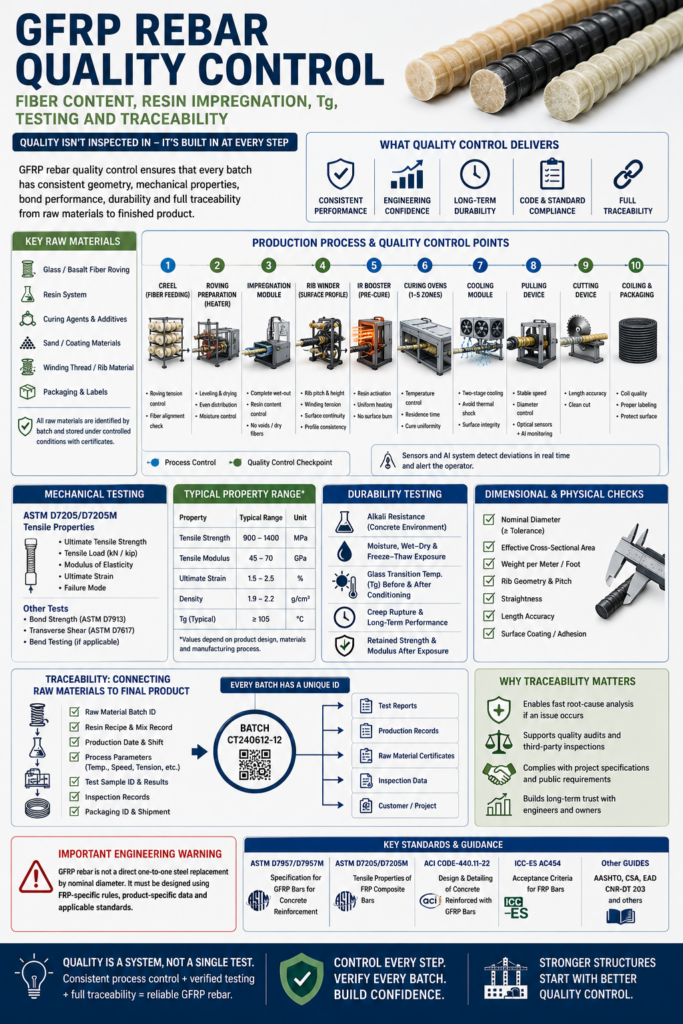
Краткий ответ: Что такое контроль качества арматуры из стекловолокна?
Контроль качества арматуры из стекловолокнистого полимера (GFRP) — это процесс проверки того, что каждая производственная партия имеет одинаковую геометрию, содержание волокон, пропитку смолой, качество отверждения, профиль поверхности, прочностные характеристики, поведение сцепления, долговечность и отслеживаемость.
Надежная система контроля качества стекловолокнистых полимерных композитов должна включать в себя:
- Контроль поступления сырья;
- Идентификация партий волокна и смолы;
- контроль соотношения волокна и смолы;
- Проверка натяжения ровницы и выравнивания волокон;
- контроль пропитки смолой;
- записи о процессах отверждения и охлаждения;
- измерения диаметра и эффективной площади;
- Испытание на растяжение;
- Проверка модуля упругости и предельной деформации;
- осмотр профиля поверхности;
- При необходимости проводятся испытания на прочность сцепления и поперечный сдвиг;
- данные о долговечности и устойчивости к щелочам;
- температура стеклования, или Tg, где это применимо;
- Маркировка продукции и отслеживание партий.
Главное просто: Одного убедительного результата теста недостаточно.. Серьезный производитель арматуры из стекловолокна должен доказать повторяемость результатов при работе в разные смены, с разными партиями сырья, разной скоростью производства и при использовании тысяч метров или футов арматуры.
Ключевые выводы
- Качество стекловолокнистых композитных материалов определяется как используемым сырьем, так и контролем качества на этапе производства.
- Высококачественное стекловолокно и смола не гарантируют автоматически высокое качество арматуры.
- Полное пропитывание волокон и контролируемое содержание смолы имеют решающее значение для обеспечения надежных характеристик прочности на растяжение и долговечности.
- Выравнивание волокон и натяжение ровницы влияют на эффективность восприятия продольной нагрузки.
- Качество отверждения нельзя описать только температурой печи; скорость, диаметр стержня, химический состав смолы и время выдержки имеют значение.
- Необходимо контролировать профиль поверхности, поскольку он влияет на сцепление с бетоном.
- Стандарт ASTM D7205 используется для определения прочностных характеристик арматурных стержней из стекловолокнистого композита, а стандарт ASTM D7957 является основной спецификацией для сплошных круглых арматурных стержней из стекловолокнистого композита, используемых для армирования бетона.
- ACI CODE-440.11-22 устанавливает требования строительных норм для железобетонных конструкций, армированных стержнями из стекловолокнистого полимерного композита (GFRP).
- Для серьезных инженерных рынков требуются протоколы испытаний, специфичные для конкретного продукта, а не общие утверждения.
- Прослеживаемость связывает готовый стержень с сырьем, настройками технологического процесса, результатами испытаний и историей производственных партий.
- К стабильности производственных процессов следует относиться так же серьезно, как и к максимальной прочности на растяжение.
Почему контроль качества арматуры из стекловолокна имеет значение
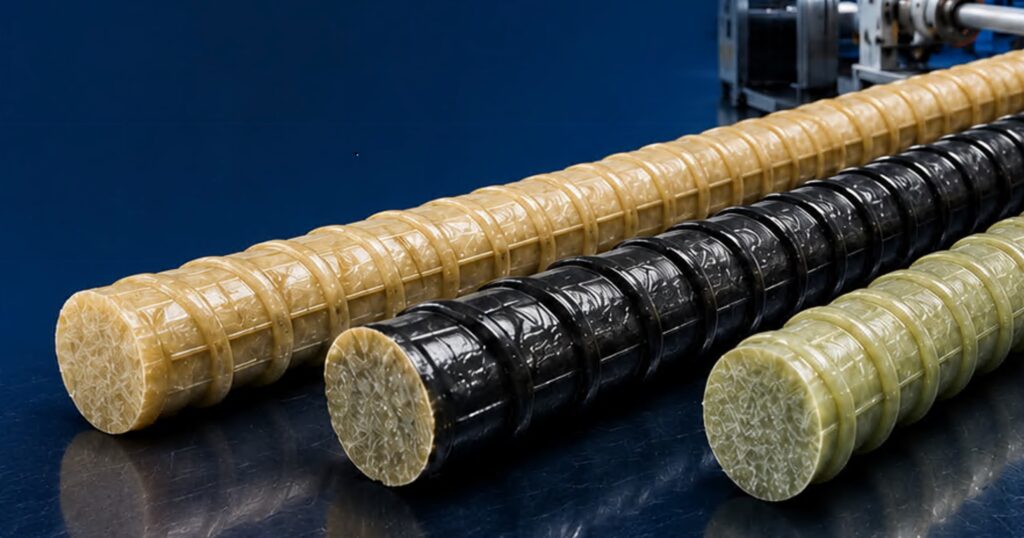
Арматура из стекловолокнистого полимера (GFRP) не является товаром массового потребления в том же смысле, как стальная арматура. Это композитный продукт, изготовленный из непрерывных волокон, полимерной смолы и профиля поверхности, сформированного в процессе производства.
Это означает, что конечный продукт зависит от взаимодействия нескольких переменных:
| Переменная качества | Почему это важно |
| Тип волокна | Контролирует значительную часть продольной прочности на растяжение. |
| Содержание клетчатки | Влияет на прочность на растяжение, модуль упругости и плотность. |
| Система смол | Передает нагрузку, защищает волокна и контролирует прочность матрицы. |
| Импрегнация | Определяет, полностью ли смочены волокна. |
| Затвердевание | Контролирует полимеризацию и стабильность матрицы. |
| Профиль поверхности | Влияет на сцепление с бетоном. |
| Охлаждение | Может влиять на состояние поверхности и внутренние напряжения. |
| Скорость тяги | Изменения времени пребывания и истории тепловых процессов. |
| Резка и намотка | Влияние на обработку, упаковку и контроль размеров. |
| Прослеживаемость | Связывает каждую партию с производственными и испытательными записями. |
Даже при слабой системе контроля качества можно получить хороший батончик один раз. Проблема в том, сможет ли она обеспечить тот же уровень качества на протяжении длительного времени.
Для покупателей, инженеров и государственных учреждений последовательность ценнее, чем одна впечатляющая цифра.
Сырье: качество начинается еще до начала производства.
Контроль качества начинается еще до запуска производственной линии.
Производитель должен идентифицировать и задокументировать каждую партию сырья:
- стекловолоконная ровница;
- базальтовая волокнистая ровница, если используется;
- смола;
- отвердители;
- добавки;
- песок или материалы для поверхностного покрытия, если используются;
- намоточная нить или материалы для формирования ребер;
- Компоненты упаковки и маркировки продукции.
Серьезный завод по производству стекловолокнистых композитов не должен рассматривать сырье как взаимозаменяемое без проверки. Изменение поставщика волокна, состава смолы или отвердителя может изменить характеристики смачивания, скорость отверждения, качество поверхности и механические свойства.
| Проверка сырья | Практический вопрос |
| Партия волокна | Какая партия ровницы была использована? |
| Смола | Какая партия смолы была смешана? |
| Рецепт смолы | Была ли проведена проверка и зафиксирована информация о составе? |
| Добавки | Контролировались ли количества ускорителя, отвердителя и наполнителя? |
| Условия хранения | Контролировались ли влажность, температура и срок годности? |
| Сертификат о входящем переводе | Была ли получена и оформлена документация поставщика? |
Документация на сырье сама по себе не гарантирует качество продукции. Но без нее последующая проверка качества превращается в гадание на кофейной гуще.
Содержание волокна и соотношение волокна и смолы
В арматуре из стекловолокнистого полимера (GFRP) волокна несут большую часть продольной растягивающей нагрузки. Смола связывает волокна, передает напряжение между ними и защищает их от воздействия бетонной среды.
Слишком мало волокна снижает механическую эффективность. Слишком много смолы увеличивает стоимость и может привести к созданию участка с избытком смолы, в котором не используется весь потенциал армирующего материала.
В технической документации или внутреннем плане контроля качества завода должны быть определены целевые диапазоны для следующих параметров:
- содержание клетчатки по весу или объему;
- содержание смолы;
- плотность стержня;
- эффективная площадь;
- вес на метр или фут;
- Допустимый допуск по размерам.
| Состояние | Возможный результат |
| Низкое содержание клетчатки | Сниженная прочность на растяжение и жесткость. |
| Избыток смолы | Более высокая стоимость и менее эффективная секция армирования |
| Плохой контроль за смолой | Различия от партии к партии |
| Стабильное соотношение волокна и смолы | Более предсказуемые механические данные |
| Документированное содержание волокон | Более точное сравнение продукции и уверенность в инженерных решениях. |
Правильная цель состоит не просто в том, чтобы использовать меньше смолы. Цель состоит в достижении полной пропитки с контролируемым балансом волокна и смолы.
Пропитка смолой: скрытая составляющая качества.
Арматура из стекловолокнистого полимера может выглядеть приемлемо снаружи, но при этом иметь проблемы с внутренней пропиткой.
К распространённым дефектам относятся:
- сухие волокна;
- захваченный воздух;
- внутренние пустоты;
- неполное пропитывание;
- неравномерное распределение смолы;
- локальные зоны, богатые смолой;
- Нестабильное образование пучков волокон.
В документации к оборудованию нового поколения CT6 модуль пропитки описывается как система для пропитки смолой и прессования ровинговых нитей с сохранением свойств полимерного связующего, таких как текучесть, скорость отверждения и температура. В документе также указано, что ультразвуковая кавитация способствует проникновению смолы между волокнами, а пневматический зажим выдавливает остатки смолы, предотвращая ее избыток.
Это следует понимать как принцип производства, а не как утверждение о том, что может работать только один метод пропитки.
Принцип работы инженера ясен:
Смола должна полностью смачивать волокна, не образуя при этом излишнего избытка смолы.
| Проблема пропитки | Почему это важно |
| зоны сухого волокна | Низкая передача нагрузки и слабые места |
| Пустоты | Сниженная механическая надежность |
| Избыток смолы | Более высокая стоимость и возможное образование хрупких зон, богатых матрицей. |
| Нестабильное соотношение смолы | Несогласованные данные по плотности и прочности на растяжение. |
| Плохое промочение | Сниженная долговечность и меньшая уверенность в воспроизводимости результатов испытаний. |
| Контролируемая импрегнация | Более стабильное качество продукции |
Для контроля качества одного лишь визуального осмотра недостаточно. Производитель должен также контролировать вес на метр, плотность, результаты испытаний на растяжение и, при необходимости, микроскопическое исследование или определение содержания волокон/пропитки.
Выравнивание волокон, натяжение и распределение ровницы
Арматура из стекловолокнистого полимера (GFRP) — это направленно ориентированный материал. Наилучшие прочностные характеристики проявляются, когда волокна выровнены вдоль оси стержня и равномерно распределены по всему сечению.
Промышленное производство может нарушить этот порядок несколькими способами:
- Изменения натяжения при перемещении;
- Волокна пересекаются перед пропиткой;
- Связки смещаются внутри секции;
- В некоторых районах наблюдается избыток клетчатки;
- В других областях происходит обогащение смолой;
- Изменения натяжения во время регулировки скорости производства.
В инструкции к новому поколению CT6 катушка описывается как система, которая устанавливает бобины с ровницей и создает предварительное натяжение нитей ровницы с помощью направляющих колец. В ней также описывается нагреватель ровницы как система для выравнивания, сушки, распределения и нагрева нитей ровницы перед пропиткой.
Эти детали важны, потому что даже самое прочное сырье не принесет пользы, если оно попадет в стержень в нестабильном состоянии.
| Технологическая переменная | Качественный эффект |
| Блуждающее напряжение | Влияет на выравнивание и распределение волокон. |
| Пересечение волокон | Может нарушить внутренний путь передачи нагрузки |
| Формирование пучка | Влияет на геометрию и плотность арматурного стержня. |
| Влага | Может повлиять на сцепление и отверждение смолы. |
| Неравномерное распределение | Вызывает локальные вариации в механическом поведении. |
| Стабильное кормление | Поддерживает повторяющиеся свойства |
Небольшие отклонения становятся существенными при производстве тысяч метров.
Контроль процесса отверждения: температура — лишь одна из составляющих процесса.
Процесс отверждения — один из наиболее неправильно понимаемых этапов в производство арматуры из стекловолокна.
Распространенная ошибка — обсуждать процесс отверждения только с точки зрения температуры в печи. В действительности же процесс отверждения зависит от:
- Химия смол;
- температура печи;
- диаметр стержня;
- скорость производства;
- время пребывания;
- теплопередача через участок;
- окружающие условия;
- предыдущие стадии нагрева;
- метод охлаждения.
В руководстве по эксплуатации нового поколения CT6 указано, что в состав линейки входят инфракрасный усилитель и пять печей для отверждения, а инфракрасный усилитель описывается как система, быстро активирующая полимеризацию смолы. В том же документе говорится, что коротковолновый инфракрасный нагрев позволяет начать полимеризацию изнутри стержня и помогает предотвратить пригорание верхнего слоя и потерю прочности.
В контексте контроля качества главный вывод таков:
Процесс, который работает для одного диаметра при одной скорости, не может быть автоматически скопирован для другого диаметра при другой скорости.
| Переменная процесса отверждения | Почему это необходимо контролировать |
| Температура | Влияет на скорость полимеризации |
| Время проживания | Изменения в зависимости от скорости линии |
| диаметр стержня | Изменения теплопередачи в этом участке. |
| Состав смолы | Изменения в кинетике отверждения |
| Устойчивость в духовке | Влияет на воспроизводимость |
| Перегрев | Может повредить поверхность или матрицу. |
| Недостаточное отверждение | Может снизить механические характеристики и долговечность. |
Хороший завод документирует условия отверждения, а не только результаты окончательных испытаний.
Охлаждение и термический шок
Охлаждение часто рассматривается как второстепенный этап. Этого делать не следует.
После отверждения стержень покидает нагретую зону. Если охлаждение слишком интенсивное, это может повлиять на поверхность и внутреннюю структуру. Если охлаждение слишком медленное или нестабильное, линия может снизить скорость или производить материал неоднородной консистенции.
В руководстве по эксплуатации нового поколения CT6 описана двухступенчатая система охлаждения: воздушное охлаждение с последующим водяным охлаждением. В документе указано, что двухступенчатое охлаждение предназначено для предотвращения резких перепадов температуры, термического шока, повреждения поверхности и растрескивания.
Урок по контролю качества носит практический характер:
| Проблема с охлаждением | Возможные последствия |
| Прямой термический удар | дефекты поверхности или риск образования трещин |
| Нестабильное охлаждение | Переменное конечное состояние бара |
| Недостаточное охлаждение | Проблемы, связанные с обработкой и намоткой. |
| Контролируемое ступенчатое охлаждение | Улучшенная стабильность процесса |
Охлаждение является частью обеспечения качества. Его следует регистрировать и контролировать в рамках производственного процесса.
Контроль профиля поверхности и адгезии
Профиль поверхности — это не только внешний вид. Он влияет на то, как арматурный стержень передает усилие на бетон.
Испытание на растяжение tel показывает, как ведет себя стержень при прямом растяжении. Оно не полностью описывает свойства сцепления, длину анкеровки или поведение при нахлесточном соединении.
В руководстве по эксплуатации CT6 нового поколения устройство для намотки ребер описывается как система для намотки периодического профиля ребер с точным шагом намотки для каждого размера арматуры. В нем также указывается, что угол и усилие намотки помогают придать цилиндрическую форму и удалить воздух из пропитанного стержня.
Контроль качества поверхности должен включать в себя:
- шаг ребра;
- высота ребер в месте измерения;
- натяжение обмотки;
- непрерывность поверхности;
- Адгезия покрытия там, где это необходимо;
- равномерность нанесения песчаного покрытия там, где это применимо;
- диаметр, включая и исключая профиль поверхности, где это необходимо;
- При необходимости проводится проверка прочности соединения.
| Элемент управления поверхностью | Инженерная значимость |
| Ребристый бросок | Влияние механической блокировки |
| консистенция ребрышек | Поддерживает повторяющееся поведение связей. |
| Адгезия к поверхности | Предотвращает разрушение слабого поверхностного слоя. |
| Равномерность песчаного покрытия | Влияет на трение и микроблокировку. |
| Повреждение поверхности | Может снизить доверие к облигациям |
| тестирование сцепления | Поддерживает оценку длины разработки и качества соединения внахлест. |
В стандарте ASTM D7205 отмечается, что арматурные стержни из стекловолокна обычно имеют сплошное поперечное сечение с неровностями поверхности или покрытием из связанных частиц, которое способствует механическому сцеплению с бетоном.
Именно поэтому профилирование поверхности должно учитываться при контроле качества, а не только при фотосъемке продукции.
Испытание на растяжение: что следует проверять?
Испытание на растяжение является одним из наиболее наглядных инструментов контроля качества арматуры из стекловолокнистого полимера.
Стандарт ASTM D7205/D7205M определяет квазистатические характеристики продольной прочности на растяжение и удлинения композитных стержней из армированного волокном полимера, обычно используемых в качестве растягивающих элементов в железобетонных, предварительно напряженных или постнапряженных бетонных конструкциях.
Испытание на растяжение должно давать больше информации, чем просто "стержень сломался при высокой нагрузке". Оно должно выявлять:
- номинальный диаметр;
- измеренный диаметр или эффективная площадь;
- длина образца;
- метод крепления;
- стандарт испытаний;
- максимальная сила натяжения;
- предел прочности на растяжение;
- Модуль упругости при растяжении;
- предельное напряжение;
- место неисправности;
- количество экземпляров;
- Среднее значение, минимум и отклонение (где это применимо).
| Результаты испытаний на растяжение | Почему это важно |
| Максимальная сила растяжения | Фактическая несущая способность в кН или кипах |
| Предел прочности на растяжение | Предел прочности в МПа или ksi |
| Модуль | Жесткость для удобства эксплуатации |
| Ультимативный сорт | Разрывное напряжение |
| Вид/место отказа | Помогает интерпретировать достоверность теста. |
| Количество образцов | Показывает, является ли значение репрезентативным. |
| Идентификация партии | Связывает результат с производственной партией |
Один образец — это информация. Серия контролируемых испытаний — это доказательство.
Проверка размеров и эффективной площади
Контроль размеров — это базовая задача, но она отнюдь не тривиальна.
Исследование, проведенное Яреком и Кубиком на образцах стекловолоконных стержней номинальным диаметром 12 мм от трех производителей, выявило значительные различия в измеренном диаметре и прочностных характеристиках. Практический вывод заключается в том, что стабильность качества продукции необходимо контролировать, а не предполагать.
Завод должен определить, как он проводит измерения:
- номинальный диаметр;
- наружный диаметр, включая ребра;
- диаметр сердечника, где это применимо;
- эквивалентный диаметр;
- эффективная площадь поперечного сечения;
- вес на метр;
- прямолинейность;
- длина реза;
- Размеры катушки.
| Измерение | Почему это важно |
| Диаметр | Классификация продукции |
| Эффективная площадь | Расчет напряжений |
| Вес на метр | Стабильность волокон/смол и логистика. |
| Длина | Точность доставки |
| Геометрия ребер | Постоянство, связанное со связью |
| Прямолинейность | Обработка и установка |
| Качество катушки | Транспорт и использование подрядчиками |
Без контроля размеров значения прочности на растяжение становится сложнее интерпретировать.
Температура стеклования, Tg
Температура стеклоперехода, или Tg, является полезным индикатором поведения полимерной матрицы.
Температура стеклования Tg — это не просто максимальная рабочая температура. Это диапазон термического перехода, связанный с полимерной матрицей. Тем не менее, она важна, поскольку смоляная матрица защищает волокна, передает напряжение и способствует долговечности.
Данные по содержанию тиреоглобулина могут помочь оценить:
- Качество отверждения смолы;
- стабильность матрицы;
- влияние воздействия окружающей среды;
- однородность между партиями;
- пригодность для конкретных температурных условий.
| Товар, связанный с Tg | Что проверить |
| Метод тестирования | Как измерялся уровень Tg |
| Оригинальный Тг | Базовое матричное поведение |
| Условно-доменизированный Тг | Изменения после воздействия |
| Качество лечения | Достигла ли матрица ожидаемых результатов |
| Релевантность дизайна | Необходимо проверить на соответствие действующим положениям. |
Если в техническом описании указана температура стеклования (Tg), то должен быть указан и метод испытания.
Число, для которого не существует метода вычисления, имеет ограниченную ценность.
Испытания на долговечность и устойчивость к щелочам
Арматура из стекловолокнистого полимера используется в бетоне, поэтому при испытаниях на долговечность необходимо учитывать щелочную среду бетона и условия длительного воздействия.
Полезными проверками, связанными с долговечностью, могут быть следующие:
- Устойчивость к щелочам;
- воздействие влаги;
- сохранена прочность на растяжение;
- сохраненный модуль;
- температура стеклования после кондиционирования;
- ползучесть и разрушение;
- воздействие циклов замораживания-оттаивания, где это применимо;
- Воздействие хлоридов и морской воды, где это актуально.
В ходе полевого исследования, проведенного в Северной Америке и обобщенного в технических материалах компании Composite-Tech, изучались железобетонные конструкции, армированные стекловолокнистым полимерным композитом (GFRP), после 5–8 лет эксплуатации с использованием оптической микроскопии, сканирующей электронной микроскопии (SEM), энергодисперсионной рентгеновской спектроскопии (EDX), дифференциальной сканирующей калориметрии (DSC) и инфракрасной спектроскопии; в материалах сообщается об отсутствии признаков ухудшения состояния GFRP или химической деградации, вызванной щелочностью бетона, в исследованных конструкциях.
Эти данные полезны, но их не следует использовать не по назначению. Это не означает, что каждое из них может быть использовано неправильно. Изделие из стекловолокнистого полимера (GFRP) Обладает одинаковой прочностью. Прочность зависит от типа волокна, смолы, качества изготовления, воздействия окружающей среды и результатов проверки конкретного продукта.
Испытания на прочность сцепления, сдвиг и дополнительные испытания.
Испытание на растяжение — это не вся система контроля качества.
В зависимости от рынка и области применения, технический пакет может также включать в себя:
| Тест / Свойство | Почему это важно |
| прочность сцепления | Обеспечивает необходимую длину для разработки и уверенность в качестве соединения внахлест. |
| Поперечный сдвиг | Актуально для работы с арматурой и структурных проверок. |
| Испытание гнутой арматуры | Требуется для изделий заводского изготовления, где это применимо. |
| Устойчивость к щелочам | Оценивает долговечность в бетонных условиях. |
| Ползучесть разрыв | Оценивает поведение при длительной устойчивой нагрузке. |
| Тг | Оценивает тепловые характеристики полимерной матрицы. |
| Допуск на размеры | Обеспечивает повторяемость и классификацию продукции. |
Стандарт ASTM D7957/D7957M описывает сплошные круглые арматурные стержни из стекловолокнистого полимера, поставляемые в виде нарезанных отрезков и изогнутых профилей с наружным покрытием для армирования бетона. Стандарт ICC-ES AC454 включает положения по оценке свойств материала арматурных стержней из стекловолокнистого полимера, ускоренного воздействия окружающей среды, воздействия огня и процедур проектирования конструкций.
Профессиональный производитель должен знать, какие испытания необходимы для целевого рынка и области применения.
Контроль и отслеживаемость производственного процесса на заводе
Контроль качества становится серьезным делом, когда он связан с отслеживаемостью.
Прослеживаемость означает, что готовый стержень можно связать с:
- партии сырья;
- рецепт смолы;
- дата производства;
- оператор или смена;
- скорость линии;
- параметры отверждения;
- диаметр изделия;
- номер образца;
- результат теста;
- протокол проверки;
- упаковочный блок;
- отгрузка.
| Запись об отслеживаемости | Почему это важно |
| партия сырья | Позволяет исследовать различия в поставках. |
| Смола для микс-записи | Подтверждает контроль качества рецептуры. |
| Скорость производства | Связывает время отверждения с результатом. |
| Настройки температуры | Документы по термической обработке |
| Образец ID | Соединяет тестовый образец с производственной партией. |
| Отчет об испытаниях | Проверяет механические данные |
| Упаковочная этикетка | Помогает в идентификации на уровне объекта. |
| Запись об отгрузке | Оказывает поддержку в подготовке документации для заказчиков и проектов. |
Прослеживаемость — это не бюрократия. Это память завода.
Когда покупатель запрашивает данные о партиях продукции, производитель должен быть в состоянии предоставить больше, чем просто брошюру.
Типичные, минимальные и проектные значения
Система контроля качества должна различать различные типы значений.
| Тип значения | Значение |
| Результат отдельного теста | Одно измеренное значение |
| Среднее значение | Средний результат выборки |
| Типичное значение | Репрезентативное значение не всегда гарантировано |
| Минимальная гарантированная стоимость | Заявленная производителем нижняя граница |
| Характеристическое значение | Статистическое значение, используемое для спецификации или проектирования. |
| Ценность дизайна | Значение после применения кодовых коэффициентов и сокращений |
| Значение партии | Результат конкретной производственной партии |
| Условная стоимость | Результаты после воздействия окружающей среды |
Распространенная ошибка — указывать наивысший результат так, как если бы он отражал весь объем производства.
Более целесообразно указывать средние значения, минимальные значения, отклонения и условия испытаний. Инженерам нужно знать не только прочность лучшего образца, но и надежность изделия.
Стандарты и документы по контролю качества
В статье по контролю качества не следует утверждать, что один стандарт решает все проблемы. Разные стандарты и документы отвечают на разные вопросы.
| Документ / Стандарт | Что это помогает оценить |
| ASTM D7957 / D7957M | Технические характеристики круглых арматурных стержней из стекловолокнистого полимера для армирования бетона. |
| ASTM D7205 / D7205M | Прочностные характеристики стержней из композитных материалов, армированных волокном. |
| ASTM D7913 / D7913M | Прочность сцепления, измеренная методом испытания на вырыв. |
| ASTM D7617 / D7617M | Прочность на поперечный сдвиг |
| КОД ACI-440.11-22 | Проектирование и детализация железобетонных конструкций, армированных стержнями из стекловолокнистого полимерного композита (GFRP). |
| ICC-ES AC454 | Критерии приемки арматурных стержней из стекловолокна в железобетонных элементах |
| Руководство по мостам из стекловолокна AASHTO | Рекомендации по проектированию мостов из стекловолокнистого полимерного композита (GFRP) |
| Маршруты EAD/ETA | Европейский маршрут оценки, где это применимо |
| CSA S806 / CSA S6 | Канадские рекомендации по конструкциям, связанным с FRP (армированными волокном полимерами). |
КОД ACI-440.11-22 содержит требования строительных норм к железобетонным конструкциям, армированным арматурными стержнями из стекловолокнистого полимерного композита.
Правильная формулировка имеет значение. Безопаснее и точнее сказать:
Класс материалов GFRP регулируется признанными стандартами и рекомендациями, однако каждый продукт должен сопровождаться протоколами испытаний, техническими характеристиками, информацией о прослеживаемости и соответствующим процедурой утверждения для предполагаемого проекта.
Не следует утверждать, что любая продукция из стекловолокнистого полимера автоматически получает одобрение повсюду.
Практический контрольный список качества для стекловолокнистых композитных материалов
| Контроль качества изделия | Минимальные практические требования |
| контроль партий сырья | Записаны номера партий волокна, смолы и добавок. |
| Запись смешивания смолы | Записаны рецепт, время и количество порций. |
| Питание клетчаткой | Натяжение и распределение контролируются. |
| Импрегнация | Контролируется степень увлажнения и содержание смолы. |
| Диаметр | Измерено с учетом допустимого отклонения |
| Эффективная площадь | Предназначен для расчетов напряжений |
| Вес на метр/фут | Проверено по целевому диапазону |
| Профиль поверхности | Проверена однородность ребер/покрытия/обертки. |
| Затвердевание | Были зарегистрированы температура, скорость и время пребывания. |
| Охлаждение | Стабильный процесс, отсутствие повреждений от термического удара. |
| Испытание на растяжение | Проведено с использованием применимого метода. |
| Модуль упругости и деформация | Сообщается там, где это необходимо. |
| Данные о прочности сцепления/сдвиге | Предоставляется для соответствующих приложений. |
| Tg / долговечность | Проверено там, где это необходимо. |
| Прослеживаемость партий | Продукт, связанный с документами и протоколами испытаний. |
В этом и заключается разница между производством композитных стержней и изготовлением инженерного изделия.
Как производственные технологии влияют на контроль качества
Проекты Composite-Tech технология производства для арматуры и сетки из стекловолокна. На практике в производстве самый важный урок заключается в том, что качество нельзя контролировать только на заключительном этапе производства. Его необходимо закладывать в сам процесс.
В документации к новому поколению CT6 описана полная последовательность производственных модулей: катушка, нагреватель ровницы, модуль пропитки, намотчик ребристых тканей, инфракрасный усилитель, сушильные печи, модуль охлаждения, устройство для вытягивания, устройство для резки, автоматические намотчики и устройство для скручивания нитей.
В той же документации описываются оптические датчики, подключенные к системе искусственного интеллекта на тяговом устройстве, для определения качества прутка и оповещения оператора при необходимости.
К этому следует подходить ответственно. Мониторинг с использованием ИИ не заменяет тестирование по стандартам ASTM, лабораторную квалификацию или инженерную экспертизу. Но он может помочь снизить риск того, что видимые отклонения в процессе производства останутся незамеченными.
Главный вывод заключается в том, что качество продукции зависит от контроля технологического процесса:
| Этап производства | Цель контроля качества |
| Питание клетчаткой | Стабильное выравнивание волокон |
| Подготовка к передвижению | Более благоприятные условия пропитки |
| Импрегнация | Контролируемое соотношение пропитки и смолы. |
| Намотка ребер | Повторяемая геометрия поверхности |
| Затвердевание | Стабильная полимеризация |
| Охлаждение | Снижен риск термического шока |
| Тяга | Стабильная скорость и геометрия |
| Резка/намотка | Повторяемый формат доставки |
| Мониторинг | Более раннее выявление отклонений |
Завод, контролирующий эти этапы, может обеспечить получение более точных значений, указанных в технической документации.
Распространенные ошибки контроля качества
- Первая ошибка заключается в том, чтобы полагаться только на прочность на растяжение.
- Второй подход заключается в тестировании одного превосходного образца и предположении, что он представляет всю продукцию.
- Третий недостаток заключается в игнорировании эффективной площади.
- Четвертая проблема заключается в несоблюдении требований к учету партий сырья.
- Пятый способ — изменение скорости линии без проверки процесса отверждения.
- Шестой аспект заключается в том, что профиль поверхности рассматривается как внешний вид, а не как геометрия, связанная со связями.
- Седьмой пункт — это цитирование стандартов без отчетов, специфичных для конкретного продукта.
- Восьмой пункт игнорирует температуру стеклования (Tg), долговечность и ползучесть при разрушении в тех случаях, когда применение требует длительной работы.
- Девятая проблема заключается в отсутствии прослеживаемости между производственной партией и данными испытаний.
- Десятый пункт предполагает, что качественное сырье автоматически обеспечивает хорошее армирование.
- Нет. Процесс обработки имеет значение.
Часто задаваемые вопросы: Контроль качества арматуры из стекловолокна.
Что такое контроль качества арматуры из стекловолокна?
Система контроля качества арматуры из стекловолокнистого полимера (GFRP) используется для проверки сырья, производственного процесса, размеров, механических свойств, профиля поверхности, данных о долговечности и отслеживаемости партий.
Какой самый важный тест на качество арматуры из стекловолокна?
Не существует единого теста, который бы доказывал всё. Испытание на растяжение очень важно, но диаметр, эффективная площадь, модуль упругости, профиль поверхности, прочность сцепления, долговечность и прослеживаемость также имеют значение.
Какой стандарт используется для испытаний на растяжение арматуры из стекловолокнистого полимера?
Стандарт ASTM D7205/D7205M обычно используется для определения прочностных характеристик стержней из композитных материалов, армированных волокном.
Для чего используется стандарт ASTM D7957?
ASTM D7957/D7957M — это спецификация на сплошные круглые арматурные стержни из стекловолокнистого полимера с улучшенной внешней поверхностью для армирования бетона.
Почему содержание клетчатки имеет значение?
Содержание волокна влияет на прочность на растяжение, модуль упругости, плотность и стоимость. Слишком мало волокна снижает механическую эффективность, в то время как слишком много смолы может увеличить стоимость и снизить баланс композита.
Почему важна пропитка смолой?
Пропитка смолой контролирует пропитывание пучка волокон. Некачественная пропитка может привести к образованию сухих волокон, пустот и слабых мест.
Что такое Tg при испытании арматуры из стекловолокнистого полимера?
Температура стеклования (Tg) описывает поведение полимерной матрицы при термическом переходе. Она помогает оценить качество отверждения и стабильность матрицы.
Достаточна ли прочность на растяжение для одобрения арматуры из стекловолокнистого полимера?
Нет. Прочность на растяжение сама по себе не описывает модуль упругости, прочность сцепления, длину развития, долговечность, ползучесть и разрушение, а также прослеживаемость.
Почему профиль поверхности имеет значение в контроле качества?
Профиль поверхности влияет на сцепление с бетоном. Ребра, обмотка или покрытие должны быть одинаковыми, поскольку они влияют на механическое сцепление и передачу усилия.
Как процесс твердения влияет на качество арматуры из стекловолокнистого полимера?
Процесс отверждения влияет на полимеризацию смоляной матрицы. Температура, скорость производства, время выдержки, диаметр стержня и химический состав смолы — все это влияет на конечный продукт.
Почему отслеживаемость важна?
Система прослеживаемости связывает каждый готовый брусок или партию с сырьем, настройками технологического процесса и результатами испытаний. Она позволяет производителям и покупателям проверять историю продукции.
Заменяет ли мониторинг с использованием ИИ лабораторные исследования?
Нет. Мониторинг с использованием ИИ может способствовать стабильности процесса и оповещению операторов, но он не заменяет стандартизированное тестирование, отчеты сторонних организаций или инженерную экспертизу.
Может ли арматура из стекловолокна полностью заменить сталь, если она высокого качества?
Нет. Даже высококачественные стекловолоконные композиты должны проектироваться с использованием правил, специфичных для композитных материалов, данных, специфичных для конкретного продукта, и применимых стандартов.
Что должен запросить покупатель у производителя арматуры из стекловолокна?
Покупатель должен запросить техническую документацию, протокол испытаний на растяжение, данные об эффективной площади, модуль упругости, описание профиля поверхности, данные о прочности сцепления, информацию о долговечности, ссылки на стандарты и информацию о прослеживаемости партии.
Заключение
Контроль качества арматуры из стекловолокна – это не только проверка готового стержня. Это контроль всего пути от сырья до готовой арматуры.
Содержание волокон, пропитка смолой, отверждение, охлаждение, профиль поверхности, точность размеров, испытания на растяжение, температура стеклования (Tg), данные о долговечности и прослеживаемость — все это влияет на то, можно ли доверять арматурному стержню из стекловолокнистого полимера.
В отрасли не следует оценивать качество только по одному пиковому значению прочности на растяжение. Более важный вопрос заключается в том, может ли производитель многократно получать продукцию со схожими характеристиками, четко документировать их и связывать с каждой производственной партией.
Для Стеклопластиковая арматура Для более широкого применения в железобетонных конструкциях контроль качества должен быть наглядным, измеримым и отслеживаемым.
Именно это превращает композитное армирование из перспективного материала в надежный инженерный продукт.