Respuesta rápida: ¿Qué es el control de calidad de las barras de refuerzo de GFRP?
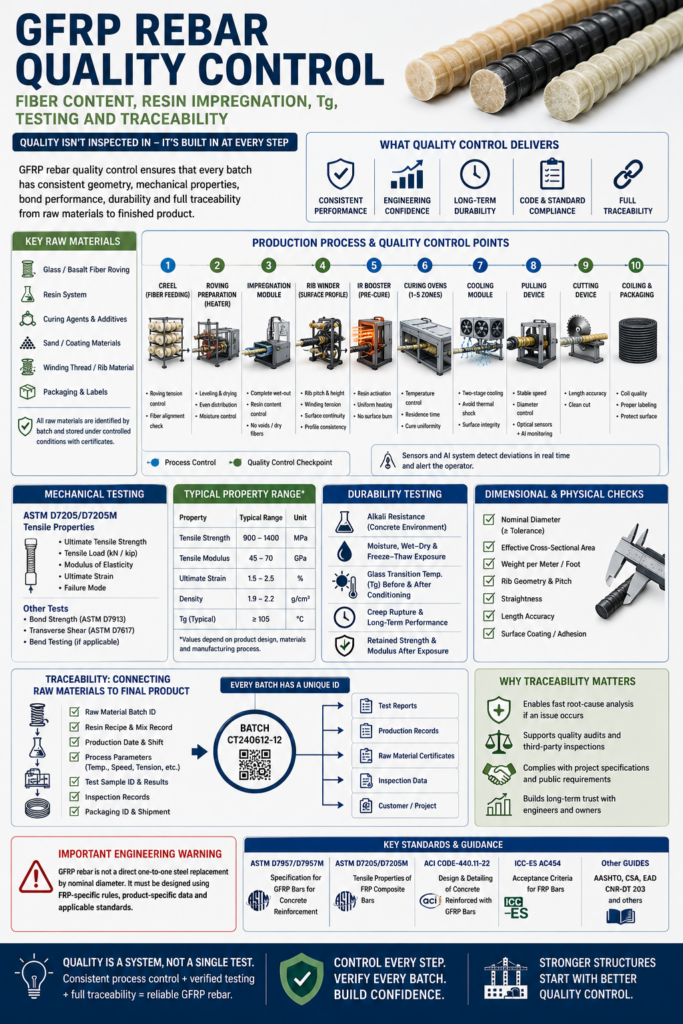
El control de calidad de las barras de refuerzo de GFRP es el proceso de verificar que cada lote de producción tenga una geometría, contenido de fibra, impregnación de resina, calidad de curado, perfil de superficie, propiedades de tracción, comportamiento de la unión, rendimiento de durabilidad y trazabilidad consistentes.
Un sistema de control de calidad de PRFV sólido debe incluir:
- control de materias primas entrantes;
- identificación de lotes de fibra y resina;
- control de la relación fibra/resina;
- comprobaciones de tensión del mecha y alineación de las fibras;
- control de la impregnación de resina;
- registros del proceso de curado y enfriamiento;
- mediciones de diámetro y área efectiva;
- ensayo de tracción;
- Verificación del módulo y de la deformación máxima;
- inspección del perfil de la superficie;
- Ensayos de adherencia y de corte transversal cuando sea necesario;
- Datos sobre durabilidad y resistencia a los álcalis;
- temperatura de transición vítrea, o Tg, cuando corresponda;
- Marcado de productos y trazabilidad de lotes.
El punto principal es simple: Un solo resultado positivo en una prueba no es suficiente.. Un fabricante serio de barras de refuerzo de PRFV debe demostrar la repetibilidad en diferentes turnos, lotes de materia prima, velocidades de producción y miles de metros o pies de refuerzo.
Conclusiones clave
- La calidad del PRFV (plástico reforzado con fibra de vidrio) se logra tanto mediante las materias primas como mediante el control de la fabricación.
- La fibra de vidrio y la resina de alta calidad no producen automáticamente barras de refuerzo de alta calidad.
- La impregnación completa de la fibra y el contenido controlado de resina son fundamentales para un rendimiento fiable en cuanto a resistencia a la tracción y durabilidad.
- La alineación de las fibras y la tensión de la mecha afectan la eficiencia con la que las fibras soportan la carga longitudinal.
- La calidad del curado no puede describirse únicamente mediante la temperatura del horno; la velocidad, el diámetro de la barra, la composición química de la resina y el tiempo de residencia también son factores importantes.
- Es necesario controlar el perfil de la superficie, ya que afecta a la adherencia con el hormigón.
- La norma ASTM D7205 se utiliza para determinar las propiedades de tracción de las barras compuestas de FRP, mientras que la norma ASTM D7957 es la especificación clave del producto para las barras redondas macizas de GFRP destinadas al refuerzo de hormigón.
- El código ACI CODE-440.11-22 establece los requisitos del código de construcción para el hormigón estructural reforzado con barras de GFRP.
- En los mercados de ingeniería serios se requieren informes de pruebas específicos del producto, no afirmaciones generales.
- La trazabilidad vincula la barra terminada con las materias primas, los ajustes del proceso, los resultados de las pruebas y el historial del lote de producción.
- La uniformidad en la fabricación debe tomarse tan en serio como la resistencia máxima a la tracción.
¿Por qué es importante el control de calidad de las barras de refuerzo de GFRP?
Las barras de refuerzo de PRFV no son un material común como las barras de acero. Se trata de un producto compuesto fabricado con fibras continuas, resina polimérica y un perfil superficial formado durante el proceso de fabricación.
Eso significa que el producto final depende de que varias variables trabajen conjuntamente:
| Variable de calidad | Por qué es importante |
| Tipo de fibra | Controla gran parte de la capacidad de tracción longitudinal. |
| Contenido de fibra | Afecta a la resistencia a la tracción, el módulo y la densidad. |
| Sistema de resina | Transfiere la carga, protege las fibras y controla la durabilidad de la matriz. |
| Impregnación | Determina si las fibras están completamente humedecidas. |
| Curación | Controla la polimerización y la estabilidad de la matriz. |
| Perfil de superficie | Afecta la adherencia con el hormigón. |
| Enfriamiento | Puede influir en el estado de la superficie y en las tensiones internas. |
| Velocidad de tracción | Cambios en el tiempo de residencia y el historial térmico |
| Corte y enrollado | Afectan al manejo, el embalaje y el control dimensional. |
| Trazabilidad | Conecta cada lote con los registros de producción y pruebas. |
Un sistema de control de calidad deficiente puede producir una buena barra de chocolate una sola vez. El problema radica en si podrá mantener el mismo nivel de calidad de forma repetida.
Para compradores, ingenieros y organismos públicos, la coherencia es más valiosa que una sola cifra impresionante.
Materias primas: La calidad comienza antes de la producción.
El control de calidad comienza antes de que la línea de producción esté en marcha.
El fabricante deberá identificar y documentar cada lote de materia prima:
- mecha de fibra de vidrio;
- mecha de fibra de basalto, si se utiliza;
- resina;
- agentes de curado;
- aditivos;
- arena o materiales de revestimiento de superficie, si se utilizan;
- materiales para bobinado de hilos o para la formación de nervaduras;
- Componentes de embalaje y marcado de productos.
Una fábrica seria de PRFV no debe considerar las materias primas como intercambiables sin verificarlas. Un cambio de proveedor de fibra, formulación de resina o agente de curado puede alterar el comportamiento de impregnación, la velocidad de curado, la calidad de la superficie y el rendimiento mecánico.
| Verificación de materia prima | Pregunta práctica |
| Lote de fibra | ¿Qué lote de fibra mecha se utilizó? |
| Lote de resina | ¿Qué lote de resina se mezcló? |
| Receta de resina | ¿Se controló y registró la formulación? |
| Aditivos | ¿Se controlaron las cantidades de acelerador, endurecedor y relleno? |
| Condiciones de almacenamiento | ¿Se controlaron la humedad, la temperatura y la vida útil? |
| Certificado entrante | ¿Se recibió y archivó la documentación del proveedor? |
La documentación de la materia prima no garantiza la calidad de un producto por sí sola. Sin embargo, sin ella, cualquier investigación posterior sobre la calidad se convierte en una mera conjetura.
Contenido de fibra y relación fibra/resina
En las barras de refuerzo de GFRP, las fibras soportan la mayor parte de la carga de tracción longitudinal. La resina une las fibras, transfiere la tensión entre ellas y las protege del entorno del hormigón.
Una cantidad insuficiente de fibra reduce la eficiencia mecánica. Un exceso de resina aumenta el costo y puede generar una sección rica en resina que no aprovecha todo el potencial del refuerzo.
La ficha técnica o el plan interno de calidad de la fábrica deben definir los rangos objetivo para:
- contenido de fibra por peso o volumen;
- contenido de resina;
- densidad de barras;
- área efectiva;
- peso por metro o pie;
- tolerancia dimensional aceptable.
| Condición | Resultado posible |
| Bajo contenido de fibra | Capacidad de tracción y rigidez reducidas |
| Resina sobrante | Sección de refuerzo de mayor costo y menor eficiencia |
| Control deficiente de la resina | Variación entre lotes |
| Relación fibra/resina estable | Datos mecánicos más predecibles |
| Contenido de fibra documentado | Mejor comparación de productos y mayor confianza en la ingeniería. |
El objetivo correcto no es simplemente usar menos resina. El objetivo es lograr una impregnación completa con un equilibrio controlado entre fibra y resina.
Impregnación de resina: La parte oculta de la calidad
Una barra de PRFV puede tener un aspecto aceptable desde el exterior, aunque presente problemas de impregnación interna.
Los defectos comunes incluyen:
- fibras secas;
- aire atrapado;
- vacíos internos;
- humectación incompleta;
- distribución desigual de la resina;
- zonas locales ricas en resina;
- formación de haces de fibras inestables.
La documentación del equipo CT6 de nueva generación describe el módulo de impregnación como un sistema para la impregnación de resina y el prensado de hilos de mecha, manteniendo las propiedades del aglutinante polimérico, tales como la fluidez, la velocidad de curado y la temperatura. El documento también indica que la cavitación ultrasónica facilita la penetración de la resina entre las fibras, mientras que una abrazadera neumática expulsa la resina sobrante para evitar su uso excesivo.
Esto debe entenderse como un principio de fabricación, no como una afirmación de que solo un método de impregnación puede funcionar.
El principio de ingeniería es claro:
La resina debe humedecer completamente las fibras sin generar un exceso innecesario de resina.
| Problema de impregnación | Por qué es importante |
| Zonas de fibra seca | Menor transferencia de carga y puntos débiles |
| Vacíos | Fiabilidad mecánica reducida |
| Resina sobrante | Mayor coste y posibles zonas ricas en matriz frágil |
| Relación de resina inestable | Datos inconsistentes de densidad y tracción |
| Mala humedad | Menor durabilidad y menor confianza en la repetibilidad de las pruebas. |
| Impregnación controlada | Calidad del producto más estable |
Para el control de calidad, la inspección visual por sí sola no es suficiente. El fabricante también debe controlar el peso por metro, la densidad, los resultados de las pruebas de tracción y, cuando sea necesario, realizar análisis microscópicos o pruebas de combustión/contenido de fibra.
Alineación de fibras, tensión y distribución del mecha
Las barras de refuerzo de GFRP son un material direccional. Sus mejores propiedades de tracción se obtienen cuando las fibras están alineadas a lo largo del eje de la barra y distribuidas uniformemente a lo largo de la sección.
La producción industrial puede alterar esto de varias maneras:
- cambios de tensión variables;
- Las fibras se cruzan antes de la impregnación;
- Los paquetes se desplazan dentro de la sección;
- Algunas zonas se enriquecen en fibra;
- otras zonas se enriquecen con resina;
- La tensión varía durante el ajuste de la velocidad de producción.
El manual de la nueva generación CT6 describe el portabobinas como un sistema que instala las bobinas de mecha y crea la precarga de los hilos de mecha mediante anillos guía. También describe el calentador de mecha como un sistema para nivelar, secar, distribuir y calentar los hilos de mecha antes de la impregnación.
Estos detalles son importantes porque la fibra cruda más resistente no sirve de nada si entra en la barra en un estado inestable.
| Variable de proceso | Efecto de calidad |
| Tensión variable | Afecta la alineación y distribución de las fibras. |
| cruce de fibra | Puede alterar la trayectoria de carga interna. |
| formación de haces | Afecta a la geometría y densidad de las barras. |
| Humedad | Puede afectar la adhesión y el curado de la resina. |
| Distribución desigual | Provoca variaciones locales en el comportamiento mecánico. |
| Alimentación estable | Admite propiedades repetibles |
Las pequeñas variaciones cobran importancia cuando la producción se extiende a lo largo de miles de metros.
Control del curado: La temperatura es solo una parte del proceso.
El curado es una de las etapas más incomprendidas en Producción de barras de refuerzo de FRP.
Un error común es hablar del curado únicamente en función de la temperatura del horno. En realidad, el curado depende de:
- química de resinas;
- temperatura del horno;
- diámetro de la barra;
- velocidad de producción;
- tiempo de residencia;
- transferencia de calor a través de la sección;
- condiciones ambientales;
- etapas de calentamiento previas;
- método de enfriamiento.
El manual de la nueva generación CT6 incluye un potenciador infrarrojo y cinco hornos de curado como parte de la línea, y describe el potenciador infrarrojo como un sistema que activa rápidamente la polimerización de la resina. El mismo documento indica que el calentamiento infrarrojo de onda corta permite que la polimerización comience desde el interior de la varilla y ayuda a prevenir la quemadura de la capa superior y la pérdida de resistencia.
En lo que respecta al control de calidad, la lección más importante es la siguiente:
Un proceso que funciona para un diámetro a una velocidad determinada no se puede copiar automáticamente a otro diámetro a otra velocidad.
| Variable de curado | Por qué debe controlarse |
| Temperatura | Afecta la velocidad de polimerización |
| Tiempo de residencia | Cambios con la velocidad de la línea |
| Diámetro de la barra | Cambia la transferencia de calor a través de la sección |
| Formulación de resina | Cambios en la cinética de curación |
| Estabilidad en el horno | Afecta a la repetibilidad |
| Calentamiento excesivo | Puede dañar la superficie o la matriz. |
| Subcuración | Puede reducir el rendimiento mecánico y la durabilidad. |
Una buena fábrica registra las condiciones de curado, no solo los resultados de las pruebas finales.
Enfriamiento y choque térmico
El enfriamiento suele considerarse una etapa secundaria. No debería ser así.
Tras el curado, la barra sale de una zona caliente. Si el enfriamiento es demasiado agresivo, la superficie y la estructura interna pueden verse afectadas. Si el enfriamiento es demasiado lento o inestable, la línea puede perder velocidad o producir un material de calidad inconsistente.
El manual de la nueva generación del CT6 describe un módulo de refrigeración de dos etapas: refrigeración por aire seguida de refrigeración por agua. El documento indica que la refrigeración en dos etapas tiene como objetivo evitar cambios bruscos de temperatura, choques térmicos, daños en la superficie y agrietamiento.
La lección sobre control de calidad es práctica:
| Problema de refrigeración | Posible consecuencia |
| choque térmico directo | Defectos superficiales o riesgo de agrietamiento |
| Refrigeración inestable | condición de barra final variable |
| Refrigeración inadecuada | Problemas de manipulación y enrollado |
| Refrigeración controlada por etapas | Mayor estabilidad del proceso |
La refrigeración es un factor clave para la calidad. Debe registrarse y controlarse como parte del proceso de producción.
Control del perfil de superficie y de la unión
El perfil de la superficie no es solo una cuestión de apariencia. Influye en cómo la barra transfiere la fuerza al hormigón.
Un ensayo de tracción (tells) muestra cómo se comporta una barra bajo tensión directa. No describe completamente la adherencia, la longitud de desarrollo ni el comportamiento del empalme por solape.
El manual de la nueva generación CT6 describe la bobinadora de nervaduras como un sistema para bobinar un perfil de nervadura periódico con un paso de bobinado exacto para cada tamaño de refuerzo. También indica que el ángulo y la fuerza de bobinado ayudan a proporcionar una forma cilíndrica y a eliminar el aire de la barra impregnada.
El control de calidad de la superficie debe incluir:
- inclinación de las costillas;
- altura de las costillas donde se mida;
- tensión de bobinado;
- continuidad de la superficie;
- adhesión del recubrimiento cuando corresponda;
- uniformidad del recubrimiento de arena cuando corresponda;
- diámetro incluyendo y excluyendo el perfil de la superficie cuando sea necesario;
- Pruebas de adherencia cuando sea necesario.
| Elemento de control de superficie | Relevancia para la ingeniería |
| Paso de costilla | Influencias en el enclavamiento mecánico |
| Consistencia de costilla | Favorece un comportamiento de enlace repetible |
| Adhesión superficial | Evita fallos en la capa superficial débil |
| Uniformidad del recubrimiento de arena | Afecta a la fricción y al microenclavamiento. |
| Daños superficiales | Puede reducir la confianza en los bonos. |
| Pruebas de bonos | Admite la evaluación de la longitud de desarrollo y del empalme por solapamiento. |
La norma ASTM D7205 señala que las barras de FRP suelen tener secciones transversales sólidas con ondulaciones superficiales o recubrimientos de partículas adheridas que favorecen el enclavamiento mecánico con el hormigón.
Por eso, el perfil de la superficie debe formar parte del control de calidad, no solo de la fotografía de producto.
Ensayos de tracción: ¿Qué se debe verificar?
El ensayo de tracción es una de las herramientas de control de calidad más visibles para las barras de refuerzo de PRFV (plástico reforzado con fibra de vidrio).
La norma ASTM D7205/D7205M determina la resistencia a la tracción longitudinal cuasiestática y las propiedades de elongación de las barras compuestas de FRP que se utilizan habitualmente como elementos de tracción en hormigón armado, pretensado o postensado.
Un ensayo de tracción debe proporcionar más que "la barra se rompió bajo una carga elevada". Debe identificar:
- diámetro nominal;
- diámetro medido o área efectiva;
- longitud de la muestra;
- método de anclaje;
- estándar de prueba;
- fuerza de tracción máxima;
- resistencia a la tracción máxima;
- módulo de Young;
- tensión máxima;
- ubicación de la falla;
- número de especímenes;
- promedio, mínimo y variación, según corresponda.
| Resultados de la prueba de tracción | Por qué es importante |
| Fuerza de tracción máxima | Capacidad de fuerza real en kN o kip. |
| Resistencia a la tracción máxima | Capacidad de tensión en MPa o ksi |
| Módulo | Rigidez para la funcionalidad |
| Cepa definitiva | Deformación por ruptura |
| Modo/ubicación de la falla | Ayuda a interpretar la validez de la prueba. |
| Número de muestras | Muestra si el valor es representativo |
| Identificación del lote | Conecta el resultado con el lote de producción. |
Una muestra es información. Una serie de pruebas controladas es evidencia.
Verificaciones dimensionales y área efectiva
El control de dimensiones es básico, pero no trivial.
La investigación realizada por Jarek y Kubik sobre varillas de PRFV de 12 mm de diámetro nominal de tres fabricantes reveló una gran variación en el diámetro medido y en el rendimiento a la tracción. El mensaje práctico es que la consistencia del producto debe controlarse, no darse por sentada.
Una fábrica debe definir cómo mide:
- diámetro nominal;
- diámetro exterior incluyendo las nervaduras;
- diámetro del núcleo, cuando corresponda;
- diámetro equivalente;
- área de sección transversal efectiva;
- peso por metro;
- rectitud;
- longitud de corte;
- Dimensiones de la bobina.
| Medición | Por qué es importante |
| Diámetro | Clasificación del producto |
| Área efectiva | Cálculo de tensiones |
| Peso por metro | Consistencia y logística de la fibra/resina |
| Longitud | Precisión en la entrega |
| Geometría de las nervaduras | Consistencia relacionada con los enlaces |
| Rectitud | Manipulación e instalación |
| Calidad de la bobina | Transporte y uso por parte de contratistas |
Sin control dimensional, los valores de resistencia a la tracción resultan más difíciles de interpretar.
Temperatura de transición vítrea, Tg
La temperatura de transición vítrea, o Tg, es un indicador útil del comportamiento de la matriz polimérica.
La Tg no es simplemente una temperatura máxima de servicio. Es un rango de transición térmica relacionado con la matriz polimérica. Aun así, es importante porque la matriz de resina protege las fibras, transfiere la tensión y contribuye a la durabilidad.
Los datos de Tg pueden ayudar a evaluar:
- calidad del curado de la resina;
- estabilidad de la matriz;
- efecto de la exposición ambiental;
- consistencia entre lotes;
- idoneidad para condiciones de temperatura específicas.
| Artículo relacionado con Tg | Qué comprobar |
| Método de prueba | Cómo se midió la Tg |
| Tg original | Comportamiento de la matriz de referencia |
| Tg condicionado | Cambio después de la exposición |
| Calidad de la cura | Si la matriz alcanzó el rendimiento esperado |
| Relevancia del diseño | Debe comprobarse conforme a las disposiciones aplicables. |
Si la temperatura de transición vítrea (Tg) aparece en la hoja de datos, también debería indicarse el método de ensayo.
Un número sin método tiene un valor limitado.
Pruebas de durabilidad y resistencia a los álcalis
Las barras de refuerzo de PRFV se utilizan en el hormigón, por lo que las pruebas de durabilidad deben tener en cuenta el entorno alcalino del hormigón y las condiciones de exposición a largo plazo.
Entre las comprobaciones útiles relacionadas con la durabilidad se incluyen:
- resistencia a los álcalis;
- exposición a la humedad;
- resistencia a la tracción conservada;
- módulo retenido;
- temperatura de transición vítrea después del acondicionamiento;
- comportamiento de ruptura por fluencia;
- exposición a ciclos de congelación y descongelación, cuando corresponda;
- cloruro y exposición marina, cuando corresponda.
Un estudio de campo norteamericano, resumido en los materiales informativos técnicos de Composite-Tech, examinó estructuras de hormigón reforzado con GFRP después de 5 a 8 años de servicio utilizando microscopía óptica, SEM, EDX, DSC y espectroscopia infrarroja; el informe no señala ningún deterioro del GFRP ni degradación química debido a la alcalinidad del hormigón en las estructuras examinadas.
Esta evidencia es útil, pero no debe usarse indebidamente. No significa que todo Producto de PRFV Tiene una durabilidad idéntica. La durabilidad depende de la fibra, la resina, la calidad de fabricación, la exposición y la validación específica del producto.
Ensayos de adherencia, cizallamiento y otros ensayos adicionales
Las pruebas de tracción no constituyen la totalidad del sistema de control de calidad.
Dependiendo del mercado y la aplicación, un paquete técnico también puede incluir:
| Prueba / Propiedad | Por qué es importante |
| fuerza de unión | Favorece la longitud de desarrollo y la confianza en el empalme por solapamiento. |
| Corte transversal | Relevante para la manipulación de barras y controles estructurales. |
| Prueba de barra doblada | Obligatorio para formas fabricadas en fábrica, cuando corresponda. |
| resistencia a los álcalis | Evalúa la durabilidad en un entorno de hormigón. |
| Ruptura por deslizamiento | Evalúa el comportamiento de carga sostenida a largo plazo. |
| Tg | Evalúa el comportamiento térmico de la matriz de resina. |
| Tolerancia dimensional | Permite la repetibilidad y la clasificación del producto. |
ASTM D7957/D7957M abarca barras redondas sólidas de GFRP suministradas en longitudes cortadas y formas dobladas con mejora de la superficie externa para refuerzo de hormigón. ICC-ES AC454 incluye disposiciones de evaluación para las propiedades del material de las barras de FRP, exposición ambiental acelerada, exposición al fuego y procedimientos de diseño estructural.
Un fabricante profesional debe saber qué pruebas son necesarias para el mercado objetivo y la aplicación.
Control de producción y trazabilidad en fábrica
El control de calidad se vuelve fundamental cuando está vinculado a la trazabilidad.
La trazabilidad significa que una barra terminada se puede conectar de vuelta a:
- lotes de materia prima;
- receta de resina;
- fecha de producción;
- operador o turno;
- velocidad de línea;
- ajustes de curado;
- diámetro del producto;
- número de muestra;
- resultado de la prueba;
- registro de inspección;
- unidad de embalaje;
- envío.
| Registro de trazabilidad | Por qué es importante |
| Lote de materia prima | Permite investigar la variación del proveedor |
| Registro de mezcla de resina | Confirma el control de la formulación |
| Velocidad de producción | Relaciona el tiempo de curado con el resultado |
| Ajustes de temperatura | Documentos del proceso térmico |
| ID de muestra | Conecta la muestra de prueba con el lote de producción. |
| Informe de prueba | Verifica los datos mecánicos |
| Etiqueta de embalaje | Ayuda a la identificación a nivel de sitio |
| Registro de envío | Brinda soporte para la documentación del cliente y del proyecto. |
La trazabilidad no es burocracia. Es la memoria de la fábrica.
Cuando un comprador solicita los registros de lotes, el fabricante debería poder proporcionar algo más que un folleto.
Valores típicos, mínimos y de diseño
Un sistema de control de calidad debe distinguir entre diferentes tipos de valores.
| Tipo de valor | Significado |
| Resultado de una sola prueba | Un valor medido |
| Valor promedio | Resultado medio de un grupo de muestra |
| Valor típico | Valor representativo, no siempre garantizado. |
| Valor mínimo garantizado | Límite inferior declarado por el fabricante |
| Valor característico | Valor estadístico utilizado para especificación o diseño. |
| Valor de diseño | Valor después de aplicar factores de codificación y reducciones |
| Valor del lote | Resultado de un lote de producción específico |
| Valor condicionado | Resultado tras la exposición ambiental |
Un error común es citar el resultado más alto como si representara toda la producción.
Una mejor práctica consiste en mostrar el promedio, el mínimo, la variación y las condiciones de prueba. Los ingenieros no solo necesitan saber qué tan resistente fue el mejor ejemplar, sino también qué tan confiable es el producto.
Normas y documentos de control de calidad
Un artículo sobre control de calidad no debe afirmar que una sola norma lo resuelve todo. Diferentes normas y documentos responden a diferentes preguntas.
| Documento / Norma | ¿Qué ayuda a evaluar? |
| ASTM D7957 / D7957M | Especificación del producto para barras redondas macizas de GFRP para refuerzo de hormigón. |
| ASTM D7205 / D7205M | Propiedades de tracción de barras compuestas de FRP |
| ASTM D7913 / D7913M | Resistencia de la unión mediante ensayo de extracción |
| ASTM D7617 / D7617M | resistencia al corte transversal |
| CÓDIGO ACI-440.11-22 | Diseño y detallado de estructuras de hormigón armado con barras de GFRP |
| ICC-ES AC454 | Criterios de aceptación para barras de FRP en elementos de hormigón |
| Guía de puentes de PRFV de AASHTO | Guía de diseño de PRFV (plástico reforzado con fibra de vidrio) para puentes |
| Rutas EAD / ETA | Vía de evaluación europea, cuando corresponda. |
| CSA S806 / CSA S6 | Guía estructural canadiense relacionada con los FRP |
CÓDIGO ACI-440.11-22 Establece los requisitos del código de construcción para el hormigón estructural reforzado con barras de PRFV (plástico reforzado con fibra de vidrio).
La redacción correcta es importante. Es más seguro y preciso decir:
La clase de materiales GFRP está cubierta por normas y directrices reconocidas, pero cada producto debe estar respaldado por informes de pruebas específicos del producto, hojas de datos, trazabilidad y la vía de aprobación aplicable para el proyecto previsto.
Do not say that every GFRP product is automatically approved everywhere.
Practical GFRP Quality Control Checklist
| QC Item | Minimum Practical Requirement |
| Raw material batch control | Fiber, resin and additive lot numbers recorded |
| Resin mixing record | Recipe, time and batch recorded |
| Fiber feeding | Tension and distribution controlled |
| Impregnación | Wet-out and resin content controlled |
| Diámetro | Measured against tolerance |
| Área efectiva | Defined for stress calculations |
| Weight per meter / foot | Checked against target range |
| Perfil de superficie | Rib/coating/wrap consistency inspected |
| Curación | Temperature, speed and residence time recorded |
| Enfriamiento | Stable process, no thermal shock damage |
| Tensile testing | Conducted using applicable method |
| Modulus and strain | Reported where required |
| Bond / shear data | Provided for relevant applications |
| Tg / durability | Tested where required |
| Trazabilidad de lotes | Product linked to records and test reports |
This is the difference between producing composite bars and manufacturing an engineering product.
How Manufacturing Technology Affects Quality Control
Diseños de Composite-Tech tecnología de producción for FRP rebar and mesh. In practical manufacturing, the most important lesson is that quality cannot be inspected into the product only at the end. It must be built into the process.
The CT6 new generation documentation describes a full sequence of production modules: creel, roving heater, impregnation module, rib winder, infrared booster, curing ovens, cooling module, pulling device, cutting device, automatic coilers and thread twister.
The same documentation also describes optical sensors connected to an AI agent on the pulling device to determine bar quality and alert the operator when needed.
This should be understood responsibly. AI-assisted monitoring does not replace ASTM testing, laboratory qualification or engineering review. But it can help reduce the risk that visible process deviations continue unnoticed during production.
The larger point is that production quality depends on process control:
| Production Stage | QC Purpose |
| Fiber feeding | Stable fiber alignment |
| Roving preparation | Better impregnation conditions |
| Impregnación | Controlled wet-out and resin ratio |
| Rib winding | Repeatable surface geometry |
| Curación | Stable polymerization |
| Enfriamiento | Reduced thermal shock risk |
| Pulling | Stable speed and geometry |
| Corte/enrollado | Repeatable delivery format |
| Monitoring | Earlier detection of deviations |
The factory that controls these stages can produce more reliable datasheet values.
Common Quality Control Mistakes
- The first mistake is relying only on tensile strength.
- The second is testing one excellent sample and assuming it represents all production.
- The third is ignoring effective area.
- The fourth is failing to record raw material batches.
- The fifth is changing line speed without validating curing.
- The sixth is treating surface profile as appearance rather than bond-related geometry.
- The seventh is quoting standards without product-specific reports.
- The eighth is ignoring Tg, durability and creep rupture where the application requires long-term performance.
- The ninth is having no traceability between production lot and test data.
- The tenth is assuming that good raw materials automatically produce good reinforcement.
- They do not. Processing matters.
FAQ: GFRP Rebar Quality Control
¿Qué es el control de calidad de las barras de refuerzo de GFRP?
El control de calidad de las barras de refuerzo de PRFV es el sistema utilizado para verificar las materias primas, el proceso de producción, las dimensiones, las propiedades mecánicas, el perfil de la superficie, los datos de durabilidad y la trazabilidad del lote.
¿Cuál es la prueba de calidad más importante para las barras de refuerzo de GFRP?
No existe una única prueba que lo demuestre todo. El ensayo de tracción es muy importante, pero el diámetro, el área efectiva, el módulo, el perfil de la superficie, la adherencia, la durabilidad y la trazabilidad también son factores relevantes.
¿Qué norma se utiliza para las pruebas de tracción de las barras de refuerzo de GFRP?
La norma ASTM D7205/D7205M se utiliza habitualmente para determinar las propiedades de tracción de las barras compuestas de FRP.
¿Para qué se utiliza la norma ASTM D7957?
ASTM D7957/D7957M es una especificación de producto para barras redondas macizas de GFRP con mejora de la superficie externa para refuerzo de hormigón.
¿Por qué es importante el contenido de fibra?
El contenido de fibra afecta la resistencia a la tracción, el módulo de elasticidad, la densidad y el costo. Una cantidad insuficiente de fibra reduce la eficiencia mecánica, mientras que un exceso de resina puede aumentar el costo y afectar el equilibrio del material compuesto.
¿Por qué es importante la impregnación con resina?
La impregnación con resina controla la humectación del haz de fibras. Una impregnación deficiente puede generar fibras secas, huecos y zonas débiles.
¿Qué es Tg en las pruebas de barras de refuerzo de GFRP?
La Tg, o temperatura de transición vítrea, describe el comportamiento de transición térmica de la matriz de resina. Ayuda a evaluar la calidad del curado y la estabilidad de la matriz.
¿La resistencia a la tracción es suficiente para aprobar las barras de refuerzo de PRFV?
No. La resistencia a la tracción por sí sola no describe el módulo, la unión, la longitud de desarrollo, la durabilidad, la rotura por fluencia ni la trazabilidad.
¿Por qué es importante el perfil de la superficie en el control de calidad?
El perfil de la superficie afecta la adherencia con el hormigón. Las nervaduras, el revestimiento o la envoltura deben ser uniformes, ya que influyen en el enclavamiento mecánico y la transferencia de fuerzas.
¿Cómo afecta el curado a la calidad de las barras de refuerzo de PRFV?
El curado afecta la polimerización de la matriz de resina. La temperatura, la velocidad de producción, el tiempo de residencia, el diámetro de la barra y la composición química de la resina influyen en el producto final.
¿Por qué es importante la trazabilidad?
La trazabilidad vincula cada barra o lote terminado con las materias primas, los parámetros del proceso y los resultados de las pruebas. Permite a fabricantes y compradores verificar el historial del producto.
¿La monitorización asistida por IA sustituye a las pruebas de laboratorio?
No. La monitorización asistida por IA puede contribuir a la estabilidad del proceso y a las alertas para el operador, pero no sustituye a las pruebas estandarizadas, los informes de terceros ni la revisión de ingeniería.
¿Puede la barra de refuerzo de PRFV sustituir al acero en una proporción de uno a uno si la calidad es alta?
No. Incluso el PRFV de alta calidad debe diseñarse utilizando reglas específicas para PRFV, datos específicos del producto y normas aplicables.
¿Qué debe solicitar un comprador a un fabricante de barras de refuerzo de PRFV?
El comprador deberá solicitar una ficha técnica, un informe de ensayo de tracción, datos de área efectiva, módulo de elasticidad, descripción del perfil de la superficie, datos de adherencia, información sobre durabilidad, referencias a normas y trazabilidad del lote.
Conclusión
GFRP rebar quality control is not only about testing a finished bar. It is about controlling the full path from raw material to finished reinforcement.
Fiber content, resin impregnation, curing, cooling, surface profile, dimensional accuracy, tensile testing, Tg, durability data and traceability all influence whether a GFRP bar can be trusted.
The industry should not judge quality by one peak tensile value alone. The stronger question is whether the manufacturer can produce comparable properties repeatedly, document them clearly and connect them to each production batch.
Para varillas de refuerzo de PRFV to gain wider use in structural concrete, quality control must be visible, measurable and traceable.
That is what turns composite reinforcement from a promising material into a reliable engineering product.