Resposta rápida: O que é o controle de qualidade de vergalhões de GFRP?
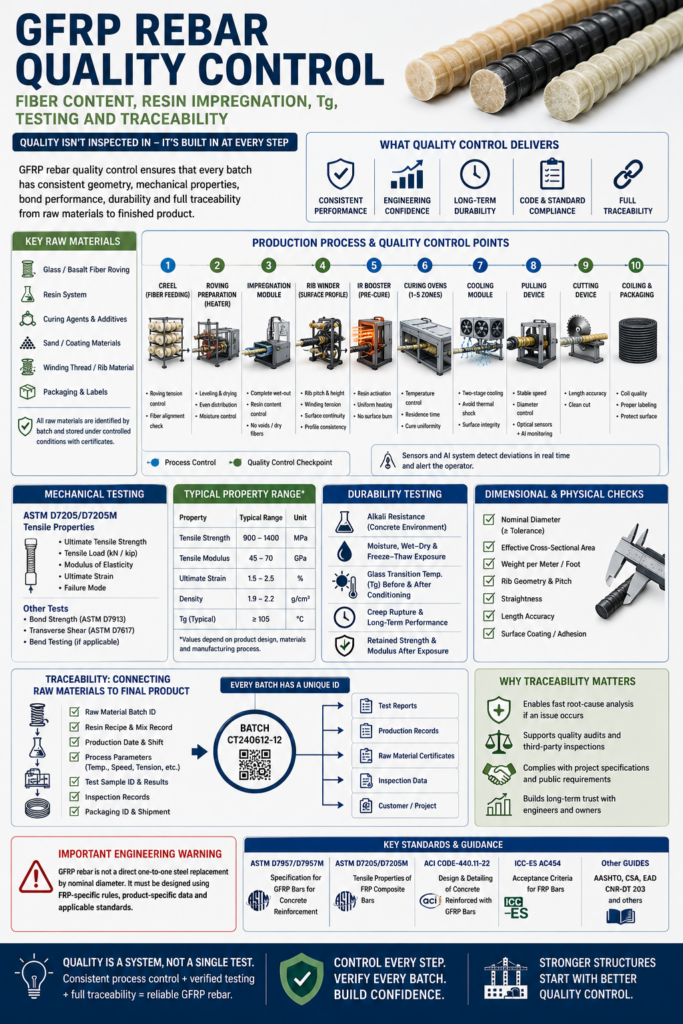
O controle de qualidade das barras de reforço de GFRP é o processo de verificar se cada lote de produção possui geometria, teor de fibra, impregnação de resina, qualidade de cura, perfil de superfície, propriedades de tração, comportamento de aderência, desempenho de durabilidade e rastreabilidade consistentes.
Um sistema robusto de controle de qualidade para PRFV (Plástico Reforçado com Fibra de Vidro) deve incluir:
- Controle de entrada de matéria-prima;
- Identificação de lotes de fibra e resina;
- Controle da relação fibra/resina;
- Verificações de tensão do roving e alinhamento das fibras;
- controle de impregnação de resina;
- Registros do processo de cura e resfriamento;
- medições de diâmetro e área efetiva;
- ensaio de tração;
- Verificação do módulo e da deformação máxima;
- Inspeção do perfil da superfície;
- Testes de aderência e cisalhamento transversal, quando necessários;
- Dados sobre durabilidade e resistência a álcalis;
- temperatura de transição vítrea, ou Tg, quando aplicável;
- Marcação do produto e rastreabilidade do lote.
O ponto principal é simples: Um único resultado positivo em um teste não é suficiente.. Um fabricante sério de vergalhões de GFRP deve comprovar a repetibilidade em diferentes turnos, lotes de matéria-prima, velocidades de produção e milhares de metros ou pés de reforço.
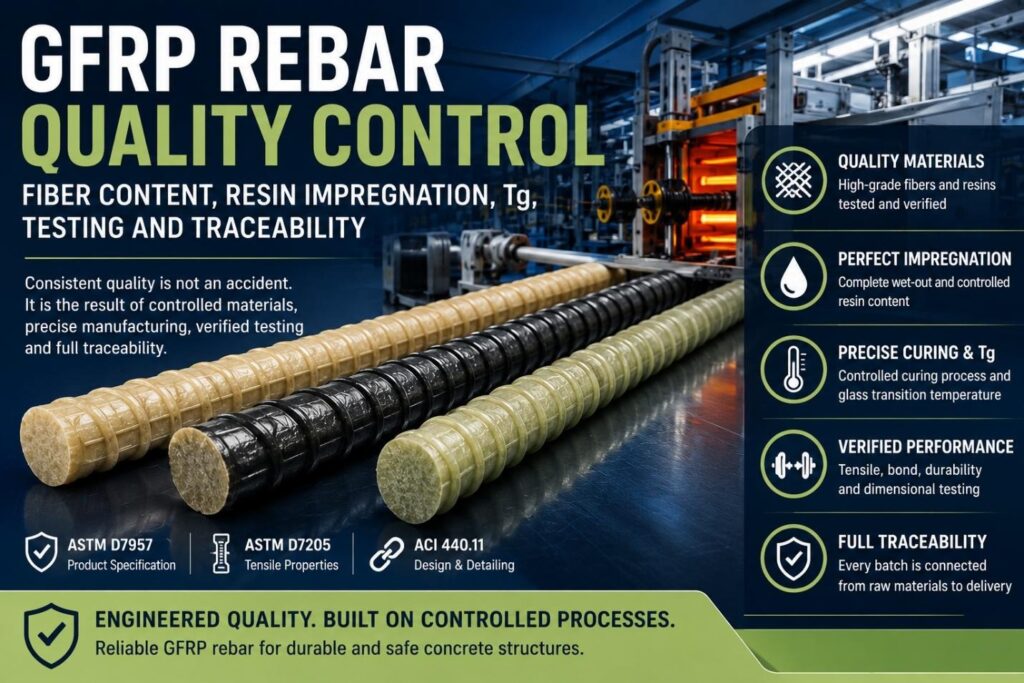
Principais conclusões
- A qualidade do GFRP é determinada tanto pelas matérias-primas quanto pelo controle de fabricação.
- Fibra de vidro e resina de alta qualidade não produzem automaticamente vergalhões de alta qualidade.
- A completa impregnação das fibras e o controle do teor de resina são fundamentais para um desempenho confiável em termos de resistência à tração e durabilidade.
- O alinhamento das fibras e a tensão da mecha afetam a eficiência com que as fibras suportam a carga longitudinal.
- A qualidade da cura não pode ser descrita apenas pela temperatura do forno; a velocidade, o diâmetro da barra, a composição química da resina e o tempo de residência são fatores importantes.
- O perfil da superfície deve ser controlado porque afeta a aderência com o concreto.
- A norma ASTM D7205 é utilizada para as propriedades de tração de barras compostas de FRP, enquanto a norma ASTM D7957 é a principal especificação de produto para barras maciças redondas de GFRP para reforço de concreto.
- A norma ACI CODE-440.11-22 estabelece os requisitos do código de construção para concreto estrutural reforçado com barras de GFRP (polímero reforçado com fibra de vidro).
- Para mercados de engenharia sérios, são necessários relatórios de testes específicos do produto, e não alegações genéricas.
- A rastreabilidade conecta a barra acabada às matérias-primas, às configurações do processo, aos resultados dos testes e ao histórico do lote de produção.
- A consistência na fabricação deve ser tratada com a mesma seriedade que a resistência máxima à tração.
Por que o controle de qualidade das barras de reforço de GFRP é importante
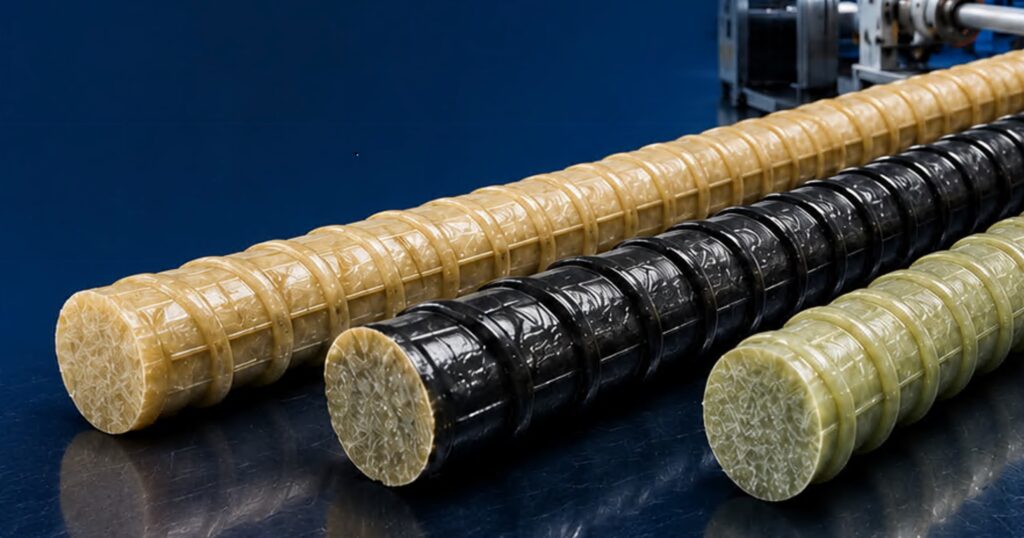
A armadura de GFRP não é um material comum como a armadura de aço. É um produto compósito feito de fibras contínuas, resina polimérica e um perfil de superfície formado durante a fabricação.
Isso significa que o produto final depende de diversas variáveis que atuam em conjunto:
| Variável de qualidade | Por que isso importa |
| Tipo de fibra | Controla grande parte da capacidade de tração longitudinal. |
| Teor de fibras | Afeta a resistência à tração, o módulo de elasticidade e a densidade. |
| Sistema de resina | Transfere carga, protege as fibras e controla a durabilidade da matriz. |
| Impregnação | Determina se as fibras estão totalmente molhadas. |
| Cura | Controla a polimerização e a estabilidade da matriz. |
| Perfil da superfície | Afeta a aderência ao concreto. |
| Resfriamento | Pode influenciar as condições da superfície e as tensões internas. |
| velocidade de tração | Alterações no tempo de residência e no histórico térmico |
| Corte e enrolamento | Afeta o manuseio, a embalagem e o controle dimensional. |
| Rastreabilidade | Conecta cada lote aos registros de produção e teste. |
Um sistema de controle de qualidade deficiente pode até produzir uma barra de boa qualidade uma única vez. O problema é se ele consegue manter o mesmo nível de qualidade repetidamente.
Para compradores, engenheiros e órgãos públicos, a consistência é mais valiosa do que um único número impressionante.
Matérias-primas: a qualidade começa antes da produção.
O controle de qualidade começa antes do início da linha de produção.
O fabricante deve identificar e documentar cada lote de matéria-prima:
- fibra de vidro em mecha;
- fibra de basalto em mecha, se utilizada;
- resina;
- agentes de cura;
- aditivos;
- areia ou materiais de revestimento de superfície, se utilizados;
- materiais para enrolar fios ou formar nervuras;
- Componentes de embalagem e marcação de produtos.
Uma fábrica séria de PRFV (Plástico Reforçado com Fibra de Vidro) não deve tratar as matérias-primas como intercambiáveis sem verificação. Uma mudança no fornecedor de fibras, na formulação da resina ou no agente de cura pode alterar o comportamento de impregnação, a velocidade de cura, a qualidade da superfície e o desempenho mecânico.
| Verificação de matéria-prima | Questão prática |
| Lote de fibra | Qual lote de roving foi utilizado? |
| Lote de resina | Qual lote de resina foi misturado? |
| Receita de resina | A formulação foi controlada e registrada? |
| Aditivos | As quantidades de acelerador, endurecedor e carga foram controladas? |
| Condições de armazenamento | A umidade, a temperatura e o prazo de validade foram controlados? |
| Certificado recebido | A documentação do fornecedor foi recebida e arquivada? |
A documentação da matéria-prima, por si só, não garante a qualidade do produto. Sem ela, a posterior análise de qualidade torna-se uma questão de adivinhação.
Conteúdo de fibras e relação fibra/resina
Nas barras de reforço de GFRP, as fibras suportam a maior parte da carga de tração longitudinal. A resina une as fibras, transfere a tensão entre elas e as protege do ambiente do concreto.
Pouca fibra reduz a eficiência mecânica. Muita resina aumenta o custo e pode criar uma seção rica em resina que não aproveita todo o potencial do reforço.
A ficha técnica ou o plano de qualidade interno da fábrica devem definir as faixas de referência para:
- teor de fibras em peso ou volume;
- teor de resina;
- densidade de barras;
- área efetiva;
- peso por metro ou pé;
- Tolerância dimensional aceitável.
| Doença | Possível resultado |
| Baixo teor de fibras | Capacidade de tração e rigidez reduzidas |
| Resina em excesso | Seção de reforço de maior custo e menor eficiência |
| Controle inadequado de resina | Variação entre lotes |
| Relação estável fibra/resina | Dados mecânicos mais previsíveis |
| Conteúdo de fibra documentado | Melhor comparação de produtos e maior confiança na engenharia. |
O objetivo correto não é simplesmente usar menos resina. O objetivo é alcançar a impregnação completa com um equilíbrio controlado entre fibra e resina.
Impregnação com resina: o segredo da qualidade
Uma barra de PRFV (Plástico Reforçado com Fibra de Vidro) pode ter uma aparência aceitável externamente, mas apresentar problemas de impregnação interna.
Os defeitos comuns incluem:
- fibras secas;
- ar aprisionado;
- vazios internos;
- umedecimento incompleto;
- Distribuição irregular de resina;
- zonas locais ricas em resina;
- formação instável de feixes de fibras.
A documentação do equipamento CT6 de nova geração descreve o módulo de impregnação como um sistema para impregnação de resina e prensagem de fios de roving, mantendo as propriedades do ligante polimérico, como fluidez, velocidade de cura e temperatura. O documento também afirma que a cavitação ultrassônica auxilia a resina a penetrar entre as fibras, enquanto uma pinça pneumática espreme o excesso de resina para evitar o uso excessivo.
Isso deve ser entendido como um princípio de fabricação, e não como uma afirmação de que apenas um método de impregnação funciona.
O princípio da engenharia é claro:
A resina deve umedecer completamente as fibras, sem criar excesso desnecessário.
| Problema de Impregnação | Por que isso importa |
| zonas de fibra seca | Transferência de carga reduzida e pontos fracos |
| Vazios | Redução da confiabilidade mecânica |
| Resina em excesso | Custo mais elevado e possíveis zonas ricas em matriz frágil. |
| proporção de resina instável | Dados inconsistentes de densidade e resistência à tração |
| Má umidade | Menor durabilidade e menor confiança na repetibilidade dos testes. |
| Impregnação controlada | Qualidade do produto mais estável |
Para o controle de qualidade, a inspeção visual por si só não é suficiente. O fabricante também deve monitorar o peso por metro, a densidade, os resultados do ensaio de tração e, quando necessário, realizar microscopia ou testes de queima/conteúdo de fibras.
Alinhamento de fibras, tensão e distribuição do roving
A barra de reforço de GFRP é um material direcional. Suas melhores propriedades de tração são observadas quando as fibras estão alinhadas ao longo do eixo da barra e distribuídas uniformemente por toda a seção transversal.
A produção industrial pode perturbar isso de diversas maneiras:
- mudanças de tensão variáveis;
- As fibras se cruzam antes da impregnação;
- Os feixes se deslocam dentro da seção;
- Algumas áreas se tornam ricas em fibras;
- outras áreas ficam ricas em resina;
- A tensão varia durante o ajuste da velocidade de produção.
O manual da nova geração CT6 descreve o suporte para bobinas como um sistema que instala bobinas de mecha e cria uma pré-carga de fios de mecha por meio de anéis guia. Também descreve o aquecedor de mecha como um sistema para nivelar, secar, distribuir e aquecer os fios de mecha antes da impregnação.
Esses detalhes são importantes porque a fibra bruta mais resistente não adianta nada se entrar na barra em condições instáveis.
| Variável de processo | Efeito de qualidade |
| tensão errante | Afeta o alinhamento e a distribuição das fibras. |
| cruzamento de fibras | Pode perturbar o caminho de carga interno. |
| Formação de feixe | Afeta a geometria e a densidade da barra. |
| Umidade | Pode afetar a adesão e a cura da resina. |
| Distribuição desigual | Causa variação local no comportamento mecânico. |
| alimentação estável | Suporta propriedades repetíveis |
Pequenas variações tornam-se importantes quando a produção abrange milhares de metros.
Controle de cura: a temperatura é apenas uma parte do processo.
A cura é uma das fases mais incompreendidas do processo de cura. produção de vergalhões de PRFV.
Um erro comum é discutir a cura apenas em termos de temperatura do forno. Na realidade, a cura depende de:
- química de resinas;
- temperatura do forno;
- diâmetro da barra;
- velocidade de produção;
- tempo de residência;
- transferência de calor através da seção;
- condições ambientais;
- estágios de aquecimento anteriores;
- método de resfriamento.
O manual da nova geração CT6 lista um intensificador de infravermelho e cinco fornos de cura como parte da linha, e descreve o intensificador de infravermelho como um sistema que ativa rapidamente a polimerização da resina. O mesmo documento afirma que o aquecimento por infravermelho de comprimento de onda curto permite que a polimerização comece de dentro da barra e ajuda a evitar a queima da camada superior e a perda de resistência.
Para o controle de qualidade, a lição mais importante é esta:
Um processo que funciona para um determinado diâmetro e velocidade não pode ser automaticamente copiado para outro diâmetro e outra velocidade.
| Variável de cura | Por que isso precisa ser controlado |
| Temperatura | Afeta a taxa de polimerização |
| Tempo de residência | Alterações na velocidade da linha |
| Diâmetro da barra | Alterações na transferência de calor através da seção |
| Formulação de resina | As alterações curam a cinética. |
| Estabilidade do forno | Afeta a repetibilidade |
| Superaquecimento | Pode danificar a superfície ou a matriz. |
| Cura insuficiente | Pode reduzir o desempenho mecânico e a durabilidade. |
Uma boa fábrica registra as condições de cura, não apenas os resultados dos testes finais.
Resfriamento e choque térmico
O resfriamento costuma ser tratado como uma etapa secundária. Não deveria ser.
Após a cura, a barra deixa uma zona aquecida. Se o resfriamento for muito agressivo, a superfície e a estrutura interna podem ser afetadas. Se o resfriamento for muito lento ou instável, a linha pode perder velocidade ou produzir material inconsistente.
O manual da nova geração do CT6 descreve um módulo de refrigeração de duas partes: refrigeração a ar seguida de refrigeração a água. O documento afirma que a refrigeração em dois estágios visa evitar mudanças bruscas de temperatura, choque térmico, danos à superfície e fissuras.
A lição sobre controle de qualidade é prática:
| Problema de resfriamento | Possível consequência |
| Choque térmico direto | Defeitos superficiais ou risco de fissuras |
| Resfriamento instável | condição de barra final variável |
| Resfriamento inadequado | Problemas de manuseio e enrolamento |
| Resfriamento controlado em etapas | Melhor estabilidade do processo |
O resfriamento faz parte da qualidade. Deve ser registrado e controlado como parte do processo de produção.
Perfil da superfície e controle de adesão
O perfil da superfície não é apenas uma questão de aparência. Ele influencia a forma como a barra transfere a força para o concreto.
Um ensaio de tração tells descreve como uma barra se comporta sob tensão direta. Ele não descreve completamente a aderência, o comprimento de desenvolvimento ou o comportamento da emenda por sobreposição.
O manual da nova geração CT6 descreve a enroladora de nervuras como um sistema para enrolar um perfil de nervura periódico com um passo de enrolamento preciso para cada dimensão de reforço. Afirma também que o ângulo e a força de enrolamento ajudam a proporcionar uma forma cilíndrica e a remover o ar da barra impregnada.
O controle de qualidade da superfície deve incluir:
- inclinação das costelas;
- altura da costela no local onde foi medida;
- tensão de enrolamento;
- continuidade da superfície;
- adesão do revestimento, quando aplicável;
- Uniformidade do revestimento de areia, quando aplicável;
- diâmetro incluindo e excluindo o perfil da superfície, quando necessário;
- Testes de aderência quando necessários.
| Item de controle de superfície | Relevância em Engenharia |
| inclinação da costela | Influências no intertravamento mecânico |
| consistência da costela | Promove comportamento de ligação repetível |
| adesão superficial | Impede a falha da camada superficial frágil |
| Uniformidade do revestimento de areia | Afeta o atrito e o microencaixe. |
| Danos superficiais | Pode reduzir a confiança nos títulos |
| Teste de ligação | Suporta o desenvolvimento do comprimento e a avaliação da emenda por sobreposição. |
A norma ASTM D7205 observa que as barras de PRFV (Plástico Reforçado com Fibra de Vidro) geralmente possuem seções transversais sólidas com ondulações superficiais ou revestimentos de partículas aderidas que promovem o travamento mecânico com o concreto.
Por isso, o perfil da superfície deve ser considerado no controle de qualidade, e não apenas na fotografia do produto.
Ensaios de tração: o que deve ser verificado?
O ensaio de tração é uma das ferramentas de controle de qualidade mais visíveis para vergalhões de GFRP.
A norma ASTM D7205/D7205M determina as propriedades de resistência à tração longitudinal quase estática e de alongamento de barras compostas de FRP comumente usadas como elementos de tração em concreto armado, protendido ou pós-tensionado.
Um ensaio de tração deve fornecer mais do que simplesmente "a barra rompeu sob uma carga elevada". Ele deve identificar:
- diâmetro nominal;
- diâmetro medido ou área efetiva;
- comprimento da amostra;
- método de ancoragem;
- padrão de teste;
- força de tração máxima;
- resistência máxima à tração;
- módulo de tração;
- tensão máxima;
- Local da falha;
- número de espécimes;
- Média, mínimo e variação, quando aplicável.
| Resultado do teste de tração | Por que isso importa |
| Força de tração máxima | Capacidade de força real em kN ou kip |
| resistência máxima à tração | Capacidade de tensão em MPa ou ksi |
| Módulo | Rigidez para funcionalidade |
| tensão máxima | tensão de ruptura |
| Modo/local da falha | Auxilia na interpretação da validade do teste. |
| Número de amostras | Mostra se o valor é representativo. |
| Identificação do lote | Conecta o resultado ao lote de produção |
Uma amostra representa informação. Uma série de testes controlados constitui evidência.
Verificações dimensionais e área efetiva
O controle dimensional é básico, mas não é trivial.
Uma pesquisa realizada por Jarek e Kubik com barras de GFRP de 12 mm de diâmetro nominal, provenientes de três fabricantes, revelou grande variação no diâmetro medido e no desempenho à tração. A conclusão prática é que a consistência do produto deve ser controlada, e não presumida.
Uma fábrica deve definir como realiza as seguintes medições:
- diâmetro nominal;
- diâmetro externo incluindo as nervuras;
- diâmetro do núcleo, quando aplicável;
- diâmetro equivalente;
- área de secção transversal efetiva;
- peso por metro;
- retidão;
- corte no comprimento desejado;
- dimensões da bobina.
| Medição | Por que isso importa |
| Diâmetro | Classificação do produto |
| Área efetiva | Cálculo de estresse |
| Peso por metro | Consistência e logística da fibra/resina |
| Comprimento | Precisão na entrega |
| Geometria das costelas | consistência relacionada ao vínculo |
| Retidão | Manuseio e instalação |
| Qualidade da bobina | Uso de transporte e por empreiteiros |
Sem controle dimensional, os valores de resistência à tração tornam-se mais difíceis de interpretar.
Temperatura de transição vítrea, Tg
A temperatura de transição vítrea, ou Tg, é um indicador útil do comportamento da matriz polimérica.
Tg não é simplesmente uma temperatura máxima de serviço. É uma faixa de transição térmica relacionada à matriz polimérica. Mesmo assim, é importante porque a matriz de resina protege as fibras, transfere a tensão e contribui para a durabilidade.
Os dados de Tg podem ajudar a avaliar:
- Qualidade da cura da resina;
- estabilidade da matriz;
- efeito da exposição ambiental;
- consistência entre lotes;
- Adequação para condições específicas de temperatura.
| Item relacionado a Tg | O que verificar |
| Método de teste | Como a Tg foi medida |
| Tg original | Comportamento da matriz de linha de base |
| Tg condicionado | Alteração após exposição |
| Qualidade da cura | A matriz atingiu o desempenho esperado. |
| Relevância do design | Deve ser verificado em relação às disposições aplicáveis. |
Se o valor de Tg estiver listado em uma ficha técnica, o método de teste também deverá estar listado.
Um número sem um método tem valor limitado.
Testes de durabilidade e resistência a álcalis
As barras de reforço de GFRP são utilizadas no concreto, portanto, os testes de durabilidade devem levar em consideração o ambiente alcalino do concreto e as condições de exposição a longo prazo.
Verificações úteis relacionadas à durabilidade podem incluir:
- resistência a álcalis;
- exposição à umidade;
- resistência à tração retida;
- módulo retido;
- temperatura de transição vítrea após condicionamento;
- Comportamento de ruptura por fluência;
- Exposição a ciclos de congelamento e descongelamento, quando aplicável;
- Exposição ao cloreto e ao ambiente marinho, quando aplicável.
Um estudo de campo norte-americano, resumido em materiais de briefing técnico da Composite-Tech, examinou estruturas de concreto reforçado com GFRP após 5 a 8 anos de serviço, utilizando microscopia óptica, MEV, EDX, DSC e espectroscopia infravermelha; o briefing relata que não foi observada deterioração do GFRP ou degradação química devido à alcalinidade do concreto nas estruturas examinadas.
Essas evidências são úteis, mas não devem ser usadas indevidamente. Isso não significa que tudo Produto GFRP Possui durabilidade idêntica. A durabilidade depende da fibra, da resina, da qualidade de fabricação, da exposição e da validação específica do produto.
Testes de aderência, cisalhamento e outros testes adicionais
O ensaio de tração não constitui todo o sistema de controle de qualidade.
Dependendo do mercado e da aplicação, um pacote técnico também pode incluir:
| Teste/Propriedade | Por que isso importa |
| Força de ligação | Suporta o comprimento de desenvolvimento e a confiabilidade da emenda por sobreposição. |
| Cisalhamento transversal | Relevante para manuseio de bebidas e verificações estruturais. |
| Teste de barra dobrada | Necessário para formatos fabricados em fábrica, quando aplicável. |
| Resistência a álcalis | Avalia a durabilidade em ambientes de concreto. |
| ruptura por fluência | Avalia o comportamento da carga sustentada a longo prazo. |
| Tg | Avalia o comportamento térmico da matriz resinosa. |
| Tolerância dimensional | Suporta repetibilidade e classificação de produtos. |
A norma ASTM D7957/D7957M abrange barras maciças redondas de GFRP fornecidas em comprimentos cortados e formatos curvados com acabamento superficial externo para reforço de concreto. A norma ICC-ES AC454 inclui disposições para avaliação das propriedades do material das barras de FRP, exposição ambiental acelerada, exposição ao fogo e procedimentos de projeto estrutural.
Um fabricante profissional deve saber quais testes são necessários para o mercado-alvo e a aplicação em questão.
Controle e rastreabilidade da produção em fábrica
O controle de qualidade torna-se sério quando está ligado à rastreabilidade.
Rastreabilidade significa que uma barra finalizada pode ser rastreada até:
- lotes de matéria-prima;
- Receita de resina;
- data de produção;
- operador ou turno;
- velocidade da linha;
- configurações de cura;
- diâmetro do produto;
- número de amostras;
- resultado do teste;
- registro de inspeção;
- unidade de embalagem;
- Envio.
| Registro de rastreabilidade | Por que isso importa |
| Lote de matéria-prima | Permite a investigação da variação do fornecedor |
| Gravação de mistura de resina | Confirma o controle da formulação |
| Velocidade de produção | Conecta o tempo de cura ao resultado. |
| Configurações de temperatura | Documentos do processo térmico |
| ID de amostra | Conecta a amostra de teste ao lote de produção. |
| Relatório de teste | Verifica dados mecânicos |
| Rótulo da embalagem | Auxilia na identificação do local. |
| Registro de remessa | Auxilia na documentação do cliente e do projeto. |
A rastreabilidade não é burocracia. É a memória da fábrica.
Quando um comprador solicita registros de lote, o fabricante deve ser capaz de fornecer mais do que um folheto informativo.
Valores típicos, mínimos e de projeto
Um sistema de controle de qualidade deve distinguir entre diferentes tipos de valores.
| Tipo de valor | Significado |
| Resultado de teste único | Um valor medido |
| Valor médio | Resultado médio de um grupo amostral |
| Valor típico | Valor representativo, nem sempre garantido. |
| Valor mínimo garantido | Limite inferior declarado pelo fabricante |
| Valor característico | Valor estatístico usado para especificação ou projeto. |
| Valor do projeto | Valor após fatores e reduções de código |
| Valor do lote | Resultado de um lote de produção específico |
| Valor condicionado | Resultado após exposição ambiental |
Um erro comum é citar o resultado mais alto como se ele representasse toda a produção.
Uma prática melhor é apresentar a média, o mínimo, a variação e as condições de teste. Os engenheiros não precisam apenas saber qual foi a resistência do melhor espécime. Eles precisam saber qual é a confiabilidade do produto.
Documentos de normas e controle de qualidade
Um artigo sobre controle de qualidade não deve afirmar que uma única norma resolve tudo. Diferentes normas e documentos respondem a diferentes perguntas.
| Documento/Norma | O que ajuda a avaliar |
| ASTM D7957 / D7957M | Especificação do produto para barras redondas maciças de GFRP para reforço de concreto |
| ASTM D7205 / D7205M | Propriedades de tração de barras compostas de FRP |
| ASTM D7913 / D7913M | Resistência da ligação por teste de arrancamento |
| ASTM D7617 / D7617M | Resistência ao cisalhamento transversal |
| CÓDIGO ACI-440.11-22 | Projeto e detalhamento de concreto estrutural reforçado com barras de GFRP |
| ICC-ES AC454 | Critérios de aceitação para barras de PRFV em elementos de concreto. |
| Guia de ponte AASHTO GFRP | Diretrizes de projeto de PRFV (Plástico Reforçado com Fibra de Vidro) para pontes |
| Rotas EAD/ETA | Via de avaliação europeia, quando aplicável. |
| CSA S806 / CSA S6 | Diretrizes estruturais canadenses relacionadas a FRP |
CÓDIGO ACI-440.11-22 Fornece os requisitos do código de construção para concreto estrutural reforçado com barras de GFRP.
A escolha das palavras é importante. É mais seguro e preciso dizer:
A classe de materiais GFRP é abrangida por normas e orientações reconhecidas, mas cada produto deve ser respaldado por relatórios de testes específicos, fichas técnicas, rastreabilidade e o processo de aprovação aplicável ao projeto em questão.
Não diga que todo produto de GFRP é automaticamente aprovado em todos os lugares.
Lista de verificação prática para controle de qualidade de PRFV (Plástico Reforçado com Fibra de Vidro)
| Item de controle de qualidade | Requisito Prático Mínimo |
| Controle de lotes de matéria-prima | Números de lote de fibra, resina e aditivo registrados |
| Registro de mistura de resina | Receita, horário e lote registrados |
| Alimentação rica em fibras | Tensão e distribuição controladas |
| Impregnação | Controle de impregnação e teor de resina |
| Diâmetro | Medido em relação à tolerância |
| Área efetiva | Definido para cálculos de tensão |
| Peso por metro/pé | Verificado em relação ao intervalo alvo |
| Perfil da superfície | Consistência da costela/revestimento/envoltório inspecionada |
| Cura | Temperatura, velocidade e tempo de permanência registrados |
| Resfriamento | Processo estável, sem danos por choque térmico. |
| Teste de tração | Realizado utilizando o método aplicável |
| Módulo e deformação | Reportado quando necessário. |
| Dados de ligação/cisalhamento | Fornecido para aplicações relevantes |
| Tg / durabilidade | Testado onde necessário |
| Rastreabilidade de lotes | Produto vinculado a registros e relatórios de testes |
Essa é a diferença entre produzir barras compostas e fabricar um produto de engenharia.
Como a tecnologia de fabricação afeta o controle de qualidade
Projetos da Composite-Tech tecnologia de produção Para vergalhões e telas de PRFV. Na prática de fabricação, a lição mais importante é que a qualidade não pode ser inspecionada no produto final apenas no começo. Ela deve ser incorporada ao processo.
A documentação da nova geração CT6 descreve uma sequência completa de módulos de produção: creel, aquecedor de mecha, módulo de impregnação, enrolador de nervuras, amplificador infravermelho, estufas de cura, módulo de resfriamento, dispositivo de tração, dispositivo de corte, bobinadores automáticos e torcedor de fios.
A mesma documentação também descreve sensores ópticos conectados a um agente de IA no dispositivo de tração para determinar a qualidade da barra e alertar o operador quando necessário.
Isso deve ser compreendido com responsabilidade. O monitoramento assistido por IA não substitui os testes ASTM, a qualificação em laboratório ou a revisão de engenharia. Mas pode ajudar a reduzir o risco de que desvios visíveis no processo continuem passando despercebidos durante a produção.
O ponto principal é que a qualidade da produção depende do controle do processo:
| Fase de Produção | Objetivo do Controle de Qualidade |
| Alimentação rica em fibras | alinhamento estável das fibras |
| Preparação itinerante | Melhores condições de impregnação |
| Impregnação | Controle da impregnação e da proporção de resina |
| Enrolamento de costelas | Geometria de superfície repetível |
| Cura | Polimerização estável |
| Resfriamento | Risco reduzido de choque térmico |
| Puxando | Velocidade e geometria estáveis |
| Corte/enrolamento | Formato de entrega repetível |
| Monitoramento | Detecção precoce de desvios |
A fábrica que controla essas etapas pode produzir valores de ficha técnica mais confiáveis.
Erros comuns no controle de qualidade
- O primeiro erro é confiar apenas na resistência à tração.
- A segunda opção é testar uma amostra excelente e presumir que ela representa toda a produção.
- A terceira é ignorar a área efetiva.
- O quarto problema é a falha no registro dos lotes de matéria-prima.
- A quinta questão é alterar a velocidade da linha sem validar a cura.
- A sexta abordagem trata o perfil da superfície como uma questão de aparência, em vez de geometria relacionada à ligação.
- A sétima questão é citar normas sem apresentar relatórios específicos do produto.
- O oitavo ponto ignora a Tg, a durabilidade e a ruptura por fluência quando a aplicação exige desempenho a longo prazo.
- A nona questão é a falta de rastreabilidade entre o lote de produção e os dados de teste.
- A décima premissa é a de que boas matérias-primas produzem automaticamente um bom reforço.
- Não. O processamento é importante.
Perguntas frequentes: Controle de qualidade de vergalhões de GFRP
O que é o controle de qualidade de vergalhões de GFRP?
O controle de qualidade das barras de reforço de GFRP é o sistema utilizado para verificar as matérias-primas, o processo de produção, as dimensões, as propriedades mecânicas, o perfil da superfície, os dados de durabilidade e a rastreabilidade do lote.
Qual é o teste de qualidade mais importante para vergalhões de GFRP?
Não existe um único teste que comprove tudo. O teste de tração é muito importante, mas diâmetro, área efetiva, módulo de elasticidade, perfil da superfície, aderência, durabilidade e rastreabilidade também são relevantes.
Qual é a norma utilizada para o ensaio de tração de vergalhões de GFRP?
A norma ASTM D7205/D7205M é comumente utilizada para determinar as propriedades de tração de barras de compósito de FRP.
Para que serve a norma ASTM D7957?
A norma ASTM D7957/D7957M é uma especificação de produto para barras redondas maciças de GFRP com acabamento superficial externo para reforço de concreto.
Por que o teor de fibras é importante?
O teor de fibras afeta a resistência à tração, o módulo de elasticidade, a densidade e o custo. Pouca fibra reduz a eficiência mecânica, enquanto muita resina pode aumentar o custo e reduzir o equilíbrio do compósito.
Por que a impregnação com resina é importante?
A impregnação com resina controla a molhagem do feixe de fibras. Uma impregnação inadequada pode criar fibras secas, vazios e áreas frágeis.
O que é Tg nos testes de vergalhões de GFRP?
A Tg, ou temperatura de transição vítrea, descreve o comportamento de transição térmica da matriz resinosa. Ela auxilia na avaliação da qualidade da cura e da estabilidade da matriz.
A resistência à tração é suficiente para aprovar o uso de vergalhões de GFRP?
Não. A resistência à tração por si só não descreve o módulo de elasticidade, a aderência, o comprimento de desenvolvimento, a durabilidade, a ruptura por fluência ou a rastreabilidade.
Por que o perfil da superfície é importante no controle de qualidade?
O perfil da superfície afeta a aderência ao concreto. Nervuras, revestimentos ou acabamentos devem ser uniformes, pois influenciam o travamento mecânico e a transferência de força.
Como a cura afeta a qualidade das barras de reforço de GFRP?
A cura afeta a polimerização da matriz resinosa. Temperatura, velocidade de produção, tempo de residência, diâmetro da barra e composição química da resina influenciam o produto final.
Por que a rastreabilidade é importante?
A rastreabilidade vincula cada barra ou lote acabado às matérias-primas, às configurações do processo e aos resultados dos testes. Isso permite que fabricantes e compradores verifiquem o histórico do produto.
O monitoramento assistido por IA substitui os testes laboratoriais?
Não. O monitoramento assistido por IA pode auxiliar na estabilidade do processo e em alertas para o operador, mas não substitui testes padronizados, relatórios de terceiros ou revisão de engenharia.
É possível que as barras de reforço de GFRP substituam o aço na mesma proporção, se a qualidade for alta?
Não. Mesmo o GFRP de alta qualidade deve ser projetado utilizando regras específicas para FRP, dados específicos do produto e normas aplicáveis.
O que um comprador deve solicitar a um fabricante de vergalhões de GFRP?
O comprador deve solicitar uma ficha técnica, relatório de ensaio de tração, dados de área efetiva, módulo de elasticidade, descrição do perfil da superfície, dados de adesão, informações sobre durabilidade, referências às normas e rastreabilidade do lote.
Conclusão
O controle de qualidade das barras de reforço de GFRP não se resume apenas a testar uma barra acabada. Trata-se de controlar todo o processo, desde a matéria-prima até o reforço final.
O teor de fibras, a impregnação com resina, a cura, o resfriamento, o perfil da superfície, a precisão dimensional, o ensaio de tração, a Tg, os dados de durabilidade e a rastreabilidade são fatores que influenciam a confiabilidade de uma barra de GFRP.
A indústria não deve avaliar a qualidade com base apenas em um único valor de resistência à tração máxima. A questão mais importante é se o fabricante consegue produzir propriedades comparáveis repetidamente, documentá-las claramente e associá-las a cada lote de produção.
Para Vergalhões de PRFV Para que o concreto estrutural seja mais amplamente utilizado, o controle de qualidade deve ser visível, mensurável e rastreável.
É isso que transforma o reforço compósito de um material promissor em um produto de engenharia confiável.