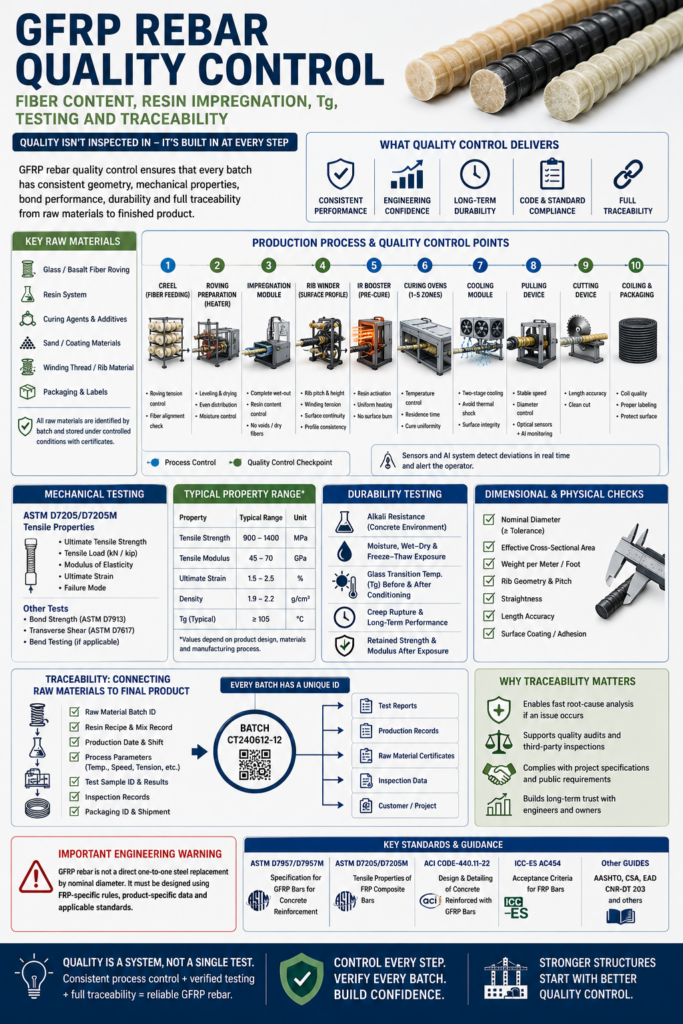
Risposta rapida: Cos'è il controllo qualità delle barre d'armatura in GFRP?
Il controllo qualità delle barre di rinforzo in GFRP è il processo di verifica che ogni lotto di produzione presenti geometria, contenuto di fibre, impregnazione della resina, qualità di polimerizzazione, profilo superficiale, proprietà di trazione, comportamento di adesione, prestazioni di durabilità e tracciabilità uniformi.
Un solido sistema di controllo qualità per i materiali compositi in fibra di vetro (GFRP) dovrebbe includere:
- controllo delle materie prime in entrata;
- identificazione del lotto di fibre e resine;
- controllo del rapporto fibra/resina;
- Verifica della tensione del filato e dell'allineamento delle fibre;
- controllo dell'impregnazione della resina;
- registrazioni dei processi di polimerizzazione e raffreddamento;
- Misurazioni del diametro e dell'area effettiva;
- prove di trazione;
- Verifica del modulo e della deformazione ultima;
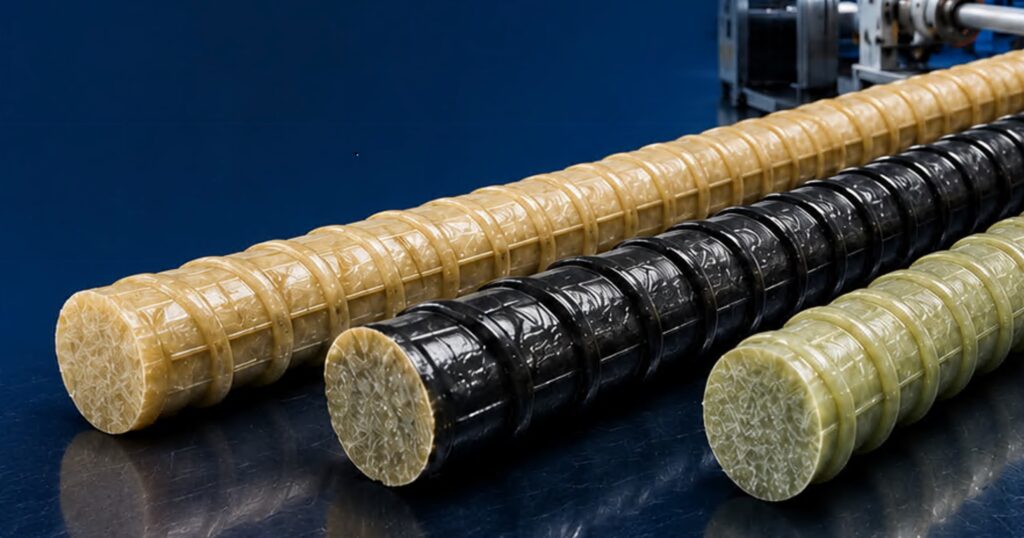
- Ispezione del profilo superficiale;
- prove di adesione e di taglio trasversale ove richieste;
- Dati relativi alla durabilità e alla resistenza agli alcali;
- temperatura di transizione vetrosa, o Tg, ove applicabile;
- Marcatura del prodotto e tracciabilità del lotto.
Il punto fondamentale è semplice: un risultato del test forte non è sufficiente. Un produttore serio di barre d'armatura in GFRP deve dimostrare la ripetibilità tra turni, lotti di materie prime, velocità di produzione e migliaia di metri o piedi di rinforzo.
Punti chiave
- La qualità dei materiali compositi in fibra di vetro (GFRP) è determinata sia dalle materie prime utilizzate che dal controllo della produzione.
- L'utilizzo di fibre di vetro e resine di alta qualità non garantisce automaticamente la produzione di barre d'armatura di alta qualità.
- La completa impregnazione delle fibre e il contenuto controllato di resina sono fondamentali per garantire prestazioni affidabili in termini di resistenza alla trazione e durata.
- L'allineamento delle fibre e la tensione del filato influiscono sull'efficienza con cui le fibre trasportano il carico longitudinale.
- La qualità della polimerizzazione non può essere descritta solo dalla temperatura del forno; velocità, diametro della barra, composizione chimica della resina e tempo di permanenza sono fattori determinanti.
- Il profilo superficiale deve essere controllato perché influisce sull'adesione con il calcestruzzo.
- La norma ASTM D7205 viene utilizzata per le proprietà di trazione delle barre composite in FRP, mentre la norma ASTM D7957 è la specifica di prodotto chiave per le barre tonde piene in GFRP per il rinforzo del calcestruzzo.
- La norma ACI CODE-440.11-22 fornisce i requisiti del codice edilizio per il calcestruzzo strutturale rinforzato con barre in GFRP.
- Per i mercati ingegneristici più seri sono necessari rapporti di prova specifici per il prodotto, non affermazioni generiche.
- La tracciabilità collega la barra finita alle materie prime, alle impostazioni del processo, ai risultati dei test e alla cronologia del lotto di produzione.
- La coerenza nella produzione deve essere considerata con la stessa serietà della resistenza alla trazione massima.
Perché il controllo qualità delle barre di rinforzo in GFRP è importante
Le barre di rinforzo in GFRP non sono un materiale di base come le barre di rinforzo in acciaio. Si tratta di un prodotto composito costituito da fibre continue, resina polimerica e un profilo superficiale formato durante il processo di fabbricazione.
Ciò significa che il prodotto finale dipende da diverse variabili che agiscono in sinergia:
| Variabile di qualità | Perché è importante |
| Tipo di fibra | Controlla gran parte della capacità di trazione longitudinale |
| Contenuto di fibre | Influisce sulla resistenza alla trazione, sul modulo elastico e sulla densità. |
| Sistema di resina | Trasferisce il carico, protegge le fibre e controlla la durabilità della matrice. |
| Impregnazione | Determina se le fibre sono completamente bagnate |
| Cura | Controlla la polimerizzazione e la stabilità della matrice |
| Profilo superficiale | Influisce sull'adesione al calcestruzzo |
| Raffreddamento | Può influenzare le condizioni della superficie e le tensioni interne |
| Velocità di trazione | Variazioni del tempo di residenza e della storia termica |
| Taglio e avvolgimento | Influisce sulla movimentazione, sull'imballaggio e sul controllo dimensionale. |
| Tracciabilità | Collega ogni lotto ai registri di produzione e collaudo. |
Un sistema di controllo qualità debole può anche produrre una volta una buona barretta. Il problema è se sia in grado di garantire ripetutamente lo stesso livello di qualità.
Per acquirenti, ingegneri ed enti pubblici, la coerenza è più importante di un singolo numero impressionante.
Materie prime: la qualità inizia prima della produzione.
Il controllo qualità inizia prima ancora che la linea di produzione entri in funzione.
Il produttore deve identificare e documentare ogni lotto di materia prima:
- roving in fibra di vetro;
- Se si utilizza roving di fibre di basalto;
- resina;
- agenti indurenti;
- additivi;
- sabbia o materiali di rivestimento superficiale, se utilizzati;
- materiali per avvolgere fili o per formare nervature;
- Componenti per l'imballaggio e la marcatura del prodotto.
Un'azienda seria specializzata nella lavorazione di materiali compositi in fibra di vetro (GFRP) non dovrebbe considerare le materie prime intercambiabili senza prima averle verificate. Un cambio di fornitore di fibre, di formulazione della resina o di agente indurente può modificare il comportamento di impregnazione, la velocità di indurimento, la qualità della superficie e le prestazioni meccaniche.
| Controllo delle materie prime | Domanda pratica |
| Lotto di fibre | Quale lotto di roving è stato utilizzato? |
| lotto di resina | Quale lotto di resina è stato miscelato? |
| Ricetta per la resina | La formulazione è stata controllata e registrata? |
| additivi | Le quantità di accelerante, indurente e riempitivo sono state controllate? |
| Condizioni di conservazione | L'umidità, la temperatura e la durata di conservazione sono state controllate? |
| Certificato in entrata | La documentazione del fornitore è stata ricevuta e archiviata? |
La documentazione delle materie prime non rende di per sé un prodotto di qualità. Ma senza di essa, le successive verifiche sulla qualità si riducono a mere congetture.
Contenuto di fibre e rapporto fibre/resina
Nelle barre di armatura in GFRP, le fibre sopportano la maggior parte del carico di trazione longitudinale. La resina lega le fibre, trasferisce le sollecitazioni tra di esse e le protegge dall'ambiente del calcestruzzo.
Una quantità insufficiente di fibre riduce l'efficienza meccanica. Un eccesso di resina aumenta i costi e può creare una sezione ricca di resina che non sfrutta appieno il potenziale del rinforzo.
La scheda tecnica o il piano di qualità interno dello stabilimento devono definire gli intervalli target per:
- contenuto di fibre in peso o volume;
- contenuto di resina;
- densità delle barre;
- area effettiva;
- peso per metro o piede;
- tolleranza dimensionale accettabile.
| Condizione | Possibile risultato |
| Basso contenuto di fibre | Riduzione della capacità di trazione e della rigidità |
| Resina in eccesso | Sezione di rinforzo più costosa e meno efficiente |
| Scarso controllo della resina | Variazione da lotto a lotto |
| Rapporto fibra/resina stabile | Dati meccanici più prevedibili |
| Contenuto di fibre documentato | Migliore confronto tra i prodotti e maggiore sicurezza in ambito ingegneristico. |
L'obiettivo corretto non è semplicemente quello di utilizzare meno resina. L'obiettivo è quello di ottenere un'impregnazione completa con un equilibrio controllato tra fibra e resina.
Impregnazione con resina: l'elemento nascosto della qualità
Una barra in GFRP può apparire accettabile dall'esterno pur presentando problemi di impregnazione interna.
I difetti più comuni includono:
- fibre secche;
- aria intrappolata;
- vuoti interni;
- bagnatura incompleta;
- distribuzione irregolare della resina;
- zone locali ricche di resina;
- formazione instabile di fasci di fibre.
La documentazione relativa all'apparecchiatura di nuova generazione CT6 descrive il modulo di impregnazione come un sistema per l'impregnazione e la pressatura di filati di roving mediante resina, mantenendo al contempo le proprietà del legante polimerico quali fluidità, velocità di polimerizzazione e temperatura. Il documento afferma inoltre che la cavitazione ultrasonica favorisce la penetrazione della resina tra le fibre, mentre un morsetto pneumatico espelle la resina in eccesso per evitare un utilizzo eccessivo.
Questo va inteso come un principio di produzione, non come l'affermazione che un solo metodo di impregnazione sia efficace.
Il principio ingegneristico è chiaro:
La resina deve bagnare completamente le fibre senza creare un eccesso di resina non necessario.
| Problema di impregnazione | Perché è importante |
| Zone di fibra secca | Trasferimento del carico inferiore e punti deboli |
| vuoti | Affidabilità meccanica ridotta |
| Resina in eccesso | Zone ricche di matrice con costi più elevati e potenzialmente fragili |
| Rapporto di resina instabile | Dati di densità e di trazione incoerenti |
| Scarsa bagnatura | Minore durabilità e minore affidabilità nella ripetibilità dei test. |
| Impregnazione controllata | Qualità del prodotto più stabile |
Per il controllo qualità, la sola ispezione visiva non è sufficiente. Il produttore dovrebbe anche monitorare il peso al metro, la densità, i risultati delle prove di trazione e, ove necessario, effettuare analisi microscopiche o test di combustione/contenuto di fibre.
Allineamento delle fibre, tensione e distribuzione del filato
Le barre di rinforzo in GFRP sono un materiale direzionale. Le loro migliori proprietà di trazione si manifestano quando le fibre sono allineate lungo l'asse della barra e distribuite uniformemente lungo la sezione.
La produzione industriale può perturbare questo equilibrio in diversi modi:
- Variazioni di tensione del filamento;
- le fibre si incrociano prima dell'impregnazione;
- i fasci si spostano all'interno della sezione;
- alcune zone diventano ricche di fibre;
- altre zone diventano ricche di resina;
- Variazioni di tensione durante la regolazione della velocità di produzione.
Il manuale della nuova generazione CT6 descrive il portarocchetti come un sistema che installa le bobine di roving e crea un precarico dei fili di roving tramite anelli guida. Descrive inoltre il riscaldatore di roving come un sistema per livellare, asciugare, distribuire e riscaldare i fili di roving prima dell'impregnazione.
Questi dettagli sono importanti perché anche la fibra grezza più resistente non serve a nulla se entra nella barretta in condizioni instabili.
| Variabile di processo | Effetto sulla qualità |
| Tensione mobile | Influisce sull'allineamento e sulla distribuzione delle fibre |
| Incrocio di fibre | Può interferire con il percorso di carico interno |
| Formazione del fascio | Influisce sulla geometria e sulla densità delle barre |
| Umidità | Può influire sull'adesione e sulla polimerizzazione della resina |
| Distribuzione non uniforme | Provoca variazioni locali nel comportamento meccanico |
| Alimentazione stabile | Supporta proprietà ripetibili |
Piccole variazioni diventano importanti quando la produzione si estende per migliaia di metri.
Controllo della polimerizzazione: la temperatura è solo una parte del processo
La stagionatura è una delle fasi più fraintese in produzione di barre d'armatura in FRP.
Un errore comune è quello di parlare di stagionatura solo in termini di temperatura del forno. In realtà, la stagionatura dipende da:
- chimica delle resine;
- temperatura del forno;
- diametro della barra;
- velocità di produzione;
- tempo di residenza;
- trasferimento di calore attraverso la sezione;
- condizioni ambientali;
- fasi di riscaldamento precedenti;
- metodo di raffreddamento.
Il manuale della nuova generazione CT6 elenca un acceleratore a infrarossi e cinque forni di polimerizzazione come parte della linea, e descrive l'acceleratore a infrarossi come un sistema che attiva rapidamente la polimerizzazione della resina. Lo stesso documento afferma che il riscaldamento a infrarossi a lunghezza d'onda corta consente alla polimerizzazione di iniziare dall'interno della barra e aiuta a prevenire bruciature dello strato superficiale e perdita di resistenza.
Per quanto riguarda il controllo qualità, la lezione più importante è questa:
Un processo che funziona per un determinato diametro a una determinata velocità non può essere automaticamente replicato per un altro diametro a una velocità diversa.
| Variabile di polimerizzazione | Perché deve essere controllato |
| Temperatura | Influisce sulla velocità di polimerizzazione |
| Tempo di residenza | Varia in base alla velocità della linea |
| Diametro della barra | Cambia il trasferimento di calore attraverso la sezione |
| Formulazione della resina | Cambiamenti nella cinetica di guarigione |
| affidabilità del prodotto | Influisce sulla ripetibilità |
| Surriscaldamento | Può danneggiare la superficie o la matrice |
| Sotto-trattamento | Può ridurre le prestazioni meccaniche e la durata |
Una buona fabbrica registra le condizioni di polimerizzazione, non solo i risultati dei test finali.
Raffreddamento e shock termico
Il raffreddamento viene spesso considerato una fase secondaria. Non dovrebbe esserlo.
Dopo la polimerizzazione, la barra lascia una zona riscaldata. Se il raffreddamento è troppo aggressivo, la superficie e la struttura interna possono risentirne. Se il raffreddamento è troppo lento o instabile, la linea potrebbe perdere velocità o produrre materiale non uniforme.
Il manuale della nuova generazione CT6 descrive un modulo di raffreddamento a due fasi: raffreddamento ad aria seguito da raffreddamento ad acqua. Il documento afferma che il raffreddamento a due stadi è concepito per evitare sbalzi di temperatura improvvisi, shock termici, danni superficiali e crepe.
La lezione sul controllo qualità è pratica:
| Problema di raffreddamento | Possibile conseguenza |
| shock termico diretto | Rischio di difetti superficiali o di fessurazioni |
| Raffreddamento instabile | condizione di barra finale variabile |
| Raffreddamento inadeguato | Problemi di movimentazione e avvolgimento |
| Raffreddamento controllato a fasi | Migliore stabilità del processo |
Il raffreddamento è parte integrante della qualità. Deve essere registrato e controllato come parte del processo produttivo.
Profilo della superficie e controllo dell'adesione
Il profilo superficiale non riguarda solo l'aspetto estetico. Influisce sul modo in cui la barra trasferisce la forza al calcestruzzo.
Una prova di trazione tells descrive il comportamento di una barra sottoposta a trazione diretta. Non descrive completamente l'adesione, la lunghezza di sviluppo o il comportamento della giunzione a sovrapposizione.
Il manuale della nuova generazione CT6 descrive l'avvolgitore per nervature come un sistema per avvolgere un profilo di nervatura periodico con un passo di avvolgimento preciso per ogni dimensione di rinforzo. Afferma inoltre che l'angolo e la forza di avvolgimento contribuiscono a fornire una forma cilindrica e a rimuovere l'aria dalla barra impregnata.
Il controllo della qualità della superficie dovrebbe includere:
- passo delle nervature;
- altezza delle costole nel punto di misurazione;
- tensione di avvolgimento;
- continuità della superficie;
- adesione del rivestimento, ove pertinente;
- uniformità del rivestimento di sabbia, ove pertinente;
- diametro incluso ed escluso il profilo superficiale, ove necessario;
- prove di adesione ove richieste.
| Elemento di controllo della superficie | Rilevanza ingegneristica |
| Tonalità delle costole | Influenza l'interblocco meccanico |
| consistenza delle costole | Supporta un comportamento di legame ripetibile |
| Adesione superficiale | Previene il cedimento dello strato superficiale debole |
| Uniformità del rivestimento di sabbia | Influisce sull'attrito e sul micro-incastro |
| Danni superficiali | Può ridurre la fiducia nel prestito obbligazionario |
| Test di adesione | Supporta la valutazione della lunghezza di sviluppo e della giunzione a sovrapposizione |
La norma ASTM D7205 rileva che le barre in FRP presentano comunemente sezioni trasversali piene con ondulazioni superficiali o rivestimenti di particelle legate che favoriscono l'interblocco meccanico con il calcestruzzo.
Ecco perché il profilo superficiale rientra nel controllo qualità, e non solo nella fotografia di prodotto.
Prove di trazione: cosa bisogna verificare?
La prova di trazione è uno degli strumenti di controllo qualità più visibili per le barre di rinforzo in GFRP.
La norma ASTM D7205/D7205M determina la resistenza a trazione longitudinale quasi-statica e le proprietà di allungamento delle barre composite in FRP comunemente utilizzate come elementi di trazione nel calcestruzzo armato, precompresso o post-teso.
Una prova di trazione dovrebbe fornire più di un semplice "la barra si è rotta sotto un carico elevato". Dovrebbe identificare:
- diametro nominale;
- diametro misurato o area effettiva;
- lunghezza del campione;
- metodo di ancoraggio;
- standard di prova;
- forza di trazione massima;
- resistenza alla trazione ultima;
- modulo di trazione;
- resistenza massima;
- Ubicazione del guasto;
- numero di esemplari;
- media, minimo e variazione, ove applicabile.
| Risultati del test di trazione | Perché è importante |
| forza di trazione massima | Capacità di forza effettiva in kN o kip |
| Resistenza alla trazione ultima | Capacità di sollecitazione in MPa o ksi |
| Modulo | Rigidità per la funzionalità |
| Ceppo definitivo | Deformazione di rottura |
| Modalità/posizione del guasto | Aiuta a interpretare la validità del test |
| Numero di campioni | Indica se il valore è rappresentativo |
| Identificazione del lotto | Collega il risultato al lotto di produzione |
Un singolo campione costituisce informazione. Una serie di test controllati fornisce prove.
Verifiche dimensionali e area effettiva
Il controllo dimensionale è fondamentale, ma non è banale.
Una ricerca condotta da Jarek e Kubik su barre in GFRP da 12 mm di diametro nominale, provenienti da tre diversi produttori, ha evidenziato un'ampia variabilità nel diametro misurato e nelle prestazioni di trazione. Il messaggio pratico è che la coerenza del prodotto deve essere controllata, non data per scontata.
Una fabbrica dovrebbe definire come misura:
- diametro nominale;
- diametro esterno comprese le nervature;
- diametro del nucleo, ove applicabile;
- diametro equivalente;
- area della sezione trasversale effettiva;
- peso per metro;
- rettilineità;
- lunghezza di taglio;
- dimensioni della bobina.
| Misurazione | Perché è importante |
| Diametro | Classificazione del prodotto |
| Area operativa | calcolo dello stress |
| Peso al metro | Consistenza e logistica di fibre/resin |
| Lunghezza | Precisione della consegna |
| geometria delle costole | coerenza relativa al legame |
| Rettilineità | Gestione e installazione |
| Qualità della bobina | Trasporto e utilizzo da parte di appaltatori |
Senza controllo dimensionale, i valori di resistenza alla trazione diventano più difficili da interpretare.
Temperatura di transizione vetrosa, Tg
La temperatura di transizione vetrosa, o Tg, è un utile indicatore del comportamento della matrice polimerica.
Tg non è una semplice temperatura massima di esercizio. Si tratta di un intervallo di transizione termica correlato alla matrice polimerica. Tuttavia, è importante perché la matrice di resina protegge le fibre, trasferisce le sollecitazioni e contribuisce alla durabilità.
I dati Tg possono aiutare a valutare:
- qualità di polimerizzazione della resina;
- stabilità della matrice;
- effetto dell'esposizione ambientale;
- uniformità tra i lotti;
- idoneità a specifiche condizioni di temperatura.
| Articolo correlato a Tg | Cosa controllare |
| Metodo di prova | Come è stata misurata la Tg |
| Tg originale | Comportamento della matrice di base |
| Tg condizionato | Cambiamenti dopo l'esposizione |
| Qualità della cura | Se la matrice ha raggiunto le prestazioni previste |
| rilevanza del design | Deve essere verificato rispetto alle disposizioni applicabili |
Se la temperatura di transizione vetrosa (Tg) è indicata nella scheda tecnica, deve essere indicato anche il metodo di prova.
Un numero senza un metodo ha un valore limitato.
Test di durabilità e resistenza agli alcali
Le barre di rinforzo in GFRP vengono utilizzate nel calcestruzzo, pertanto i test di durabilità devono tenere conto dell'ambiente alcalino del calcestruzzo e delle condizioni di esposizione a lungo termine.
Tra i controlli utili relativi alla durabilità si possono includere:
- resistenza agli alcali;
- esposizione all'umidità;
- resistenza alla trazione residua;
- modulo di ritenzione;
- temperatura di transizione vetrosa dopo il condizionamento;
- comportamento di rottura per scorrimento viscoso;
- esposizione al gelo-disgelo, ove pertinente;
- esposizione al cloruro e all'ambiente marino, ove pertinente.
Uno studio sul campo condotto in Nord America e riassunto nei materiali informativi tecnici di Composite-Tech ha esaminato le strutture in calcestruzzo rinforzato con GFRP dopo 5-8 anni di servizio, utilizzando microscopia ottica, SEM, EDX, DSC e spettroscopia infrarossa; il documento riporta che nelle strutture esaminate non è stato osservato alcun deterioramento del GFRP né alcuna degradazione chimica dovuta all'alcalinità del calcestruzzo.
Questa prova è utile, ma non deve essere usata in modo improprio. Non significa che ogni prodotto in GFRP ha una durabilità identica. La durabilità dipende dalla fibra, dalla resina, dalla qualità di produzione, dall'esposizione e dalla validazione specifica del prodotto.
Test di adesione, taglio e ulteriori prove
Le prove di trazione non costituiscono l'intero sistema di controllo qualità.
A seconda del mercato e dell'applicazione, un pacchetto tecnico può includere anche:
| Test / Proprietà | Perché è importante |
| forza di adesione | Supporta la lunghezza di sviluppo e la sicurezza della giunzione a sovrapposizione |
| Taglio trasversale | Rilevante per la movimentazione delle barre e le verifiche strutturali |
| Test della barra piegata | Obbligatorio per le forme prodotte in fabbrica, ove applicabile. |
| Resistenza agli alcali | Valuta la durabilità in ambiente cementizio |
| rottura per scorrimento | Valuta il comportamento del carico sostenuto a lungo termine |
| Tg | Valuta il comportamento termico della matrice di resina |
| Tolleranza dimensionale | Supporta la ripetibilità e la classificazione del prodotto |
La norma ASTM D7957/D7957M riguarda le barre tonde in GFRP (polimero rinforzato con fibra di vetro) fornite in lunghezze tagliate e forme piegate con rinforzo superficiale esterno per il rinforzo del calcestruzzo. La norma ICC-ES AC454 include disposizioni di valutazione per le proprietà del materiale delle barre in FRP, l'esposizione ambientale accelerata, l'esposizione al fuoco e le procedure di progettazione strutturale.
Un produttore professionale dovrebbe conoscere quali test sono richiesti per il mercato di riferimento e l'applicazione specifica.
Controllo e tracciabilità della produzione in fabbrica
Il controllo qualità assume una dimensione seria quando è connesso alla tracciabilità.
La tracciabilità significa che una barra finita può essere collegata a:
- lotti di materie prime;
- ricetta per la resina;
- data di produzione;
- operatore o turno;
- velocità di linea;
- impostazioni di polimerizzazione;
- diametro del prodotto;
- numero del campione;
- risultato del test;
- verbale di ispezione;
- unità di confezionamento;
- spedizione.
| Registro di tracciabilità | Perché è importante |
| Lotto di materia prima | Consente di analizzare le variazioni dei fornitori. |
| Registrazione mix di resina | Conferma il controllo della formulazione |
| Velocità di produzione | Collega il tempo di polimerizzazione alla produzione |
| Impostazioni della temperatura | Documenta il processo termico |
| ID campione | Collega il campione di prova al lotto di produzione |
| Rapporto di prova | Verifica i dati meccanici |
| Etichetta di imballaggio | Aiuta l'identificazione a livello di sito |
| Registro delle spedizioni | Supporta la documentazione relativa a clienti e progetti. |
La tracciabilità non è burocrazia. È la memoria della fabbrica.
Quando un acquirente richiede i registri di produzione, il produttore dovrebbe essere in grado di fornire più di una semplice brochure.
Valori tipici, minimi e di progetto
Un sistema di controllo qualità dovrebbe distinguere tra diverse tipologie di valori.
| Tipo di valore | Senso |
| Risultato del singolo test | Un valore stimato |
| Valore medio | Risultato medio di un gruppo campione |
| Valore tipico | Valore indicativo, non sempre garantito. |
| Valore minimo garantito | limite inferiore dichiarato dal produttore |
| Valore caratteristico | Valore statistico utilizzato per la specifica o la progettazione |
| Valore del design | Valore dopo l'applicazione dei fattori di codifica e delle riduzioni |
| Valore del lotto | Risultato di uno specifico lotto di produzione |
| valore condizionato | Risultato dopo l'esposizione ambientale |
Un errore comune è quello di citare il risultato più alto come se rappresentasse l'intera produzione.
Una prassi migliore consiste nel mostrare la media, il minimo, la variazione e le condizioni di prova. Gli ingegneri non devono solo sapere quanto fosse resistente il campione migliore, ma anche quanto sia affidabile il prodotto.
Documenti relativi a standard e controllo qualità
Un articolo sul controllo qualità non dovrebbe affermare che un unico standard risolva tutto. Standard e documenti diversi rispondono a domande diverse.
| Documento/Standard | Cosa aiuta a valutare |
| ASTM D7957 / D7957M | Specifiche di prodotto per barre tonde in GFRP per rinforzo del calcestruzzo |
| ASTM D7205 / D7205M | Proprietà di trazione delle barre composite in FRP |
| ASTM D7913 / D7913M | Resistenza dell'adesione mediante prova di estrazione |
| ASTM D7617 / D7617M | resistenza al taglio trasversale |
| CODICE ACI-440.11-22 | Progettazione e dettagli costruttivi di strutture in cemento armato con barre in GFRP. |
| ICC-ES AC454 | Criteri di accettazione per le barre in FRP negli elementi in calcestruzzo |
| Guida AASHTO per i ponti in GFRP | Linee guida per la progettazione di ponti in GFRP |
| Percorsi EAD/ETA | Procedura di valutazione europea, ove applicabile. |
| CSA S806 / CSA S6 | Linee guida strutturali canadesi relative ai materiali compositi in fibra di vetro (FRP). |
CODICE ACI-440.11-22 Fornisce i requisiti del codice edilizio per il calcestruzzo strutturale rinforzato con barre in GFRP.
La formulazione corretta è fondamentale. È più sicuro e preciso dire:
La classe di materiali GFRP è regolamentata da norme e linee guida riconosciute, ma ogni prodotto deve essere corredato da rapporti di prova specifici, schede tecniche, tracciabilità e dalla procedura di approvazione applicabile al progetto previsto.
Non affermate che ogni prodotto in GFRP sia automaticamente approvato ovunque.
Lista di controllo pratica per il controllo qualità dei materiali compositi in vetroresina (GFRP)
| Articolo di controllo qualità | Requisiti pratici minimi |
| controllo del lotto di materie prime | Numeri di lotto di fibre, resine e additivi registrati |
| Registrazione della miscelazione della resina | Ricetta, ora e lotto registrati |
| Alimentazione a fibra | Tensione e distribuzione controllate |
| Impregnazione | Controllo dell'impregnazione e del contenuto di resina |
| Diametro | Misurato rispetto alla tolleranza |
| Area operativa | Definito per i calcoli di stress |
| Peso al metro/piede | Verificato rispetto all'intervallo di riferimento |
| Profilo superficiale | Ispezione della consistenza delle nervature/della panatura/dell'involucro |
| Cura | Temperatura, velocità e tempo di permanenza registrati |
| Raffreddamento | Processo stabile, nessun danno da shock termico. |
| prove di trazione | Condotto utilizzando il metodo applicabile |
| Modulo e deformazione | Segnalato dove richiesto |
| Dati di legame/taglio | Fornito per le applicazioni pertinenti |
| Tg / durabilità | Testato dove richiesto |
| Tracciabilità del lotto | Prodotto collegato a registrazioni e rapporti di prova |
Questa è la differenza tra produrre barre composite e fabbricare un prodotto ingegneristico.
In che modo la tecnologia di produzione influisce sul controllo qualità?
Composite-Tech progetta tecnologia di produzione Per barre e reti in FRP. Nella pratica produttiva, la lezione più importante è che la qualità non può essere verificata solo alla fine del prodotto, ma deve essere integrata nel processo produttivo.
La documentazione della nuova generazione CT6 descrive una sequenza completa di moduli di produzione: portarotolo, riscaldatore di stoppino, modulo di impregnazione, avvolgitore di nervature, riscaldatore a infrarossi, forni di polimerizzazione, modulo di raffreddamento, dispositivo di stiratura, dispositivo di taglio, avvolgitori automatici e attorcigliatore di filo.
La stessa documentazione descrive anche sensori ottici collegati a un agente di intelligenza artificiale sul dispositivo di estrazione per determinare la qualità della barra e avvisare l'operatore quando necessario.
Questo va interpretato con responsabilità. Il monitoraggio assistito dall'IA non sostituisce i test ASTM, la qualificazione di laboratorio o la revisione ingegneristica. Tuttavia, può contribuire a ridurre il rischio che le deviazioni di processo visibili continuino a passare inosservate durante la produzione.
Il punto fondamentale è che la qualità della produzione dipende dal controllo del processo:
| Fase di produzione | Scopo del controllo qualità |
| Alimentazione a fibra | Allineamento stabile delle fibre |
| Preparazione del roving | Migliori condizioni di impregnazione |
| Impregnazione | Bagnamento controllato e rapporto di resina |
| Avvolgimento a coste | Geometria di superficie ripetibile |
| Cura | Polimerizzazione stabile |
| Raffreddamento | Riduzione del rischio di shock termico |
| Tirando | Velocità e geometria stabili |
| Taglio/avvolgimento | Formato di consegna ripetibile |
| Monitoraggio | Rilevamento precoce delle deviazioni |
Lo stabilimento che controlla queste fasi può produrre valori più affidabili nelle schede tecniche.
Errori comuni nel controllo qualità
- Il primo errore è quello di affidarsi esclusivamente alla resistenza alla trazione.
- Il secondo metodo consiste nel testare un campione eccellente e presumere che rappresenti l'intera produzione.
- Il terzo è ignorare l'area effettiva.
- Il quarto problema è la mancata registrazione dei lotti di materie prime.
- Il quinto problema è la modifica della velocità della linea senza aver prima verificato la polimerizzazione.
- Il sesto metodo consiste nel trattare il profilo superficiale come aspetto esteriore piuttosto che come geometria legata ai legami.
- Il settimo problema è citare gli standard senza fornire report specifici sui prodotti.
- L'ottavo punto ignora la Tg, la durabilità e la rottura per scorrimento viscoso laddove l'applicazione richieda prestazioni a lungo termine.
- Il nono problema è la mancanza di tracciabilità tra i dati del lotto di produzione e quelli dei test.
- Il decimo presuppone che le buone materie prime producano automaticamente un buon rinforzo.
- No. L'elaborazione è importante.
Domande frequenti: Controllo qualità delle barre d'armatura in GFRP
Che cos'è il controllo di qualità delle barre di rinforzo in GFRP?
Il controllo qualità delle barre di rinforzo in GFRP è il sistema utilizzato per verificare le materie prime, il processo produttivo, le dimensioni, le proprietà meccaniche, il profilo superficiale, i dati di durabilità e la tracciabilità dei lotti.
Qual è il test di qualità più importante per le barre di rinforzo in GFRP?
Non esiste un singolo test in grado di dimostrare tutto. La prova di trazione è molto importante, ma contano anche il diametro, l'area effettiva, il modulo elastico, il profilo superficiale, l'adesione, la durabilità e la tracciabilità.
Quale norma viene utilizzata per le prove di trazione delle barre di rinforzo in GFRP?
La norma ASTM D7205/D7205M è comunemente utilizzata per determinare le proprietà di trazione delle barre composite in FRP.
A cosa serve la norma ASTM D7957?
La norma ASTM D7957/D7957M è una specifica di prodotto per barre tonde in GFRP (polimero rinforzato con fibra di vetro) con superficie esterna rinforzata, destinate al rinforzo del calcestruzzo.
Perché il contenuto di fibre è importante?
Il contenuto di fibre influisce sulla resistenza alla trazione, sul modulo elastico, sulla densità e sul costo. Una quantità insufficiente di fibre riduce l'efficienza meccanica, mentre un eccesso di resina può aumentare i costi e compromettere l'equilibrio del composito.
Perché l'impregnazione con resina è importante?
L'impregnazione con resina controlla la bagnatura del fascio di fibre. Un'impregnazione inadeguata può creare fibre secche, vuoti e zone deboli.
Che cos'è Tg nei test sulle barre di armatura in GFRP?
La Tg, o temperatura di transizione vetrosa, descrive il comportamento di transizione termica della matrice resinosa. Aiuta a valutare la qualità della polimerizzazione e la stabilità della matrice.
La resistenza alla trazione è sufficiente per approvare le barre di rinforzo in GFRP?
No. La sola resistenza alla trazione non descrive il modulo elastico, l'adesione, la lunghezza di sviluppo, la durabilità, la rottura per scorrimento viscoso o la tracciabilità.
Perché il profilo superficiale è importante nel controllo qualità?
Il profilo superficiale influisce sull'adesione al calcestruzzo. Nervature, rivestimenti o finiture devono essere uniformi perché influenzano l'interblocco meccanico e il trasferimento delle forze.
In che modo la stagionatura influisce sulla qualità delle barre di rinforzo in GFRP?
La polimerizzazione influisce sulla struttura della matrice resinosa. Temperatura, velocità di produzione, tempo di permanenza, diametro della barra e composizione chimica della resina influenzano tutti il prodotto finale.
Perché la tracciabilità è importante?
La tracciabilità collega ogni barra o lotto di prodotto finito alle materie prime, alle impostazioni di processo e ai risultati dei test. Consente a produttori e acquirenti di verificare la storia del prodotto.
Il monitoraggio assistito dall'intelligenza artificiale può sostituire le analisi di laboratorio?
No. Il monitoraggio assistito dall'IA può supportare la stabilità dei processi e gli avvisi agli operatori, ma non sostituisce i test standardizzati, i report di terze parti o la revisione ingegneristica.
Le barre di rinforzo in GFRP possono sostituire l'acciaio in rapporto 1:1 se la qualità è elevata?
No. Anche i materiali compositi in fibra di vetro (GFRP) di alta qualità devono essere progettati seguendo regole specifiche per i FRP, dati specifici del prodotto e standard applicabili.
Che cosa dovrebbe richiedere un acquirente a un produttore di barre d'armatura in GFRP?
L'acquirente dovrebbe richiedere una scheda tecnica, un rapporto sulla prova di trazione, i dati sull'area effettiva, il modulo elastico, la descrizione del profilo superficiale, i dati di adesione, le informazioni sulla durabilità, i riferimenti agli standard e la tracciabilità del lotto.
Conclusione
Il controllo qualità delle barre di rinforzo in GFRP non si limita al collaudo della barra finita, ma riguarda l'intero processo, dalla materia prima al rinforzo finito.
Il contenuto di fibre, l'impregnazione con resina, la polimerizzazione, il raffreddamento, il profilo superficiale, la precisione dimensionale, le prove di trazione, la temperatura di transizione vetrosa (Tg), i dati di durabilità e la tracciabilità sono tutti fattori che influenzano l'affidabilità di una barra in GFRP.
L'industria non dovrebbe giudicare la qualità basandosi unicamente su un singolo valore di resistenza alla trazione. La questione più importante è se il produttore sia in grado di riprodurre ripetutamente proprietà comparabili, documentarle in modo chiaro e collegarle a ciascun lotto di produzione.
Per Barre di rinforzo in GFRP Per un utilizzo più diffuso nel calcestruzzo strutturale, il controllo qualità deve essere visibile, misurabile e tracciabile.
È questo che trasforma il rinforzo composito da un materiale promettente in un prodotto ingegneristico affidabile.