Risposta rapida: Le barre di rinforzo in GFRP possono essere più economiche dell'acciaio al momento dell'acquisto?
Sì, le barre di rinforzo in GFRP possono essere più economiche dell'acciaio in fase di acquisto se prodotte su una linea di produzione automatizzata ad alta produttività, vendute al metro o al piede e realizzate con un consumo controllato di resina, un basso impiego di manodopera, un basso costo energetico per metro e una qualità del prodotto stabile.
La convinzione diffusa che le barre di rinforzo in GFRP siano sempre più costose al momento dell'acquisto e diventino convenienti solo in seguito grazie ai risparmi sul ciclo di vita non è più corretta. Ciò può essere vero in caso di produzione poco efficiente, importazioni costose, attrezzature obsolete o scarso controllo delle materie prime. Tuttavia, le moderne tecnologie di produzione del GFRP possono modificare la struttura dei costi iniziali.
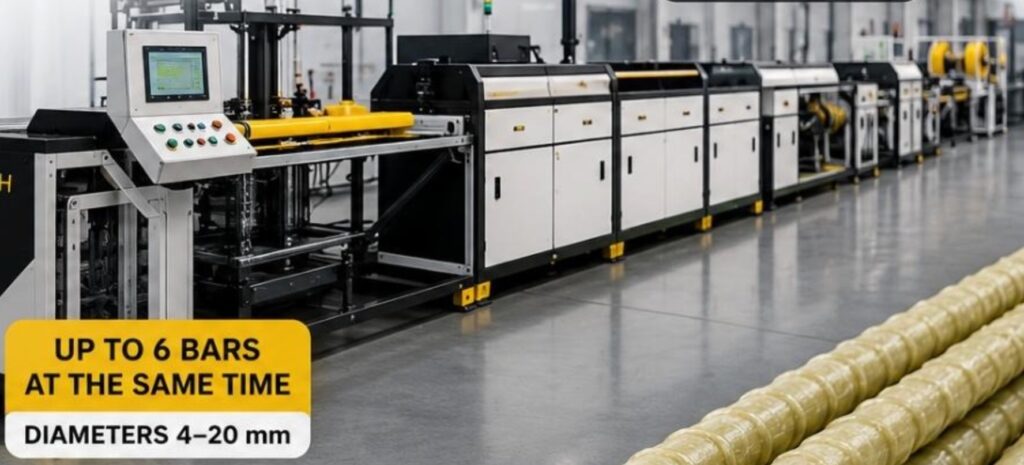
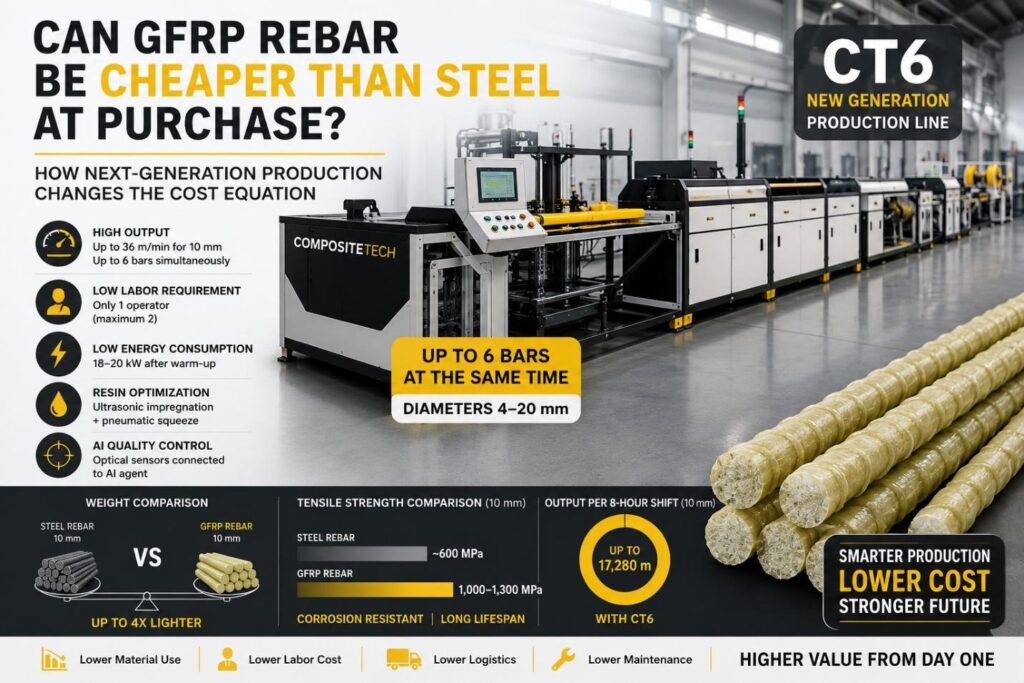
Composite-Tech's CT6 di nuova generazione la linea è progettata per produrre fino a 6 barre in GFRP contemporaneamente in diametri da da 4 mm a 20 mm. Secondo il manuale di installazione e funzionamento della nuova generazione CT6, la produttività raccomandata raggiunge fino a 48 m/min per 4 mm, 42 m/min per 6 mm, 39,6 m/min per 8 mm, E 36 m/min per 10 mm rinforzo. Lo stesso documento afferma che la macchina è completamente controllata da uno o al massimo due operatori, mentre il consumo energetico dopo aver raggiunto la temperatura di esercizio diminuisce a 18–20 kW.
Ciò significa che la vera domanda non è semplicemente:
“"Il GFRP è più economico dell'acciaio?"”
La domanda migliore è:
“"Le barre di rinforzo in GFRP prodotte con attrezzature sufficientemente efficienti da renderle competitive in termini di prezzo fin dal primo ordine?"”
Punti chiave
- Le barre d'armatura in GFRP vengono spesso erroneamente considerate costose perché gli acquirenti le confrontano in base alla tonnellata anziché al metro o al piede.
- Il prezzo di acquisto iniziale dipende in larga misura dall'efficienza produttiva.
- La nuova generazione CT6 rivoluziona il rapporto costi-produzione grazie all'elevata produttività, all'automazione, al controllo della resina e alla ridotta necessità di operatori.
- La linea può produrre fino a 6 barre contemporaneamente ed è progettato per diametri da da 4 mm a 20 mm.
- Per barre d'armatura da 10 mm, la nuova generazione CT6 elenca una produttività fino a 36 m/min, o fino a 2.160 m/ora alle condizioni indicate.
- Con un consumo energetico post-riscaldamento di 18–20 kW, Il consumo energetico per metro può essere molto basso quando la linea produce ad alta potenza.
- Il sistema di impregnazione a cavitazione ultrasonica brevettato e il morsetto pneumatico sono progettati per migliorare la penetrazione della resina ed evitare un uso eccessivo di resina.
- Il booster a infrarossi a onde corte avvia la polimerizzazione dall'interno della barra ed è descritto come in grado di prevenire la bruciatura dello strato superiore e di prevenire fino a perdita di forza 20%.
- Il sistema di raffreddamento a due stadi — prima ad aria, poi ad acqua — è progettato per evitare shock termici, danni superficiali e crepe.
- I sensori ottici collegati a un agente di intelligenza artificiale supportano il monitoraggio costante della qualità e gli avvisi all'operatore.
- Il GFRP non deve necessariamente primeggiare solo in termini di costi del ciclo di vita. Grazie a una produzione efficiente, può risultare competitivo anche nella fase di acquisto iniziale.
Il mito: "Le barre di rinforzo in GFRP sono sempre più costose dell'acciaio"“
Molti appaltatori, distributori e ingegneri ripetono ancora un argomento semplificato:
“"Le barre d'armatura in GFRP costano di più all'acquisto, ma permettono di risparmiare in seguito perché non arrugginiscono."”
Tale affermazione è incompleta.
Il vantaggio del GFRP in termini di durata del ciclo di vita è concreto. È particolarmente efficace nelle solette dei ponti, nelle strutture costiere, nei parcheggi, negli impianti di trattamento delle acque reflue, nelle strutture di drenaggio, nelle opere marittime e negli ambienti con presenza di sali disgelanti. In queste applicazioni, la resistenza alla corrosione può ridurre il rischio di riparazioni a lungo termine.
Ma non è corretto presumere che il GFRP debba sempre risultare svantaggioso nella fase di acquisto.
Il prezzo di acquisto iniziale dipende dal metodo di produzione delle barre d'armatura.
Una linea di produzione mal progettata può rendere il GFRP costoso. Una linea automatizzata moderna può rendere il GFRP competitivo riducendo il costo al metro attraverso:
- elevata potenza lineare;
- più barre prodotte simultaneamente;
- basso costo del lavoro per metro quadro;
- basso consumo energetico per metro;
- consumo di resina controllato;
- riduzione degli scarti;
- geometria stabile delle nervature;
- taglio e avvolgimento automatizzati;
- Monitoraggio della qualità assistito dall'intelligenza artificiale;
- produzione ripetibile.
Il punto è semplice:
Le barre di rinforzo in GFRP non sono automaticamente costose. È la produzione inefficiente di GFRP ad essere costosa.
Perché il prezzo per tonnellata crea un confronto errato
Le barre d'acciaio per cemento armato vengono solitamente acquistate a peso. In Europa, l'acciaio viene comunemente confrontato in chilogrammi o tonnellate metriche. Negli Stati Uniti, invece, si utilizzano comunemente libbre o tonnellate corte.
Questa logica funziona per l'acciaio perché è un materiale denso e viene commercializzato come merce di massa.
Le barre di rinforzo in GFRP sono diverse. Sono molto più leggere dell'acciaio. Una tonnellata di GFRP contiene molti più metri lineari o piedi di una tonnellata di acciaio.
Pertanto, confrontare l'acciaio e il GFRP in base al peso in tonnellate crea un quadro fuorviante.
Il confronto corretto è:
| Confronto errato | Confronto corretto |
|---|---|
| Prezzo dell'acciaio per tonnellata rispetto al prezzo del GFRP per tonnellata | Pacchetto di progetto in acciaio vs pacchetto di progetto in GFRP |
| kg di materiale | metri di rinforzo |
| libbre di materiale | piedi di rinforzo |
| massa di materia prima | valore dell'armatura installata |
| solo acquisto | acquisto + logistica + installazione + manutenzione |
| merce materiale | sistema di rinforzo ingegnerizzato |
Il GFRP dovrebbe essere confrontato mediante:
- prezzo al metro;
- prezzo al metro;
- pacchetto completo del progetto;
- kg/m o lb/ft;
- forza di trazione;
- logistica;
- installazione;
- esposizione alla corrosione;
- costo del ciclo di vita.
Questo articolo si concentra però su una domanda specifica:
Una produzione efficiente può rendere il GFRP competitivo ancor prima di considerare i risparmi derivanti dal ciclo di vita?
La risposta è sì.
Quali fattori determinano effettivamente il costo di produzione delle barre d'armatura in GFRP?
Il costo di produzione delle barre di rinforzo in GFRP non è determinato da un singolo valore, bensì dall'intero sistema produttivo.
Tabella 1: Principali fattori che incidono sui costi nella produzione di barre d'armatura in GFRP
| Fattore di costo | Perché è importante | CT6: i vantaggi della nuova generazione |
|---|---|---|
| Velocità di produzione | Un maggior numero di contatori all'ora riduce i costi fissi per contatore. | Fino a 36 m/min per 10 mm; fino a 48 m/min per 4 mm |
| Numero di barre | Un maggior numero di barre simultanee aumenta la produzione | Fino a 6 bar contemporaneamente |
| Lavoro | Un minor numero di operatori riduce il costo salariale per metro | Uno o al massimo due operatori |
| Energia | Un minor consumo di kWh per metro migliora i costi | 18–20 kW dopo aver raggiunto la temperatura di esercizio |
| Utilizzo della resina | La resina rappresenta una componente di costo importante. | Impregnazione a ultrasuoni + compressione pneumatica per ridurre l'uso eccessivo |
| Impregnazione delle fibre | Una scarsa bagnatura riduce la qualità e aumenta gli scarti. | Il riscaldatore mobile e la cavitazione ultrasonica migliorano l'impregnazione. |
| geometria delle costole | Il profilo della superficie influisce sull'adesione e sull'accettazione | Passo di carica preciso e forza di carica controllata |
| Polimerizzazione | La qualità della polimerizzazione influisce sulla resistenza e sulla ripetibilità | Amplificatore a infrarossi a onde corte + forni |
| Raffreddamento | Lo shock termico può creare difetti | Raffreddamento ad aria e acqua a due stadi |
| Controllo della qualità | Scarti e difetti distruggono il margine di profitto | Sensori ottici collegati a un agente di intelligenza artificiale |
| Taglio/avvolgimento | La movimentazione manuale aggiunge lavoro e variabilità | Dispositivo di taglio e due avvolgitori automatici |
Una fabbrica che controlla queste variabili può produrre barre d'armatura in GFRP a un livello di costo molto diverso rispetto a una fabbrica che utilizza attrezzature di base o obsolete.
CT6 Nuova Generazione: La piattaforma di produzione alla base di un costo per metro inferiore
La linea CT6 di nuova generazione non è semplicemente una versione più grande di una macchina per barre d'armatura di base. È progettata come un sistema di produzione industriale ad alta capacità.
Secondo il manuale della nuova generazione CT6, la gamma comprende:
| Modulo | Quantità | Funzione |
|---|---|---|
| Cesta | 4 pezzi | Installazione della bobina mobile e precarico del filo |
| Riscaldatore mobile | 1 pz | Livellamento delle fibre, asciugatura e preparazione per l'impregnazione |
| Modulo di impregnazione | 1 pz | Impregnazione della resina e pressatura |
| Avvolgitore di costole | 1 pz | Formazione periodica del profilo superficiale |
| Amplificatore a infrarossi | 1 pz | Attivazione rapida della polimerizzazione della resina |
| Forno/forno | 5 pezzi | Indurimento e formazione dell'armatura finita |
| Modulo di raffreddamento | 1 pz | Raffreddamento a due stadi |
| Dispositivo di trazione | 1 pz | Controllo della velocità di trazione e del processo |
| Dispositivo di taglio | 1 pz | Taglio alla lunghezza specificata |
| Avvolgitore automatico | 2 pezzi | Rinforzo finito in bobina |
| attorcigliatore di fili | 1 pz | Preparazione del filo per l'avvolgimento delle nervature |
Questa struttura modulare è importante perché ogni fattore di costo è controllato da uno specifico modulo tecnico. La linea non si limita a produrre contatori, ma controlla i fattori che determinano la redditività o la non redditività di un singolo contatore.
Produttività CT6: perché la produzione multibarra cambia l'economia
Il vantaggio in termini di costi più rilevante della nuova generazione di CT6 risiede nella potenza erogata.
La linea è progettata per produrre più barre simultaneamente. Per diametri piccoli e medi, ciò si traduce in una produzione lineare molto elevata per turno.
Tabella 2: Velocità di produzione consigliate per la nuova generazione di CT6
| Diametro nominale | Numero di barre | Velocità di avvicinamento, fino a | Produttività totale, fino a |
|---|---|---|---|
| 4 mm | 6 barre | 8 m/min | 48 m/min |
| 6 mm | 6 barre | 7 m/min | 42 m/min |
| 8 mm | 6 barre | 6,6 m/min | 39,6 m/min |
| 10 millimetri | 6 barre | 6 m/min | 36 m/min |
| 12 mm | 4 barre | 4 m/min | 16 m/min |
| 14 mm | 3 barre | 3,5 m/min | 10,5 m/min |
| 16 mm | 2 barre | 3 m/min | 6 m/min |
| 18 mm | 1 bar | 2,5 m/min | 2,5 m/min |
| 20 mm | 1 bar | 2 m/min | 2 m/min |
Il manuale precisa che queste velocità sono indicative e dipendono dalle caratteristiche di polimerizzazione della resina e dai parametri ambientali.
Tabella 3: Produzione oraria e per turno di 8 ore del CT6
| Diametro | Produttività | Produzione oraria | Produzione per turno di 8 ore |
|---|---|---|---|
| 4 mm | 48 m/min | 2.880 m/h | 23.040 m |
| 6 mm | 42 m/min | 2.520 m/h | 20.160 m |
| 8 mm | 39,6 m/min | 2.376 m/h | 19.008 m |
| 10 millimetri | 36 m/min | 2.160 m/h | 17.280 m |
| 12 mm | 16 m/min | 960 m/h | 7.680 m |
| 14 mm | 10,5 m/min | 630 m/h | 5.040 m |
| 16 mm | 6 m/min | 360 m/h | 2.880 m |
| 18 mm | 2,5 m/min | 150 m/h | 1.200 m |
| 20 mm | 2 m/min | 120 m/h | 960 m |
Questo è l'aspetto economico che molti acquirenti non considerano.
Un produttore non compete con l'acciaio solo affermando che "il GFRP non arrugginisce". Un produttore compete producendo molti metri vendibili per turno con un basso costo di manodopera, un basso consumo energetico e un utilizzo controllato dei materiali.
Costo del lavoro: uno o al massimo due operatori modificano il prezzo
Il costo del lavoro è uno dei fattori di costo più importanti nel settore manifatturiero.
Ma il costo del lavoro non dovrebbe essere calcolato solo in base allo stipendio. Dovrebbe essere calcolato come segue:
costo della manodopera per metro vendibile.
Il manuale della nuova generazione CT6 afferma che la macchina è completamente controllata da uno o al massimo due operatori.
Per barre d'armatura da 10 mm, la produttività indicata del CT6 è fino a 36 m/min, uguale a 17.280 metri per turno di 8 ore.
Tabella 4: Esempio di produttività del lavoro per barre di rinforzo in GFRP da 10 mm
| Operatori | Produzione CT6 per turno di 8 ore | Produzione per operatore |
|---|---|---|
| 1 operatore | 17.280 m | 17.280 m/turno operatore |
| 2 operatori | 17.280 m | 8.640 m/turno operatore |
Ora confrontiamolo con una linea a bassa automazione che richiede tre, quattro o cinque persone con una produttività inferiore. Anche se i salari sono moderati, il costo del lavoro per metro diventa molto più elevato.
Tabella 5: Costo illustrativo della manodopera per metro
| Costo del lavoro a turni | 1 Operator | 2 operatori |
|---|---|---|
| $100/turno operatore | ~$0.0058/m | ~$0.0116/m |
| $150/turno operatore | ~$0.0087/m | ~$0.0174/m |
| $200/turno operatore | ~$0.0116/m | ~$0.0231/m |
Questo è un calcolo esemplificativo basato su 17.280 m per turno di 8 ore. Il costo effettivo della manodopera dipende dal paese, dal livello salariale, dalla durata del turno, dai tempi di inattività e dalla velocità di produzione effettiva.
La conclusione è chiara:
L'automazione non solo riduce la manodopera, ma la trasforma in una frazione minore del prezzo finale delle barre d'armatura.
Costo dell'energia: CT6 rende il consumo di kWh per metro molto basso.
Gli acquirenti spesso chiedono informazioni sulla potenza totale installata, ma il parametro economico migliore è:
kWh per contatore vendibile.
Il manuale della nuova generazione CT6 afferma che il consumo di energia durante il riscaldamento è 35–40 kW, e dopo aver raggiunto la temperatura di esercizio il consumo diminuisce a 18–20 kW.
Ad alti livelli di produzione, ciò significa che il consumo energetico per metro può essere molto basso.
Tabella 6: Energia operativa del CT6 per metro
Questa tabella utilizza 20 kW come valore prudenziale di consumo operativo dopo il riscaldamento.
| Diametro | Produttività | Produzione oraria | Energia per metro a 20 kW |
|---|---|---|---|
| 4 mm | 48 m/min | 2.880 m/h | 0,0069 kWh/m |
| 6 mm | 42 m/min | 2.520 m/h | 0,0079 kWh/m |
| 8 mm | 39,6 m/min | 2.376 m/h | 0,0084 kWh/m |
| 10 millimetri | 36 m/min | 2.160 m/h | 0,0093 kWh/m |
| 12 mm | 16 m/min | 960 m/h | 0,0208 kWh/m |
| 14 mm | 10,5 m/min | 630 m/h | 0,0317 kWh/m |
| 16 mm | 6 m/min | 360 m/h | 0,0556 kWh/m |
| 18 mm | 2,5 m/min | 150 m/h | 0,1333 kWh/m |
| 20 mm | 2 m/min | 120 m/h | 0,1667 kWh/m |
Tabella 7: Costo energetico approssimativo per metro per barre d'armatura da 10 mm
| Prezzo dell'elettricità | Energia per metro | Costo approssimativo dell'energia |
|---|---|---|
| $0.10/kWh | 0,0093 kWh/m | ~$0.0009/m |
| $0.12/kWh | 0,0093 kWh/m | ~$0.0011/m |
| 0,20 €/kWh | 0,0093 kWh/m | Circa 0,0019 €/m |
| €0,30/kWh | 0,0093 kWh/m | Circa 0,0028 €/m |
Questo calcolo esclude la fase di riscaldamento e utilizza il consumo operativo pubblicato e la produttività indicata. Il costo energetico reale dipende dal sistema di resina, dalla temperatura ambiente, dal programma operativo, dai tempi di inattività e dalla velocità effettiva della linea.
Ma il messaggio economico è forte:
Ai livelli di produzione del CT6, il costo dell'energia non rappresenta il principale ostacolo alla competitività delle barre di rinforzo in GFRP.
Costo delle materie prime: fibre e resina sono ancora importanti
Una barra in GFRP è composta principalmente da fibra di vetro continua e resina polimerica. Le materie prime rappresentano solitamente la voce di costo diretto più elevata.
La struttura dei costi dipende da:
- prezzo della fibra di vetro o della fibra di basalto;
- Tipo di resina e prezzo;
- rapporto fibra/resina;
- additivi;
- filo di avvolgimento;
- confezione;
- tasso di scarto;
- volume degli acquisti.
In una tipica barra di rinforzo in GFRP, le fibre di vetro sopportano la maggior parte del carico di trazione longitudinale, mentre la matrice polimerica trasferisce il carico tra le fibre e le protegge. La letteratura sulla progettazione di FRP sottolinea inoltre che il tipo e la quantità di fibra, la resina, la velocità di polimerizzazione, il processo di produzione e il controllo di qualità influenzano le proprietà della barra in FRP.
I mercati delle materie prime sono ciclici. Lucintel ha riferito che nel secondo trimestre del 2024 rispetto al secondo trimestre del 2023, i prezzi della fibra di vetro sono diminuiti del 8.9%, fibra di carbonio 11.6%, e resina epossidica da 18.0%. Successivamente, i dati di Lucintel relativi al quarto trimestre del 2024 rispetto al quarto trimestre del 2023 hanno mostrato aumenti nei prezzi di alcuni materiali compositi, tra cui la fibra di vetro e l'UPR, mentre la resina epossidica ha registrato un calo.
Quindi la conclusione corretta non è "le materie prime diventano sempre più economiche". La conclusione corretta è:
Con la maturazione del mercato dei materiali compositi e l'ingresso di un numero maggiore di fornitori nella catena di approvvigionamento, i produttori di FRP (materiali compositi rinforzati con fibre) dispongono di più opzioni di approvvigionamento, ma la redditività dipende comunque da acquisti oculati e da una trasformazione efficiente delle materie prime.
È qui che la tecnologia di produzione CT6 diventa fondamentale.
Controllo della resina: un fattore determinante per l'aumento dei margini.
In molti scenari produttivi, la resina è più costosa della fibra di vetro. Un eccesso di resina aumenta i costi e può ridurre le prestazioni se la barra risulta ricca di resina anziché efficiente in termini di fibra.
Il modulo di impregnazione di nuova generazione CT6 è progettato per l'impregnazione e la pressatura di filati di roving con resina, mantenendo inalterate le proprietà del legante polimerico, quali fluidità, velocità di polimerizzazione e temperatura. Il manuale indica che l'ultimo sistema di pressatura riduce il consumo di polimero. Descrive inoltre un metodo di impregnazione a cavitazione ultrasonica brevettato che permette alla resina di penetrare tra le fibre, mentre un morsetto pneumatico espelle la resina in eccesso per evitare un utilizzo eccessivo.
Non si tratta di un dettaglio di poco conto. È un fattore che incide direttamente sul margine di profitto.
Tabella 8: Perché il controllo della resina influisce sui costi
| Condizione del processo | Risultato aziendale |
|---|---|
| Troppa resina | Costo diretto più elevato per metro |
| Troppa poca resina | Fibre secche, trasferimento di carico debole e prodotto scartato |
| Impregnazione insufficiente | Vuoti, minore durabilità e proprietà di trazione incoerenti |
| Buona impregnazione + pressatura | Migliore impregnazione delle fibre e contenuto di resina controllato. |
| Compressione pneumatica | Minore utilizzo eccessivo di resina |
| Cavitazione ultrasonica | Migliore penetrazione tra le fibre |
Una macchina economica che spreca resina può diventare costosa su milioni di metri.
Una macchina professionale controlla la resina perché il controllo della resina è controllo del profitto.
Riscaldatore mobile: migliore preparazione delle fibre prima dell'impregnazione
Il manuale della nuova generazione CT6 descrive il riscaldatore di roving come un sistema progettato per livellare e asciugare i fili di roving distribuendoli e riscaldandoli uniformemente, garantendo al contempo le condizioni di umidità ottimali per una completa impregnazione con il legante polimerico. Il documento afferma inoltre che, sulla base di test di laboratorio indipendenti condotti in Romania, il sistema migliora significativamente l'impregnazione delle fibre.
Questo è importante perché la qualità dell'impregnazione inizia prima del bagno di resina.
Se le fibre arrivano irregolari, umide, incrociate o instabili, la resina non può penetrare completamente nel fascio in modo controllato.
Tabella 9: Perché la preparazione delle fibre è importante
| Problema | Effetto costo/qualità |
|---|---|
| Scarsa distribuzione delle fibre | Diametro irregolare e punti deboli |
| Umidità in eccesso | Scarsa adesione della resina e problemi di polimerizzazione |
| Fili incrociati | Instabilità e difetti di produzione |
| tensione instabile | Variazione del diametro e minore ripetibilità |
| Scarsa bagnatura | Minore fiducia nelle proprie capacità meccaniche |
Una linea ad alta potenza non deve solo funzionare velocemente. Deve anche preparare correttamente la fibra prima di poter funzionare ad alta velocità.
Avvolgimento delle nervature: la geometria della superficie influenza sia le vendite che la fiducia ingegneristica
Le barre di rinforzo in GFRP non aderiscono al calcestruzzo come l'acciaio semplicemente perché hanno una forma rotonda. Il profilo della superficie è fondamentale.
L'avvolgitore per nervature di nuova generazione CT6 è progettato per avvolgere un profilo di nervatura periodico con un passo di avvolgimento preciso per ogni dimensione di armatura. Il manuale indica che l'angolo e il coefficiente preciso della forza di avvolgimento garantiscono una forma della barra rigorosamente cilindrica e contribuiscono a rimuovere l'aria dalla barra di armatura impregnata.
Per le vendite commerciali, la qualità delle costole è fondamentale perché ingegneri e acquirenti valutano:
- profilo superficiale;
- comportamento del legame;
- durata dello sviluppo;
- comportamento della giunzione a sovrapposizione;
- consistenza del diametro;
- Ripetibilità del lotto.
Tabella 10: La geometria delle nervature come vantaggio commerciale
| Qualità dell'avvolgimento delle nervature | Conseguenza commerciale |
|---|---|
| Passo irregolare delle nervature | Minore fiducia nell'ingegneria |
| Debole adesione costale | Rischio di adesione e durabilità della superficie |
| forma cilindrica scadente | Incertezza sul diametro e sull'area |
| Aria intrappolata nella barra | rischio di difetti interni |
| Geometria delle nervature ripetibile | Maggiore affidabilità delle specifiche |
| Passo di carica esatto | Aspetto del prodotto e comportamento di adesione più uniformi |
Una finitura superficiale professionale valorizza il materiale perché conferisce al prodotto l'aspetto e le prestazioni di un rinforzo ingegnerizzato, e non di un'imitazione a basso costo.
Infrarossi Booster: polimerizzazione più rapida e maggiore resistenza
La polimerizzazione è una delle fasi più importanti nella produzione di barre di rinforzo in GFRP. Se la polimerizzazione non è stabile, il prodotto finale può presentare una struttura della resina scadente, una superficie fragile, tensioni interne o un comportamento meccanico incoerente.
La linea di nuova generazione CT6 include un booster a infrarossi. Il manuale afferma che il booster a infrarossi attiva rapidamente la polimerizzazione della resina e che i riscaldatori a infrarossi a lunghezza d'onda corta consentono l'avvio della polimerizzazione attiva dall'interno della bacchetta. Afferma inoltre che ciò previene la bruciatura dello strato superiore e impedisce una perdita fino a 20% di forza.
Questo rappresenta un punto di forza in termini di rapporto qualità-prezzo.
Tabella 11: Perché l'amplificatore IR è importante
| Senza polimerizzazione controllata | Con logica di amplificazione IR |
|---|---|
| Rischio di surriscaldamento della superficie | La polimerizzazione inizia all'interno della bacchetta |
| Rischio di bruciatura dello strato superiore | Attivazione termica più controllata |
| Possibile perdita di forza | Il manuale afferma che la prevenzione della perdita di forza fino a 20% |
| Indurimento più lento/meno stabile | Attivazione più rapida della polimerizzazione della resina |
| Maggiore variabilità qualitativa | Condizioni di produzione più ripetibili |
Per un produttore, prevenire la perdita di resistenza non è solo un vantaggio tecnico. Garantisce la capacità di vendere il prodotto in mercati competitivi.
Raffreddamento a due stadi: prevenzione di shock termici e fessurazioni superficiali
Dopo la polimerizzazione, la barra esce da una zona ad alta temperatura. Se viene raffreddata troppo bruscamente, lo shock termico può danneggiare il prodotto.
Il modulo di raffreddamento di nuova generazione del CT6 è realizzato in due fasi: raffreddamento ad aria e raffreddamento ad acqua. Il manuale specifica che questo raffreddamento a due stadi – prima ad aria, poi ad acqua – evita shock termici, danni superficiali e crepe.
Tabella 12: Metodo di raffreddamento e qualità del prodotto
| Approccio di raffreddamento | Rischio |
|---|---|
| Raffreddamento ad acqua diretto e aggressivo | Shock termico, danni superficiali, rischio di microfratture |
| Raffreddamento lento e incontrollato | Minore produttività e instabilità del processo |
| Raffreddamento ad aria e acqua a due stadi | Raffreddamento controllato, minor rischio di shock termico. |
Ciò è particolarmente importante per la produzione industriale, poiché difetti superficiali e crepe possono causare lotti scartati, reclami da parte dei clienti e test non superati.
Monitoraggio della qualità assistito dall'intelligenza artificiale: il nuovo livello nella produzione di GFRP
Il dispositivo di trazione di nuova generazione CT6 include sensori ottici collegati a un agente di intelligenza artificiale. Il manuale afferma che questi sensori vengono utilizzati per determinare la qualità costante delle barre e, se necessario, avvisare l'operatore.
Questo è un punto di posizionamento fondamentale.
Il futuro della produzione di GFRP non si basa solo sulla velocità meccanica. Si basa su:
linea di produzione + dati di processo + monitoraggio della qualità + tracciabilità.
Tabella 13: Cosa può supportare il monitoraggio assistito dall'IA
| Variabile di processo | Perché è importante |
|---|---|
| Continuità del bar | Rileva i problemi di processo visibili |
| consistenza superficiale | Aiuta a identificare le deviazioni di qualità |
| Stabilità di trazione | Influisce sul diametro e sul tempo di indurimento |
| continuità della produzione | Aiuta gli operatori a reagire prima |
| Avvisi dell'operatore | Riduce la dipendenza dalla costante osservazione manuale |
| cronologia della qualità | Contribuisce a rafforzare la fiducia nei lotti e a migliorare i processi. |
Il monitoraggio assistito dall'intelligenza artificiale non sostituisce i test ASTM, le perizie di laboratori terzi o l'approvazione ingegneristica. Tuttavia, può contribuire a stabilizzare la produzione e a ridurre la probabilità che i difetti rimangano inosservati durante lunghi cicli produttivi.
Per i produttori, questo è importante perché il margine di profitto non si perde solo a causa del costo delle materie prime. Il margine si perde anche a causa di difetti, tempi di inattività e contatori scartati.
Interfaccia uomo-macchina e automazione: perché CT6 non è un sistema di produzione manuale
Il sistema di controllo CT6 include comandi operativi basati su HMI. Il manuale descrive la finestra principale dell'HMI come una finestra che visualizza lo stato del processo di produzione delle barre d'armatura, inclusi velocità di trazione, velocità di avvolgimento, lunghezza e lunghezza totale prodotta. Include inoltre impostazioni per la scala di lunghezza, la scala di velocità di trazione, la scala di velocità di avvolgimento, la lunghezza di taglio, la durata della spia di avvertimento e il rapporto di avvolgimento.
Il rapporto di avvolgimento è particolarmente importante perché determina il rapporto tra la velocità di avvolgimento e la velocità di trazione e, di conseguenza, controlla il passo tra le nervature.
Tabella 14: Funzioni HMI del CT6 e impatto sui costi
| Funzione HMI | Significato di produzione | Impatto sui costi |
|---|---|---|
| Velocità di trazione | Controlla la velocità di produzione | Produzione oraria |
| Velocità di avvolgimento | Controlla la formazione delle costole | Ripetibilità della superficie |
| Contatore di lunghezza | Tracce prodotte lunghezza | Precisione dell'ordine |
| Contatore totale | Traccia la produzione totale | Pianificazione della produzione |
| Impostazione della lunghezza di taglio | taglio automatico | Minore impiego di manodopera |
| Rapporto di avvolgimento | Controlla l'inclinazione delle nervature | Adesione e consistenza superficiale |
| Scalabilità della velocità | Calibrazione della velocità visualizzata rispetto alla velocità effettiva | Precisione del processo |
Questo è importante perché l'automazione riduce la dipendenza dall'operatore e migliora la ripetibilità. La ripetibilità è ciò che rende un prodotto commercialmente scalabile.
Taglio e avvolgimento automatico: riduzione dei costi di movimentazione
La nuova generazione CT6 comprende un dispositivo di taglio e due avvolgitori automatici. Il dispositivo di taglio è progettato per tagliare il rinforzo in fibra di vetro alla lunghezza desiderata. L'avvolgitore automatico avvolge il rinforzo finito in bobine.
Ciò incide sui costi in tre modi:
- meno movimentazione manuale;
- Imballaggio più rapido;
- Migliore logistica per i diametri più piccoli forniti in bobine.
Tabella 15: Perché il taglio e l'avvolgimento automatici sono importanti
| Fase del processo | Produzione manuale/di base | Logica di automazione CT6 |
|---|---|---|
| Controllo della densità | Misurazione e taglio manuali | Lunghezza e taglio controllati tramite HMI |
| Avvolgimento | Manuale o incoerente | Sistema di avvolgimento automatico |
| Confezione | maggiore carico di lavoro | Flusso di lavoro più rapido |
| Precisione dell'ordine | Maggiore rischio di variazione | Produzione basata su banconi |
| onere dell'operatore | Più alto | Inferiore |
Per gli acquirenti, le bobine sono più facili da trasportare e maneggiare. Per i produttori, l'avvolgimento automatizzato riduce la manodopera e migliora il flusso di produzione.
Logica dei costi CT6 per barre di rinforzo in GFRP da 10 mm
10 mm è un esempio utile perché è una dimensione di confronto comune in molti mercati.
Secondo il manuale della nuova generazione CT6, è possibile produrre barre d'armatura da 10 mm con:
- 6 barre contemporaneamente;
- velocità di brocciatura 6 m/min;
- 36 m/min di produttività totale;
- 17.280 metri per turno di 8 ore;
- uno o al massimo due operatori;
- Consumo di esercizio 18–20 kW dopo il riscaldamento.
Tabella 16: Panoramica economica della produzione del CT6 da 10 mm
| Metrico | Valore |
|---|---|
| Diametro | 10 millimetri |
| Numero di barre | 6 |
| Velocità di atterraggio | fino a 6 m/min |
| Produttività totale | fino a 36 m/min |
| Produzione oraria | fino a 2.160 m |
| Produzione per turno di 8 ore | fino a 17.280 m |
| Operatori | 1–2 |
| Consumo di esercizio dopo il riscaldamento | 18–20 kW |
| Consumo energetico conservativo per metro a 20 kW | ~0,0093 kWh/m |
Ecco perché la nuova generazione di CT6 cambia la tesi dell'articolo.
Il punto di forza non è solo "il GFRP è resistente alla corrosione".“
Il punto di forza è:
Il GFRP può essere prodotto a velocità industriale con un basso consumo di manodopera e di energia per metro, risultando così commercialmente competitivo già in fase di acquisto.
Le macchine economiche possono distruggere i margini
Una linea di produzione a basso costo può sembrare allettante al momento dell'acquisto, ma può compromettere seriamente i margini di profitto durante la fase operativa.
I costi nascosti sono:
- resina in eccesso;
- scarsa impregnazione;
- fibre secche;
- profilo delle costole instabile;
- geometria superficiale debole;
- scarti eccessivi;
- bassa produttività;
- più operatori;
- kWh più elevati per metro;
- scarsa precisione nell'avvolgimento/taglio;
- Rapporti di test falliti;
- reclami dei clienti.
Tabella 17: Apparecchiature economiche vs. logica di nuova generazione CT6
| Fattore | Macchina base/a bassa efficienza | CT6 Nuova Generazione |
|---|---|---|
| Produzione | Inferiore | Fino a 6 bar contemporaneamente |
| produttività di 10 mm | Spesso limitato | Fino a 36 m/min indicati |
| Operatori | Maggiore supervisione manuale | Uno o al massimo due |
| Controllo della resina | Maggiore rischio di uso eccessivo | Impregnazione a ultrasuoni + compressione pneumatica |
| Profilo delle costole | Meno ripetibile | Passo di carica preciso e forza di carica controllata |
| Cura | Meno controllato | Amplificatore IR + 5 forni |
| Raffreddamento | rischio di shock termico | Raffreddamento a due stadi aria + acqua |
| Controllo della qualità | Osservazione manuale | Sensori ottici + agente AI |
| Taglio/avvolgimento | Più manuale | Dispositivo di taglio + avvolgitori automatici |
| Costo al metro | Instabile | Progettato per ridurre il costo per metro vendibile |
| Fiducia del mercato | Più difficile da costruire | Più semplice grazie ai dati di produzione ripetibili. |
Nella produzione di GFRP, il macchinario non è solo un investimento di capitale. È il motore principale che genera i margini di profitto.
Perché questo può rendere il GFRP più economico al momento dell'acquisto
Il GFRP può risultare più economico dell'acciaio in fase di acquisto se si verificano determinate condizioni:
| Condizione | Perché è importante |
|---|---|
| Elevata produttività per turno | Riduce i costi fissi per metro |
| Requisiti minimi per l'operatore | Riduce la manodopera per metro |
| Basso consumo energetico per metro | Riduce i costi di produzione |
| Consumo controllato di resina | Riduce il costo delle materie prime |
| Basso costo | Aumenta la produzione vendibile |
| Geometria delle nervature ripetibile | Supporta l'accettazione ingegneristica |
| Stagionatura stabile | Supporta le prestazioni meccaniche |
| Produzione locale | Riduce i livelli di importazione e distribuzione |
| Unità di prezzo corretta | Metro o piede, non tonnellata |
| Documentazione conforme agli standard | Consente un ingresso di rilievo nel mercato |
La nuova generazione CT6 affronta direttamente molte di queste problematiche.
Ecco perché il GFRP non dovrebbe essere presentato solo come un materiale che diventa economico "in un secondo momento".“
Un produttore che utilizza tecnologie efficienti può creare un prezzo competitivo fin dall'inizio.
Gli standard contano ancora: il basso costo non basta
Una barra a basso costo non è sufficiente se non è possibile specificarla, testarla e accettarla.
Le barre di rinforzo in GFRP sono già disciplinate da norme e linee guida riconosciute. La norma ASTM D7957/D7957M-25 riguarda le barre tonde in GFRP fornite in lunghezze tagliate e forme piegate con rinforzo superficiale esterno per il rinforzo del calcestruzzo. La norma ACI CODE-440.11-22 fornisce i requisiti del codice edilizio per il calcestruzzo strutturale armato con barre in GFRP.
L'obiettivo commerciale corretto non è semplicemente quello di produrre la barra più economica.
L'obiettivo è quello di produrre una barra che sia:
- competitivo in termini di costi;
- meccanicamente coerente;
- tracciabile;
- testabile;
- conforme agli standard;
- accettabile per ingegneri e acquirenti.
Ecco perché la tecnologia di produzione è importante. Gli standard non accettano soluzioni "economiche", ma soluzioni testate, documentate e ripetibili.
Il punto di vista dell'acquirente: perché il GFRP può essere competitivo prima del risparmio sul ciclo di vita.
Dal punto di vista dell'acquirente, le barre d'armatura in GFRP possono risultare interessanti al momento dell'acquisto quando il fornitore è in grado di dimostrare:
- prezzo competitivo al metro o al piede;
- peso di trasporto inferiore;
- Scarico e installazione più facili;
- resistenza alla corrosione;
- geometria del prodotto stabile;
- rapporti di prova;
- tracciabilità della produzione;
- fornitura affidabile.
L'acquirente non ha bisogno di comprendere ogni dettaglio della linea di produzione. Tuttavia, la linea di produzione determina se il fornitore è in grado di offrire all'acquirente un prodotto competitivo.
Tabella 18: Ciò che vede l'acquirente rispetto a ciò che controlla la fabbrica
| L'acquirente vede | La fabbrica deve controllare |
|---|---|
| Prezzo al metro/piede | Produzione, lavoro, energia, resina e scarti |
| Aspetto del prodotto | Avvolgimento delle nervature e profilo della superficie |
| Valori della scheda tecnica | Fibra, resina, polimerizzazione e controllo qualità |
| Tempi di consegna | Velocità di produzione e tempo di attività della linea |
| Lotti coerenti | Stabilità e monitoraggio del processo |
| Fiducia | Rapporti di prova e tracciabilità |
Ecco perché la nuova generazione di CT6 dovrebbe essere al centro dell'articolo. Spiega come la tecnologia Composite-Tech supporti la promessa commerciale fatta all'acquirente.
Punto di vista dell'investitore: perché la scelta delle attrezzature determina il margine
Due fabbriche possono acquistare la stessa fibra di vetro e la stessa resina, ma ottenere profitti molto diversi.
La differenza sta nell'attrezzatura.
Tabella 19: Fattori determinanti del margine di profitto per una fabbrica di barre d'armatura in GFRP
| Driver di margine | Linea di produzione debole | Logica di nuova generazione CT6 |
|---|---|---|
| Produzione per turno | Inferiore | Uscita multibarra più elevata |
| Lavoro al metro | Più alto | Uno o al massimo due operatori |
| Energia per metro | Più alto | Basso consumo di kWh per metro ad alta potenza |
| scarti di resina | Più alto | Impregnazione controllata e pressatura |
| Rottame | Più alto | Controllo di processo e monitoraggio assistito dall'intelligenza artificiale |
| Consistenza del prodotto | Inferiore | Costine ripetibili, stagionatura e raffreddamento |
| Accettazione del mercato | Più forte | Più semplice grazie a una produzione e una documentazione stabili. |
| Redditività | Inferiore e instabile | Più forte quando si raggiunge il volume di vendite |
Questo è il messaggio chiave per gli investitori:
Il settore delle barre d'armatura in GFRP diventa interessante quando la fabbrica possiede la tecnologia di produzione adeguata.
Un produttore non dovrebbe limitarsi a chiedere: "Quanto costa la linea?"“
Un produttore dovrebbe chiedersi:
“"Quale costo per metro vendibile mi permetterà di ottenere questa linea?"”
Limitazioni dell'ingegneria responsabile
Un articolo credibile non dovrebbe affermare che il GFRP sia perfetto per ogni applicazione.
Il GFRP è un materiale ingegneristico con requisiti di progettazione specifici.
| Problema | Posizione corretta |
|---|---|
| Modulo di elasticità inferiore a quello dell'acciaio. | Verificare l'ampiezza e la deflessione della fessura. |
| Nessun plateau di cedimento | Utilizzare le disposizioni di progettazione specifiche per i materiali FRP. |
| Comportamento diverso dei legami | Utilizzare dati specifici del prodotto relativi alla superficie e all'adesione |
| Curvatura del campo | Utilizzare elementi piegati prefabbricati |
| Fuoco / temperatura | Verificare le disposizioni del codice applicabili |
| Variazione del prodotto | Sono necessarie le schede tecniche e i rapporti di prova. |
| Sostituzione | Non sostituire l'acciaio basandoti solo sul diametro |
Questa onestà non indebolisce l'argomentazione commerciale, bensì la rafforza.
Il punto non è che il GFRP debba sostituire l'acciaio ovunque. Il punto è che il GFRP può essere una scelta commercialmente razionale se prodotto in modo efficiente e utilizzato nelle applicazioni appropriate.
Domande frequenti: Costo iniziale delle barre d'armatura in GFRP e aspetti economici della produzione di CT6
Le barre di rinforzo in GFRP sono sempre più costose dell'acciaio al momento dell'acquisto?
No. Il GFRP può essere più costoso, avere un prezzo simile o essere più economico a seconda dell'efficienza produttiva, dei prezzi delle materie prime, dei prezzi locali dell'acciaio, del costo della manodopera, del costo dell'energia, della logistica e dei requisiti del progetto.
Perché molti acquirenti ritengono che il GFRP sia costoso?
Spesso si confrontano i materiali GFRP e l'acciaio in base al peso in tonnellate. Questo è fuorviante perché il GFRP è molto più leggero. Il confronto corretto va effettuato in base al metro, al piede o al pacchetto completo del progetto.
È possibile che il GFRP risulti più economico prima di considerare i risparmi relativi al ciclo di vita?
Sì. Se prodotto localmente con attrezzature automatizzate ed efficienti, il GFRP può essere competitivo già nella fase di acquisto iniziale, soprattutto se calcolato al metro o al piede anziché alla tonnellata.
Cosa rende diversa la nuova generazione di CT6?
La nuova generazione CT6 è una linea ad alta produttività progettata per produrre fino a sei barre contemporaneamente, con una produttività indicata fino a 36 m/min per barre d'armatura da 10 mm, uno o al massimo due operatori e un consumo di energia elettrica dopo il riscaldamento di 18-20 kW.
Perché è importante la produzione a sei barre?
Perché la produzione simultanea di più barre aumenta la produttività oraria e riduce manodopera, energia e costi generali per metro.
Quanti operatori sono necessari per la nuova generazione di CT6?
Il manuale della CT6 di nuova generazione afferma che la macchina è completamente controllata da uno o al massimo due operatori.
Perché è importante il controllo della resina?
La resina rappresenta una componente di costo importante. Un eccesso di resina aumenta i costi e può compromettere l'equilibrio del composito. CT6 utilizza l'impregnazione a cavitazione ultrasonica e la compressione pneumatica per migliorare la bagnatura delle fibre ed evitare un uso eccessivo di resina.
Perché è importante il ripetitore a infrarossi?
Il booster a infrarossi attiva rapidamente la polimerizzazione. Il manuale CT6 afferma che il riscaldamento a infrarossi a onde corte avvia la polimerizzazione dall'interno della barra, prevenendo la bruciatura dello strato superiore e riducendo al minimo la perdita di resistenza (fino a 20%).
Perché il raffreddamento a due stadi è importante?
Il raffreddamento a due stadi, ad aria e ad acqua, contribuisce a evitare shock termici, danni superficiali e crepe dopo la polimerizzazione.
Che cosa fa il monitoraggio della qualità assistito dall'intelligenza artificiale?
Il dispositivo di trazione CT6 include sensori ottici collegati a un agente di intelligenza artificiale per monitorare la qualità delle barre e avvisare l'operatore se necessario. Ciò contribuisce alla stabilità del processo durante la produzione.
Costi di produzione più bassi significano qualità inferiore?
No. La migliore riduzione dei costi deriva dal controllo del processo, non dal risparmio a tutti i costi. Le attrezzature scadenti possono sembrare economiche, ma possono aumentare gli sprechi di resina, gli scarti, i lotti non riusciti e i reclami dei clienti.
Quali domande dovrebbe porsi il proprietario di una fabbrica prima di acquistare una linea di produzione in GFRP?
Le questioni chiave riguardano la produzione per turno, il numero di operatori, i kWh per metro, il controllo della resina, il tasso di scarto, la ripetibilità del profilo superficiale, il livello di automazione, il monitoraggio della qualità e la capacità di supportare una produzione conforme agli standard.
Conclusione
L'idea che le barre di rinforzo in GFRP siano sempre più costose dell'acciaio nella fase di acquisto iniziale è superata.
Questo mito deriva da una produzione inefficiente, da confronti basati sulle tonnellate, da catene di approvvigionamento importate e da vecchi presupposti di produzione.
La nuova generazione di CT6 cambia le regole del prezzo.
Con fino a sei barre prodotte simultaneamente, produttività indicata fino a 36 m/min per barre d'armatura da 10 mm, operazione da uno o al massimo due operatori, consumo di potenza di lavoro dopo il riscaldamento di 18–20 kW, Grazie all'impregnazione a cavitazione ultrasonica, al controllo pneumatico della resina, alla polimerizzazione a infrarossi a onde corte, al raffreddamento a due stadi, al taglio/avvolgimento automatico e al monitoraggio della qualità assistito dall'IA, è possibile produrre barre di rinforzo in GFRP con una struttura a costo per metro molto più elevata.
Il vantaggio del GFRP in termini di durata del ciclo di vita rimane importante. Non arrugginisce, il che rappresenta un grande vantaggio in ambienti con presenza di cloruri, in ambito marino, nel trattamento delle acque reflue, nei parcheggi e in quelli con sali disgelanti.
Ma il GFRP non deve necessariamente basarsi solo sui risparmi futuri in termini di manutenzione.
Se prodotto su una linea automatizzata di nuova generazione, può essere competitivo fin dalla prima fattura.
La chiave sta nella tecnologia di produzione.
Una linea di produzione professionale di GFRP non si limita a produrre barre d'armatura. Produce basso costo al metro, ripetibilità, affidabilità della qualità e margine di profitto.
Saperne di più: