Respuesta rápida: ¿Pueden las barras de refuerzo de PRFV ser más baratas que las de acero en el momento de la compra?
Sí, las barras de refuerzo de PRFV pueden ser más baratas que el acero en la etapa de compra cuando se producen en una línea de producción automatizada de alto rendimiento, se venden por metro o pie y se fabrican con un consumo controlado de resina, baja mano de obra, bajo costo de energía por metro y una calidad de producto estable.
La creencia generalizada de que las barras de refuerzo de PRFV siempre son más caras en la compra inicial y solo resultan atractivas posteriormente gracias al ahorro durante su ciclo de vida ya no es cierta. Esto puede ser cierto en casos de producción de baja eficiencia, importaciones costosas, equipos obsoletos o un control deficiente de las materias primas. Sin embargo, la tecnología moderna de producción de PRFV puede modificar la estructura de costos inicial.
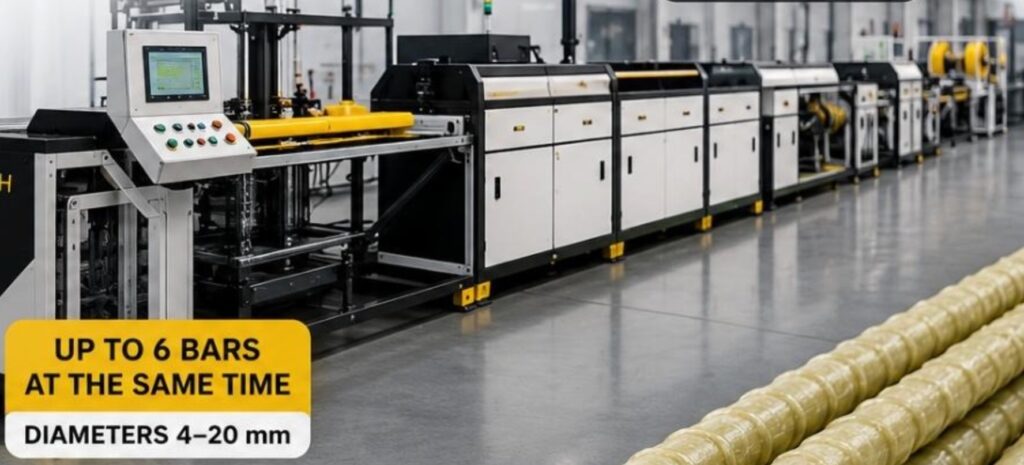
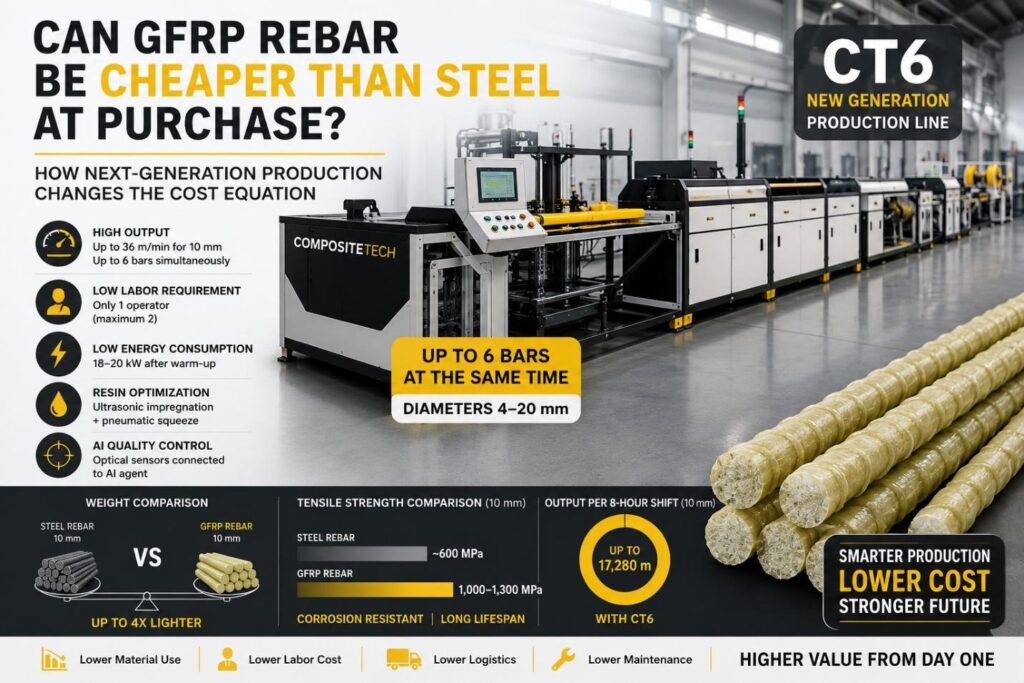
Composite-Tech CT6 de nueva generación La línea está diseñada para producir hasta 6 barras de PRFV al mismo tiempo en diámetros desde De 4 mm a 20 mm. Según el manual de instalación y funcionamiento de la nueva generación CT6, la productividad recomendada alcanza hasta 48 m/min para 4 mm, 42 m/min para 6 mm, 39,6 m/min para 8 mm, y 36 m/min para 10 mm refuerzo. El mismo documento afirma que la máquina está totalmente controlada por uno o un máximo de dos operadores, mientras que el consumo de energía después de alcanzar la temperatura de funcionamiento disminuye a 18–20 kW.
Eso significa que la verdadera pregunta no es simplemente:
“¿Es el PRFV más barato que el acero?”
La pregunta más pertinente es:
“¿La producción de las barras de refuerzo de PRFV con equipos lo suficientemente eficientes permitió que el precio fuera competitivo desde el primer pedido?”
Conclusiones clave
- A menudo se describe erróneamente que las barras de refuerzo de PRFV son caras porque los compradores las comparan por tonelada en lugar de por metro o pie.
- El precio de compra inicial depende en gran medida de la eficiencia de fabricación.
- La nueva generación de CT6 cambia la ecuación de costes de producción gracias a su alta productividad, automatización, control de la resina y bajos requisitos de operario.
- La línea puede producir hasta 6 barras simultáneamente y está diseñado para diámetros desde De 4 mm a 20 mm.
- Para barras de refuerzo de 10 mm, la nueva generación de CT6 ofrece una productividad de hasta 36 m/min, o hasta 2.160 m/hora bajo las condiciones indicadas.
- Con el consumo de energía posterior al calentamiento de 18–20 kW, La energía operativa por metro puede ser muy baja cuando la línea está produciendo a alta potencia.
- El sistema patentado de impregnación por cavitación ultrasónica y la abrazadera neumática están diseñados para mejorar la penetración de la resina y evitar su uso excesivo.
- El potenciador infrarrojo de onda corta inicia la polimerización desde el interior de la varilla y se describe como un mecanismo que evita la combustión de la capa superior y previene hasta Pérdida de resistencia 20%.
- El sistema de refrigeración de dos etapas —primero aire, luego agua— está diseñado para evitar choques térmicos, daños en la superficie y grietas.
- Los sensores ópticos conectados a un agente de IA permiten una monitorización constante de la calidad y el envío de alertas al operador.
- El PRFV no tiene por qué ganar únicamente a través del coste del ciclo de vida. Con una producción eficiente, también puede competir en la fase de compra inicial.
El mito: “Las barras de refuerzo de PRFV siempre son más caras que el acero”.”
Muchos contratistas, distribuidores e ingenieros siguen repitiendo un argumento simplificado:
“Las barras de refuerzo de PRFV cuestan más al comprarlas, pero a la larga se ahorra dinero porque no se oxidan.”
Esa afirmación está incompleta.
La ventaja del GFRP en cuanto a su ciclo de vida es innegable. Es especialmente resistente en tableros de puentes, estructuras costeras, aparcamientos, plantas de tratamiento de aguas residuales, estructuras de drenaje, obras marítimas y entornos con sal para deshielo. En estas aplicaciones, la resistencia a la corrosión puede reducir el riesgo de reparaciones a largo plazo.
Pero no es correcto suponer que el PRFV siempre pierde en la etapa de compra.
El precio de compra inicial depende del proceso de fabricación de las barras de refuerzo.
Una línea de producción mal diseñada puede encarecer el PRFV. Una línea automatizada moderna puede hacer que el PRFV sea competitivo al reducir el costo por metro mediante:
- alta salida lineal;
- Se producen varias barras simultáneamente;
- Mano de obra baja por metro;
- bajo consumo de energía por metro;
- consumo controlado de resina;
- Reducción de desechos;
- geometría de nervaduras estable;
- Corte y bobinado automatizados;
- Monitorización de la calidad asistida por IA;
- producción repetible.
La cuestión es sencilla:
Las barras de refuerzo de PRFV no son caras por naturaleza. Lo que sí es caro es la producción ineficiente de PRFV.
Por qué el precio por tonelada genera una comparación errónea
Las barras de acero para refuerzo se suelen comprar por peso. En Europa, el acero se suele medir en kilogramos o toneladas métricas. En Estados Unidos, se suele medir en libras o toneladas cortas.
Esa lógica funciona para el acero porque es denso y se comercializa como una materia prima de gran volumen.
Las barras de refuerzo de GFRP son diferentes. Son mucho más ligeras que el acero. Una tonelada de GFRP contiene muchos más metros lineales que una tonelada de acero.
Por lo tanto, comparar el acero y el PRFV por tonelada crea una imagen falsa.
La comparación correcta es:
| Comparación errónea | Comparación correcta |
|---|---|
| Precio del acero por tonelada frente al precio del PRFV por tonelada | Paquete de proyecto de acero frente a paquete de proyecto de PRFV |
| kg de material | metros de refuerzo |
| libra de material | pies de refuerzo |
| masa de materia prima | valor de refuerzo instalado |
| solo compra | compra + logística + instalación + mantenimiento |
| materia prima | sistema de refuerzo diseñado |
El GFRP debe compararse mediante:
- precio por metro;
- precio por pie;
- paquete completo del proyecto;
- kg/m o lb/ft;
- fuerza de tracción;
- logística;
- instalación;
- exposición a la corrosión;
- costo del ciclo de vida.
Pero este artículo se centra en una pregunta específica:
¿Puede una producción eficiente hacer que el PRFV sea competitivo incluso antes de tener en cuenta los ahorros del ciclo de vida?
La respuesta es sí.
¿Qué factores determinan realmente el coste de producción de las barras de refuerzo de PRFV?
El coste de producción de las barras de refuerzo de PRFV no se controla con un solo número, sino con todo el sistema de fabricación.
Tabla 1: Principales factores que influyen en el costo de producción de barras de refuerzo de GFRP
| Generador de costos | Por qué es importante | Ventaja de la nueva generación CT6 |
|---|---|---|
| Velocidad de producción | Un mayor número de contadores por hora reduce los gastos generales por contador. | Hasta 36 m/min para 10 mm; hasta 48 m/min para 4 mm. |
| Número de barras | Un mayor número de barras simultáneas aumenta la producción. | Hasta 6 bares al mismo tiempo |
| Mano de obra | Menos operadores reducen el costo salarial por metro. | Uno o como máximo dos operadores |
| Energía | Menor consumo de kWh por contador mejora el coste | 18–20 kW después de alcanzar la temperatura de funcionamiento. |
| Uso de resina | La resina es un componente de costo importante. | La impregnación ultrasónica y la compresión neumática reducen el uso excesivo. |
| Impregnación de fibras | Una mala impregnación reduce la calidad y aumenta los desperdicios. | El calentador móvil y la cavitación ultrasónica mejoran la impregnación. |
| Geometría de las nervaduras | El perfil de la superficie afecta la unión y la aceptación. | Paso de bobinado exacto y fuerza de bobinado controlada |
| Polimerización | La calidad del curado afecta la resistencia y la repetibilidad. | Amplificador de infrarrojos de onda corta + hornos |
| Enfriamiento | El choque térmico puede crear defectos | Refrigeración por aire y agua en dos etapas |
| Control de calidad | Los desechos y los defectos destruyen el margen de beneficio. | Sensores ópticos conectados a un agente de IA |
| Corte / enrollado | La manipulación manual añade mano de obra y variabilidad. | Dispositivo de corte y dos bobinadoras automáticas |
Una fábrica que controla estas variables puede producir barras de refuerzo de PRFV a un costo muy diferente al de una fábrica que utiliza equipos básicos u obsoletos.
CT6 Nueva Generación: La plataforma de producción que permite un menor coste por metro.
La línea CT6 de nueva generación no es simplemente una versión más grande de una máquina básica para varillas de refuerzo. Está diseñada como un sistema de producción industrial de alto rendimiento.
Según el manual de la nueva generación del CT6, la línea incluye:
| Módulo | Cantidad | Función |
|---|---|---|
| Cesta | 4 piezas | Instalación de la bobina de mecha y precarga del hilo |
| Calentador móvil | 1 unidad | Nivelación de fibras, secado y preparación para la impregnación. |
| Módulo de impregnación | 1 unidad | Impregnación y prensado de resina |
| Enrollador de costillas | 1 unidad | Formación periódica de perfiles de superficie |
| Amplificador de infrarrojos | 1 unidad | Activación rápida de la polimerización de la resina |
| Horno | 5 piezas | Curado y formación del refuerzo final |
| Módulo de refrigeración | 1 unidad | Refrigeración en dos etapas |
| Dispositivo de tracción | 1 unidad | Control de velocidad y proceso de extracción |
| Dispositivo de corte | 1 unidad | Cortar a la longitud especificada |
| Bobinadora automática | 2 piezas | Enrollado del refuerzo terminado |
| retorcedor de hilo | 1 unidad | Preparación del hilo de bobinado de nervaduras |
Esta estructura modular es importante porque cada factor de costo está controlado por un módulo técnico específico. La línea no solo produce medidores, sino que también controla las razones por las que un medidor resulta rentable o no.
Productividad CT6: Por qué la producción en múltiples barras cambia la economía
La mayor ventaja en cuanto a costes de la nueva generación del CT6 reside en su rendimiento.
La línea está diseñada para producir varias barras simultáneamente. Para diámetros pequeños y medianos, esto genera una producción lineal muy alta por turno.
Tabla 2: Velocidades de producción recomendadas para la nueva generación de CT6
| Diámetro nominal | Número de barras | Velocidad de brochado, hasta | Productividad total, hasta |
|---|---|---|---|
| 4 mm | 6 barras | 8 m/min | 48 m/min |
| 6 mm | 6 barras | 7 m/min | 42 m/min |
| 8 mm | 6 barras | 6,6 m/min | 39,6 m/min |
| 10 milímetros | 6 barras | 6 m/min | 36 m/min |
| 12 mm | 4 barras | 4 m/min | 16 m/min |
| 14 mm | 3 barras | 3,5 m/min | 10,5 m/min |
| 16 mm | 2 barras | 3 m/min | 6 m/min |
| 18 mm | 1 barra | 2,5 m/min | 2,5 m/min |
| 20 mm | 1 barra | 2 m/min | 2 m/min |
El manual indica que estas velocidades son orientativas y dependen de las características de polimerización de la resina y de los parámetros ambientales.
Tabla 3: Producción de CT6 por hora y por turno de 8 horas.
| Diámetro | Productividad | Producción por hora | Producción por turno de 8 horas |
|---|---|---|---|
| 4 mm | 48 m/min | 2.880 m/h | 23.040 metros |
| 6 mm | 42 m/min | 2.520 m/h | 20.160 metros |
| 8 mm | 39,6 m/min | 2.376 m/h | 19.008 m |
| 10 milímetros | 36 m/min | 2.160 m/h | 17.280 metros |
| 12 mm | 16 m/min | 960 m/h | 7.680 metros |
| 14 mm | 10,5 m/min | 630 m/h | 5.040 metros |
| 16 mm | 6 m/min | 360 m/h | 2.880 metros |
| 18 mm | 2,5 m/min | 150 m/h | 1.200 m |
| 20 mm | 2 m/min | 120 m/h | 960 metros |
Este es el argumento del coste que muchos compradores no tienen en cuenta.
Un fabricante no compite con el acero simplemente diciendo que "el PRFV no se oxida". Un fabricante compite produciendo muchos metros vendibles por turno con poca mano de obra, bajo consumo de energía y un uso controlado de materiales.
Costo de mano de obra: Uno o un máximo de dos operadores modifica el precio.
El coste de la mano de obra es uno de los factores de coste más importantes en la industria manufacturera.
Pero el costo laboral no debe calcularse únicamente como salario. Debe calcularse de la siguiente manera:
Costo de mano de obra por medidor vendible.
El manual de la nueva generación CT6 indica que la máquina está totalmente controlada por uno o un máximo de dos operadores.
Para barras de refuerzo de 10 mm, la productividad indicada de CT6 es de hasta 36 m/min, igual a 17.280 m por turno de 8 horas.
Tabla 4: Ejemplo de productividad laboral para barras de refuerzo de GFRP de 10 mm
| Operadores | Producción de CT6 por turno de 8 horas | Producción por operador |
|---|---|---|
| 1 operador | 17.280 metros | 17.280 m/turno de operador |
| 2 operadores | 17.280 metros | 8.640 m/turno de operador |
Ahora comparemos eso con una línea de producción con bajo grado de automatización que requiere tres, cuatro o cinco personas y tiene una producción menor. Incluso si los salarios son moderados, el costo laboral por metro se vuelve mucho más alto.
Tabla 5: Coste laboral ilustrativo por metro
| Costo de mano de obra por turno | 1 Operador | 2 operadores |
|---|---|---|
| $100/turno de operador | ~$0,0058/m | ~$0,0116/m |
| $150/turno de operador | ~$0,0087/m | ~$0,0174/m |
| $200/turno de operador | ~$0,0116/m | ~$0,0231/m |
Este cálculo es ilustrativo y se basa en 17.280 m por turno de 8 horas. El costo real de la mano de obra depende del país, el nivel salarial, la duración del turno, el tiempo de inactividad y la velocidad de producción real.
La conclusión es clara:
La automatización no solo reduce la mano de obra, sino que la convierte en una fracción menor del precio final de las barras de refuerzo.
Coste energético: CT6 reduce considerablemente el consumo de kWh por contador.
Los compradores suelen preguntar por la potencia total instalada, pero el mejor indicador económico es:
kWh por contador vendible.
El manual de la nueva generación del CT6 indica que el consumo de energía durante el calentamiento es 35–40 kW, y después de alcanzar la temperatura de funcionamiento el consumo disminuye a 18–20 kW.
A alta potencia, eso significa que el consumo de energía por metro puede ser muy bajo.
Tabla 6: Energía operativa CT6 por metro
Esta tabla utiliza 20 kW como un valor de consumo operativo conservador después del calentamiento.
| Diámetro | Productividad | Producción por hora | Energía por metro a 20 kW |
|---|---|---|---|
| 4 mm | 48 m/min | 2.880 m/h | 0,0069 kWh/m |
| 6 mm | 42 m/min | 2.520 m/h | 0,0079 kWh/m |
| 8 mm | 39,6 m/min | 2.376 m/h | 0,0084 kWh/m |
| 10 milímetros | 36 m/min | 2.160 m/h | 0,0093 kWh/m |
| 12 mm | 16 m/min | 960 m/h | 0,0208 kWh/m |
| 14 mm | 10,5 m/min | 630 m/h | 0,0317 kWh/m |
| 16 mm | 6 m/min | 360 m/h | 0,0556 kWh/m |
| 18 mm | 2,5 m/min | 150 m/h | 0,1333 kWh/m |
| 20 mm | 2 m/min | 120 m/h | 0,1667 kWh/m |
Tabla 7: Costo energético aproximado por metro para barras de refuerzo de 10 mm
| Precio de la electricidad | Energía por metro | Costo aproximado de la energía |
|---|---|---|
| $0,10/kWh | 0,0093 kWh/m | ~$0,0009/m |
| $0,12/kWh | 0,0093 kWh/m | ~$0.0011/m |
| 0,20 €/kWh | 0,0093 kWh/m | ~0,0019 €/m |
| 0,30 €/kWh | 0,0093 kWh/m | ~0,0028 €/m |
Este cálculo excluye el tiempo de calentamiento y utiliza el consumo operativo publicado y la productividad indicada. El costo energético real depende del sistema de resina, la temperatura ambiente, el programa de operación, el tiempo de inactividad y la velocidad real de la línea.
Pero el mensaje económico es contundente:
A los niveles de producción CT6, el coste energético no es el principal obstáculo para que las barras de refuerzo de PRFV sean competitivas.
Coste de la materia prima: La fibra y la resina siguen siendo importantes.
Una barra de GFRP se compone principalmente de fibra de vidrio continua y resina polimérica. Las materias primas suelen representar el mayor coste directo.
La estructura de costos depende de:
- precio de la fibra de vidrio o de la fibra de basalto;
- tipo y precio de la resina;
- relación fibra/resina;
- aditivos;
- hilo de bobinado;
- embalaje;
- tasa de desecho;
- volumen de compras.
En una barra de refuerzo de PRFV típica, las fibras de vidrio soportan la mayor parte de la carga de tracción longitudinal, mientras que la matriz polimérica transfiere la carga entre las fibras y las protege. La literatura sobre el diseño de PRFV también destaca que el tipo y la cantidad de fibra, la resina, la velocidad de curado, el proceso de fabricación y el control de calidad influyen en las propiedades de la barra de PRFV.
Los mercados de materias primas son cíclicos. Lucintel informó que en el segundo trimestre de 2024, en comparación con el segundo trimestre de 2023, los precios de la fibra de vidrio disminuyeron en 8.9%, fibra de carbono por 11.6%, y resina epoxi por 18.0%. Posteriormente, los datos de Lucintel para el cuarto trimestre de 2024 en comparación con el cuarto trimestre de 2023 mostraron aumentos en los precios de algunos materiales compuestos, incluida la fibra de vidrio y la resina UPR, mientras que la resina epoxi disminuyó.
Por lo tanto, la conclusión correcta no es “las materias primas siempre se abaratan”. La conclusión correcta es:
A medida que el mercado de materiales compuestos madura y más proveedores se incorporan a la cadena de suministro, los fabricantes de FRP obtienen más opciones de adquisición, pero la rentabilidad sigue dependiendo de comprar bien y convertir las materias primas de manera eficiente.
Aquí es donde la tecnología de producción CT6 cobra importancia.
Control de resinas: un factor determinante del margen de beneficio
En muchos procesos de producción, la resina es más cara que la fibra de vidrio. El exceso de resina aumenta el costo y puede reducir el rendimiento si la barra se enriquece con resina en lugar de optimizar el uso de la fibra.
El módulo de impregnación CT6 de nueva generación está diseñado para la impregnación con resina y el prensado de hilos de mecha, manteniendo las propiedades del aglutinante polimérico, como la fluidez, la velocidad de curado y la temperatura. El manual indica que el sistema de prensado más reciente reduce el consumo de polímero. También describe un método patentado de impregnación por cavitación ultrasónica que permite que la resina penetre entre cada fibra, mientras que una abrazadera neumática expulsa la resina sobrante para evitar su uso excesivo.
No se trata de un detalle menor. Es un factor que influye directamente en el margen de beneficio.
Tabla 8: Por qué el control de la resina afecta el costo
| Condición del proceso | Resultado empresarial |
|---|---|
| Demasiada resina | Mayor coste directo por metro |
| Demasiada poca resina | Fibras secas, baja transferencia de carga y producto rechazado. |
| Impregnación deficiente | Vacíos, menor durabilidad y propiedades de tracción inconsistentes. |
| Buena impregnación + prensado | Mejor humectación de la fibra y contenido de resina controlado. |
| Compresión neumática | Menos uso excesivo de resina |
| cavitación ultrasónica | Mejor penetración entre las fibras |
Una máquina de bajo coste que desperdicia resina puede resultar costosa a lo largo de millones de metros.
Una máquina profesional controla la resina porque el control de la resina es control de las ganancias.
Calentador de fibra: Mejor preparación de la fibra antes de la impregnación
El manual de la nueva generación del CT6 describe el calentador de mecha como un sistema diseñado para nivelar y secar las fibras de mecha mediante una distribución y calentamiento uniformes, a la vez que proporciona la humedad óptima para una impregnación completa con el aglutinante polimérico. El documento también indica que mejora significativamente la impregnación de la fibra, según pruebas de laboratorio independientes realizadas en Rumania.
Esto es importante porque la calidad de la impregnación comienza antes del baño de resina.
Si la fibra llega irregular, húmeda, cruzada o inestable, la resina no podrá penetrar completamente en el haz de forma controlada.
Tabla 9: Por qué es importante la preparación de la fibra
| Problema | Efecto sobre el costo/calidad |
|---|---|
| Mala distribución de la fibra | Diámetro irregular y puntos débiles |
| Exceso de humedad | Problemas de mala adherencia y curado de la resina |
| Hilos cruzados | Inestabilidad y defectos en la producción |
| Tensión inestable | Variación del diámetro y menor repetibilidad |
| Mala humedad | Menor confianza mecánica |
Una línea de alto rendimiento no solo debe funcionar rápido, sino que también debe preparar la fibra correctamente antes de alcanzar esa velocidad.
Bobinado de nervaduras: la geometría de la superficie afecta tanto a las ventas como a la confianza en la ingeniería.
Las barras de refuerzo de PRFV no se adhieren al hormigón como el acero simplemente por tener forma redonda. El perfil de la superficie es importante.
La bobinadora de nervaduras CT6 de nueva generación está diseñada para bobinar un perfil de nervadura periódico con un paso de bobinado exacto para cada tamaño de refuerzo. El manual indica que el ángulo y el coeficiente exacto de la fuerza de bobinado proporcionan una forma de barra estrictamente cilíndrica y ayudan a eliminar el aire de la varilla de refuerzo impregnada.
Para las ventas comerciales, la calidad de las costillas es fundamental porque los ingenieros y compradores se fijan en:
- perfil de superficie;
- comportamiento del vínculo;
- duración del desarrollo;
- comportamiento de empalme por solapamiento;
- consistencia del diámetro;
- Repetibilidad del lote.
Tabla 10: La geometría de las nervaduras como ventaja comercial.
| Calidad del bobinado de nervaduras | Consecuencia comercial |
|---|---|
| Paso de nervadura irregular | Menor confianza en la ingeniería |
| Adhesión débil de las costillas | Riesgo de adherencia y durabilidad de la superficie |
| Forma cilíndrica deficiente | Incertidumbre del diámetro y del área |
| Aire atrapado en la barra | Riesgo de defectos internos |
| Geometría de nervaduras repetible | Mayor confianza en las especificaciones. |
| Paso de bobinado exacto | Apariencia del producto y comportamiento de la unión más consistentes |
Un perfil de superficie profesional realza las ventas del material porque hace que el producto tenga la apariencia y el comportamiento de un refuerzo diseñado específicamente, no de una imitación de bajo costo.
Potenciador infrarrojo: polimerización más rápida y protección de la resistencia.
El curado es una de las etapas más importantes en la fabricación de barras de refuerzo de PRFV. Si el curado es inestable, el producto final puede presentar una estructura de resina deficiente, una superficie débil, tensiones internas o un comportamiento mecánico inconsistente.
La línea CT6 de nueva generación incluye un potenciador infrarrojo. El manual indica que el potenciador infrarrojo activa rápidamente la polimerización de la resina y que los calentadores infrarrojos de longitud de onda corta permiten que la polimerización activa comience desde el interior de la varilla. También indica que esto evita que se queme la capa superior y evita una pérdida de hasta 20% de resistencia.
Este es un punto importante en cuanto a costo y calidad.
Tabla 11: Por qué es importante el amplificador IR
| Sin polimerización controlada | Con lógica de refuerzo IR |
|---|---|
| Riesgo de sobrecalentamiento de la superficie | La polimerización comienza dentro de la varilla. |
| Riesgo de que se queme la capa superior | Activación térmica más controlada |
| Posible pérdida de fuerza | El manual indica la prevención de una pérdida de resistencia de hasta 20%. |
| Curado más lento/menos estable | Activación más rápida de la polimerización de la resina |
| Mayor variabilidad de calidad | Condiciones de producción más repetibles |
Para un fabricante, evitar la pérdida de resistencia no es solo una ventaja técnica. Protege la capacidad de vender el producto en mercados importantes.
Refrigeración en dos etapas: prevención del choque térmico y el agrietamiento de la superficie.
Tras el curado, la barra sale de una zona de alta temperatura. Si se enfría de forma demasiado brusca, el choque térmico puede dañar el producto.
El módulo de refrigeración CT6 de nueva generación se implementa en dos partes: refrigeración por aire y refrigeración por agua. El manual indica que esta refrigeración en dos etapas —primero por aire, luego por agua— evita el choque térmico, los daños superficiales y las grietas.
Tabla 12: Método de enfriamiento y calidad del producto
| Enfoque de enfriamiento | Riesgo |
|---|---|
| Refrigeración por agua agresiva directa | Choque térmico, daños superficiales, riesgo de microfisuras |
| Enfriamiento lento e incontrolado | Menor rendimiento e inestabilidad del proceso. |
| Refrigeración por aire y agua en dos etapas | Refrigeración controlada, menor riesgo de choque térmico. |
Esto es especialmente importante para la producción industrial, ya que los defectos superficiales y las grietas pueden provocar lotes rechazados, reclamaciones de los clientes y fallos en las pruebas.
Monitorización de la calidad asistida por IA: La nueva capa en la producción de PRFV
El dispositivo de tracción CT6 de nueva generación incluye sensores ópticos conectados a un agente de IA. El manual indica que estos sensores se utilizan para determinar la calidad constante de las barras y, si es necesario, alertar al operador.
Este es un punto de posicionamiento clave.
El futuro de la fabricación de PRFV no se basa únicamente en la velocidad mecánica. Se trata de:
Línea de producción + datos de proceso + control de calidad + trazabilidad.
Tabla 13: Qué puede brindar soporte la monitorización asistida por IA
| Variable de proceso | Por qué es importante |
|---|---|
| Continuidad de la barra | Detecta problemas de proceso visibles |
| consistencia de la superficie | Ayuda a identificar desviaciones de calidad. |
| Estabilidad de tracción | Afecta al diámetro y al tiempo de curado. |
| Continuidad de la producción | Ayuda a los operadores a reaccionar antes. |
| alertas del operador | Reduce la dependencia de la observación manual constante. |
| Historial de calidad | Respalda la confianza en los lotes y la mejora de procesos. |
La monitorización asistida por IA no sustituye las pruebas ASTM, los informes de laboratorios externos ni la aprobación de ingeniería. Sin embargo, puede ayudar a estabilizar la producción y reducir la probabilidad de que los defectos pasen desapercibidos durante largos periodos de producción.
Para los fabricantes, esto es importante porque el margen de beneficio no solo se pierde por el coste de la materia prima, sino también por los defectos, el tiempo de inactividad y los contadores rechazados.
Interfaz hombre-máquina y automatización: por qué CT6 no es un sistema de producción manual.
El sistema de control CT6 incluye controles operativos basados en interfaz hombre-máquina (HMI). El manual describe la ventana principal de la HMI como una interfaz que muestra el estado del proceso de fabricación de barras de refuerzo, incluyendo la velocidad de tracción, la velocidad de bobinado, la longitud y la longitud total producida. También incluye ajustes para la escala de longitud, la escala de velocidad de tracción, la escala de velocidad de bobinado, la longitud de corte, la longitud de la luz de advertencia y la relación de bobinado.
La relación de bobinado es especialmente importante porque establece la relación entre la velocidad de bobinado y la velocidad de tracción y, por lo tanto, controla el paso entre las nervaduras.
Tabla 14: Funciones de la interfaz hombre-máquina CT6 e impacto en los costos.
| Función HMI | Significado de producción | Impacto en los costos |
|---|---|---|
| Velocidad de tracción | Controla la velocidad de producción | Producción por hora |
| Velocidad de bobinado | Controla la formación de las costillas | Repetibilidad de la superficie |
| Contador de longitud | Pistas producidas longitud | Precisión del pedido |
| Contador total | Producción total de pistas | Planificación de la producción |
| Ajuste de longitud de corte | Automatiza el corte | Trabajo manual inferior |
| Relación de bobinado | Controla el paso de las costillas | Unión y consistencia de la superficie |
| Escalado de velocidad | Calibra la velocidad mostrada en comparación con la velocidad real. | Precisión del proceso |
Esto es importante porque la automatización reduce la dependencia del operario y mejora la repetibilidad. La repetibilidad es lo que hace que un producto sea comercialmente escalable.
Corte y bobinado automático: reducción de los costes de manipulación
La nueva generación del CT6 incluye un dispositivo de corte y dos bobinadoras automáticas. El dispositivo de corte está diseñado para cortar el refuerzo de fibra de vidrio a la longitud especificada. La bobinadora automática enrolla el refuerzo terminado en bobinas.
Esto afecta al coste de tres maneras:
- menos manipulación manual;
- embalaje más rápido;
- Mejor logística para diámetros más pequeños suministrados en bobinas.
Tabla 15: Por qué son importantes el corte y el enrollado automáticos
| Paso del proceso | Producción manual/básica | Lógica de automatización CT6 |
|---|---|---|
| Control de longitud | Medición y corte manuales | Longitud y corte controlados por HMI |
| Enrollado | Manual o inconsistente | Sistema de enrollado automático |
| Embalaje | Mayor carga de trabajo | Flujo de trabajo más rápido |
| Precisión del pedido | Mayor riesgo de variación | Producción basada en contadores |
| Carga del operador | Más alto | Más bajo |
Para los compradores, las bobinas son más fáciles de transportar y manipular. Para los productores, el bobinado automatizado reduce la mano de obra y mejora el flujo de producción.
Lógica de costos CT6 para barras de refuerzo de GFRP de 10 mm
10 mm es un ejemplo útil porque es un tamaño de comparación común en muchos mercados.
Según el manual de la nueva generación CT6, se pueden producir barras de refuerzo de 10 mm con:
- 6 barras simultáneamente;
- Velocidad de brochado de 6 m/min;
- Productividad total de 36 m/min;
- 17.280 m por turno de 8 horas;
- uno o como máximo dos operadores;
- Consumo operativo de 18 a 20 kW después del calentamiento..
Tabla 16: Panorama económico de la producción del CT6 de 10 mm
| Métrico | Valor |
|---|---|
| Diámetro | 10 milímetros |
| Número de barras | 6 |
| Velocidad de brochado | hasta 6 m/min |
| Productividad total | hasta 36 m/min |
| Producción por hora | hasta 2.160 m |
| Producción por turno de 8 horas | hasta 17.280 m |
| Operadores | 1–2 |
| Consumo operativo tras el calentamiento | 18–20 kW |
| Consumo energético conservador por metro a 20 kW. | ~0,0093 kWh/m |
Por eso, la nueva generación del CT6 cambia el argumento del artículo.
El argumento de venta no es solo que "el GFRP es resistente a la corrosión".“
El punto fuerte es:
El PRFV se puede fabricar a velocidad industrial con poca mano de obra y poca energía por metro, lo que lo hace comercialmente competitivo en la etapa de compra.
Las máquinas baratas pueden destruir el margen de beneficio.
Una línea de producción de bajo costo puede parecer atractiva al momento de la compra, pero puede destruir el margen de ganancia durante su funcionamiento.
Los costes ocultos son:
- exceso de resina;
- mala impregnación;
- fibras secas;
- perfil de costilla inestable;
- geometría superficial débil;
- exceso de desechos;
- baja productividad;
- más operadores;
- mayor cantidad de kWh por medidor;
- Precisión deficiente en el enrollado/corte;
- informes de pruebas fallidas;
- reclamaciones de clientes.
Tabla 17: Equipos económicos frente a la lógica de nueva generación CT6
| Factor | Máquina básica/de baja eficiencia | CT6 Nueva Generación |
|---|---|---|
| Producción | Más bajo | Hasta 6 barras simultáneamente |
| productividad de 10 mm | A menudo limitado | Indicado hasta 36 m/min |
| Operadores | Mayor supervisión manual | Uno o máximo dos |
| Control de resina | Mayor riesgo de uso excesivo | Impregnación ultrasónica + compresión neumática |
| Perfil de nervadura | Menos repetible | Paso de bobinado exacto y fuerza de bobinado controlada |
| Curación | Menos controlado | Potenciador IR + 5 hornos |
| Enfriamiento | Riesgo de choque térmico | Refrigeración en dos etapas: aire y agua. |
| Control de calidad | Observación manual | Sensores ópticos + agente de IA |
| Corte/enrollado | Más manual | Dispositivo de corte + bobinadoras automáticas |
| Coste por metro | Inestable | Diseñado para un menor coste por metro vendible. |
| Confianza del mercado | Más difícil de construir | Más fácil con datos de producción repetibles |
En la fabricación de PRFV (plástico reforzado con fibra de vidrio), la máquina no es solo una inversión de capital. Es el motor principal del margen de beneficio.
Por qué esto puede abaratar el GFRP en el momento de la compra.
El PRFV puede resultar más económico que el acero en el momento de la compra cuando se cumplen varias condiciones:
| Condición | Por qué es importante |
|---|---|
| Alta productividad por turno | Reduce el coste fijo por metro |
| Bajo requerimiento de operador | Reduce la mano de obra por metro |
| Bajo consumo energético por metro | Reduce los costos de fabricación. |
| Consumo controlado de resina | Reduce el costo de la materia prima. |
| Bajo nivel de chatarra | Aumenta la producción vendible |
| Geometría de nervaduras repetible | Apoya la aceptación de ingeniería |
| Curado estable | Respalda el rendimiento mecánico |
| Producción local | Reduce las capas de importación y distribución. |
| Unidad de precio correcta | Metro o pie, no tonelada |
| Documentación preparada para cumplir con los estándares | Permite una entrada importante al mercado. |
La nueva generación de CT6 aborda directamente muchas de estas afecciones.
Por eso, el PRFV no debe presentarse únicamente como un material que se vuelve económico "más adelante".“
Un productor que utiliza tecnología eficiente puede crear un precio competitivo desde el principio.
Los estándares siguen importando: un bajo costo no es suficiente.
Una barra de bajo coste no es suficiente si no se puede especificar, probar y aceptar.
Las barras de refuerzo de GFRP ya están contempladas en normas y guías reconocidas. La norma ASTM D7957/D7957M-25 abarca las barras redondas macizas de GFRP suministradas en longitudes cortadas y formas dobladas con mejora de la superficie externa para el refuerzo del hormigón. El código ACI CODE-440.11-22 establece los requisitos del código de construcción para el hormigón estructural reforzado con barras de GFRP.
El objetivo comercial correcto no es simplemente fabricar la barra más barata.
El objetivo es fabricar una barra que sea:
- competitivo en costes;
- mecánicamente consistente;
- rastreable;
- comprobable;
- preparado para cumplir con los estándares;
- aceptable para ingenieros y compradores.
Por eso la tecnología de producción es importante. Los estándares no aceptan lo "barato". Aceptan lo probado, documentado y reproducible.
Opinión del comprador: Por qué el PRFV puede competir antes de que se consideren los ahorros del ciclo de vida.
Desde la perspectiva del comprador, las barras de refuerzo de GFRP pueden resultar atractivas en el momento de la compra cuando el proveedor puede demostrar:
- precio competitivo por metro o pie;
- menor peso de transporte;
- Descarga e instalación más sencillas;
- resistencia a la corrosión;
- geometría estable del producto;
- informes de pruebas;
- trazabilidad de la producción;
- suministro fiable.
El comprador no necesita comprender cada detalle de la línea de producción. Sin embargo, la línea de producción determina si el proveedor puede ofrecerle un producto competitivo.
Tabla 18: Lo que ve el comprador frente a lo que controla la fábrica
| El comprador ve | La fábrica debe controlar |
|---|---|
| Precio por metro/pie | Producción, mano de obra, energía, resina y chatarra |
| Aspecto del producto | Bobinado de nervaduras y perfil de superficie |
| Valores de la hoja de datos | Fibra, resina, curado y control de calidad |
| El tiempo de entrega | Velocidad de producción y tiempo de actividad de la línea |
| Lotes consistentes | Estabilidad y monitorización del proceso |
| Confianza | Informes de pruebas y trazabilidad |
Por eso, la nueva generación de CT6 debe ser el tema central del artículo. Explica cómo la tecnología Composite-Tech respalda la promesa comercial dirigida al comprador.
Perspectiva del inversor: Por qué la elección del equipo determina el margen de beneficio
Dos fábricas pueden comprar la misma fibra de vidrio y resina, pero obtener beneficios muy diferentes.
La diferencia radica en el equipo.
Tabla 19: Factores determinantes del margen de beneficio en una fábrica de barras de refuerzo de PRFV
| Factor determinante del margen | Línea de producción débil | Lógica de nueva generación CT6 |
|---|---|---|
| Producción por turno | Más bajo | Mayor salida multibarra |
| Mano de obra por metro | Más alto | Uno o como máximo dos operadores |
| Energía por metro | Más alto | Bajo consumo de kWh por metro a alta potencia. |
| Residuos de resina | Más alto | Impregnación y prensado controlados |
| Chatarra | Más alto | Control de procesos y monitorización asistida por IA |
| consistencia del producto | Más bajo | Costilla, curado y enfriamiento repetibles |
| Aceptación del mercado | Más difícil | Más fácil con una producción y documentación estables. |
| Rentabilidad | Más bajo e inestable | Más fuerte cuando se alcanza un volumen de ventas |
Este es el mensaje principal para los inversores:
El negocio de las barras de refuerzo de PRFV (plástico reforzado con fibra de vidrio) resulta atractivo cuando la fábrica posee la tecnología de producción adecuada.
Un productor no solo debe preguntar: "¿Cuánto cuesta la línea?"“
Un productor debería preguntar:
“¿Qué coste por metro vendible me permitirá alcanzar esta línea?”
Limitaciones de la ingeniería responsable
Un artículo creíble no debería afirmar que el PRFV es perfecto para todas las aplicaciones.
El GFRP es un material de ingeniería con requisitos de diseño específicos.
| Asunto | Posición correcta |
|---|---|
| Módulo de elasticidad inferior al del acero | Comprobar el ancho y la deflexión de la grieta. |
| No hay meseta de cesión | Utilice disposiciones de diseño específicas para FRP. |
| Comportamiento de enlace diferente | Utilice datos de superficie y unión específicos del producto. |
| Desviación de campo | Utilice elementos doblados fabricados en fábrica. |
| Fuego / temperatura | Consulte las disposiciones del código aplicable. |
| Variación del producto | Se requieren hojas de datos e informes de prueba. |
| Sustitución | No sustituya el acero únicamente por el diámetro. |
Esta honestidad no debilita el argumento comercial. Lo fortalece.
La cuestión no es que el PRFV deba sustituir al acero en todas partes. La cuestión es que el PRFV puede ser una opción comercialmente viable cuando se produce de forma eficiente y se utiliza en las aplicaciones adecuadas.
Preguntas frecuentes: Costo inicial de las barras de refuerzo de GFRP y economía de producción de CT6
¿Las barras de refuerzo de PRFV son siempre más caras que las de acero en el momento de la compra?
No. El GFRP puede ser más caro, de precio similar o más barato dependiendo de la eficiencia de producción, los precios de las materias primas, los precios locales del acero, el costo de la mano de obra, el costo de la energía, la logística y los requisitos del proyecto.
¿Por qué muchos compradores piensan que el PRFV es caro?
A menudo comparan el PRFV y el acero por toneladas. Esto es engañoso, ya que el PRFV es mucho más ligero. La comparación correcta se realiza por metro, pie o paquete completo del proyecto.
¿Puede el PRFV ser más barato antes de considerar los ahorros del ciclo de vida?
Sí. Si se produce localmente con equipos automatizados eficientes, el PRFV puede ser competitivo en la etapa de compra inicial, especialmente cuando se calcula por metro o pie en lugar de por tonelada.
¿Qué hace que la nueva generación del CT6 sea diferente?
La CT6 de nueva generación es una línea de alto rendimiento diseñada para producir hasta seis barras simultáneamente, con una productividad indicada de hasta 36 m/min para barras de refuerzo de 10 mm, uno o un máximo de dos operarios y un consumo de energía operativa después del calentamiento de 18 a 20 kW.
¿Por qué es importante la producción a seis compases?
Porque producir varias barras simultáneamente aumenta los metros por hora y reduce la mano de obra, la energía y los gastos generales por metro.
¿Cuántos operarios se necesitan para la nueva generación de CT6?
El manual de la nueva generación del CT6 indica que la máquina es controlada completamente por uno o un máximo de dos operarios.
¿Por qué es importante el control de la resina?
La resina representa un costo importante. El exceso de resina incrementa el costo y puede afectar el equilibrio del composite. CT6 utiliza impregnación por cavitación ultrasónica y compresión neumática para mejorar la humectación de la fibra y evitar el uso excesivo de resina.
¿Por qué es importante el amplificador de infrarrojos?
El potenciador infrarrojo activa la polimerización rápidamente. El manual CT6 indica que el calentamiento infrarrojo de onda corta inicia la polimerización desde el interior de la varilla, evitando que la capa superior se queme y previniendo hasta una pérdida de resistencia de 20%.
¿Por qué es importante la refrigeración en dos etapas?
El sistema de refrigeración en dos etapas, mediante aire y agua, ayuda a evitar el choque térmico, los daños en la superficie y el agrietamiento después del curado.
¿Qué hace la monitorización de calidad asistida por IA?
El dispositivo de tracción CT6 incluye sensores ópticos conectados a un agente de IA para supervisar la calidad de las barras y alertar al operario si es necesario. Esto contribuye a la estabilidad del proceso durante la producción.
¿Un menor coste de producción implica una menor calidad?
No. La mejor manera de reducir costos es mediante el control de procesos, no escatimando en gastos. Un equipo deficiente puede parecer barato, pero puede aumentar el desperdicio de resina, los desechos, los lotes defectuosos y las reclamaciones de los clientes.
¿Qué preguntas debería hacerse el propietario de una fábrica antes de comprar una línea de producción de PRFV?
Las preguntas clave son: producción por turno, número de operarios, kWh por metro, control de la resina, tasa de desperdicio, repetibilidad del perfil de la superficie, nivel de automatización, control de calidad y capacidad para respaldar una producción que cumpla con los estándares.
Conclusión
La idea de que las barras de refuerzo de PRFV son siempre más caras que las de acero en la etapa de compra inicial está desactualizada.
Ese mito proviene de una producción ineficiente, comparaciones basadas en toneladas, cadenas de suministro importadas y supuestos de fabricación obsoletos.
La nueva generación del CT6 cambia la ecuación de costes.
Con hasta seis barras producidas simultáneamente, productividad indicada hasta 36 m/min para barras de refuerzo de 10 mm, operación por uno o como máximo dos operadores, consumo de energía de funcionamiento después del calentamiento de 18–20 kW, Mediante impregnación por cavitación ultrasónica, control neumático de resina, polimerización por infrarrojos de onda corta, enfriamiento en dos etapas, corte/enrollado automático y monitoreo de calidad asistido por IA, se pueden producir barras de refuerzo de GFRP con una estructura de costo por metro mucho más sólida.
La ventaja del ciclo de vida del GFRP sigue siendo importante. No se oxida, lo cual es una gran ventaja en entornos con cloruros, ambientes marinos, aguas residuales, estacionamientos y sales descongelantes.
Pero el PRFV no tiene por qué depender únicamente del ahorro en mantenimiento futuro.
Cuando se produce en una línea automatizada de última generación, puede competir desde la primera factura.
La clave está en la tecnología de producción.
Una línea de producción profesional de PRFV no se limita a fabricar barras de refuerzo. Fabrica bajo costo por metro, repetibilidad, confianza en la calidad y margen de beneficio.
Más información:
- Línea de producción de barras de refuerzo de FRP: Guía completa para la fabricación de barras de refuerzo de GFRP
- Cómo elegir una línea de producción de barras de refuerzo de PRFV: 20 preguntas técnicas antes de comprar equipos.
- Módulo de elasticidad frente a resistencia a la tracción de las barras de refuerzo de GFRP: por qué la resistencia no es sinónimo de rigidez.
- Línea de producción profesional de barras de refuerzo de FRP
- Documentación técnica de Composite-Tech