Бърз отговор: Може ли GFRP армировката да бъде по-евтина от стоманата при покупка?
Да, арматурата от GFRP може да бъде по-евтина от стоманата на етапа на покупка, когато се произвежда на високопроизводителна автоматизирана производствена линия, продава се на метри или футове и се произвежда с контролиран разход на смола, нисък вложен труд, ниски разходи за енергия на метър и стабилно качество на продукта.
Общото схващане, че арматурата от GFRP винаги е по-скъпа при първоначалната покупка и става привлекателна едва по-късно чрез спестявания през жизнения цикъл, вече не е вярно. Това може да е вярно за нискоефективно производство, скъп внос, остаряло оборудване или лош контрол на суровините. Но съвременната технология за производство на GFRP може да промени първоначалната структура на разходите.
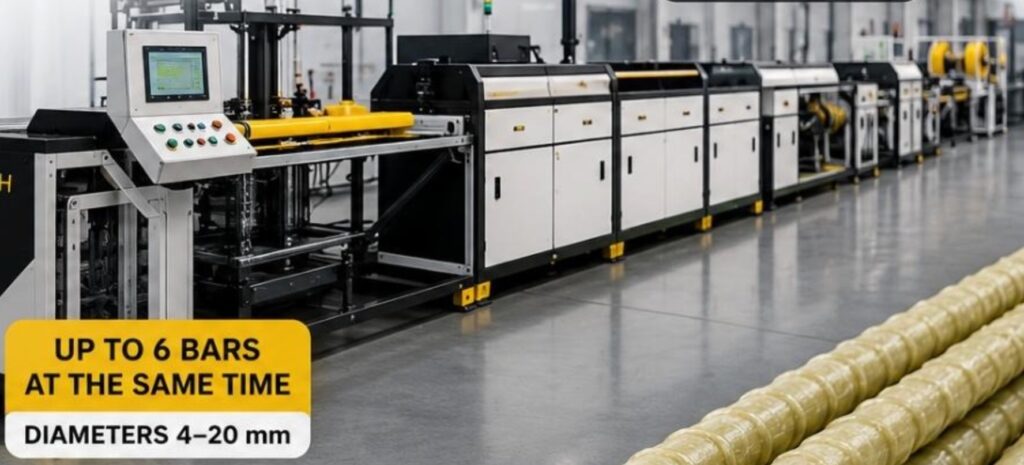
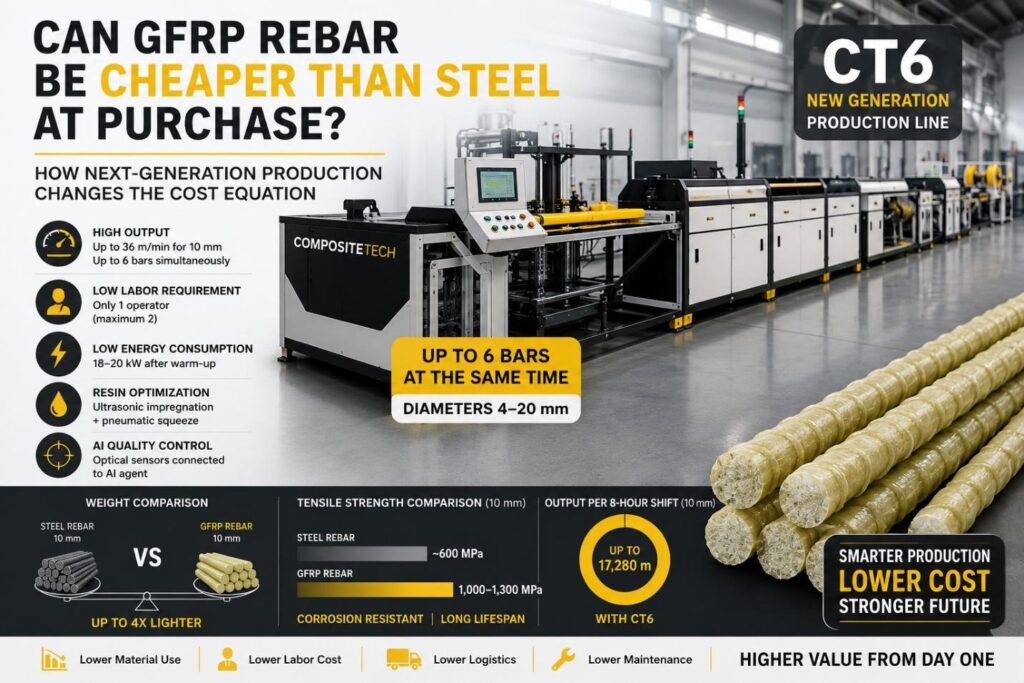
Композитни технологии CT6 ново поколение Линията е проектирана да произвежда до 6 GFRP пръта едновременно в диаметри от 4 мм до 20 мм. Според ръководството за монтаж и експлоатация на CT6 от ново поколение, препоръчителната производителност достига до 48 м/мин за 4 мм, 42 м/мин за 6 мм, 39,6 м/мин за 8 мми 36 м/мин за 10 мм армировка. В същия документ се посочва, че машината е изцяло контролирана от един или максимум двама оператори, докато консумацията на енергия след достигане на работна температура намалява до 18–20 kW.
Това означава, че истинският въпрос не е просто:
“GFRP по-евтин ли е от стоманата?”
По-добрият въпрос е:
“Дали арматурата от GFRP, произведена на оборудване, е достатъчно ефективна, за да бъде конкурентна по цена още от първата поръчка?”
Ключови изводи
- GFRP арматурата често погрешно се описва като скъпа, защото купувачите я сравняват по тон, вместо по метър или фут.
- Първоначалната покупна цена зависи силно от ефективността на производството.
- Новото поколение CT6 променя съотношението между производствените разходи и разходите чрез висока производителност, автоматизация, контрол на смолата и ниски изисквания за оператор.
- Линията може да произвежда до 6 такта едновременно и е проектиран за диаметри от 4 мм до 20 мм.
- За арматура с дебелина 10 мм, новото поколение CT6 показва производителност до 36 м/мин, или до 2160 м/час при посочените условия.
- С консумация на енергия след загряване от 18–20 kW, работната енергия на метър може да бъде много ниска, когато линията произвежда с висока мощност.
- Патентованата система за ултразвуково кавитационно импрегниране и пневматичната скоба са проектирани да подобрят проникването на смолата и да избегнат прекомерната ѝ употреба.
- Късовълновият инфрачервен усилвател започва полимеризацията от вътрешността на пръта и е описан като предотвратяващ изгарянето на горния слой и предотвратяващ до 20% загуба на якост.
- Двустепенната охладителна система — първо въздух, после вода — е проектирана да избягва термичен шок, повърхностни повреди и напуквания.
- Оптичните сензори, свързани с AI агент, поддържат постоянно наблюдение на качеството и предупреждения за оператора.
- GFRP не е нужно да печели само чрез разходите за жизнения цикъл. С ефективно производство, той може да се конкурира и на началния етап на покупка.
Митът: “GFRP арматурата винаги е по-скъпа от стоманата”
Много изпълнители, дистрибутори и инженери все още повтарят един опростен аргумент:
“Арматурата от GFRP струва повече при покупка, но спестява пари по-късно, защото не ръждясва.”
Това твърдение е непълно.
Предимството на жизнения цикъл на GFRP е реално. Той е особено силен в мостови настилки, крайбрежни конструкции, паркинги, пречиствателни станции за отпадъчни води, дренажни конструкции, морски съоръжения и среди със соли за размразяване. В тези приложения, устойчивостта на корозия може да намали риска от дългосрочен ремонт.
Но не е правилно да се предполага, че GFRP винаги трябва да губи на етапа на покупка.
Първоначалната покупна цена зависи от това как е произведена арматурната стомана.
Лошо проектирана производствена линия може да направи GFRP скъп. Модерна автоматизирана линия може да направи GFRP конкурентоспособен, като намали цената на метър чрез:
- висок линеен изход;
- множество пръти, произведени едновременно;
- нисък труд на метър;
- ниска енергия на метър;
- контролирана консумация на смола;
- намален скрап;
- стабилна геометрия на ребрата;
- автоматизирано рязане и навиване;
- Мониторинг на качеството с помощта на изкуствен интелект;
- повтаряемо производство.
Въпросът е прост:
GFRP арматурата не е автоматично скъпа. Неефективното производство на GFRP е скъпо.
Защо цената на тон създава грешно сравнение
Стоманената арматурна стомана обикновено се купува по тегло. В Европа стоманата обикновено се сравнява с килограм или метричен тон. В Съединените щати тя обикновено се сравнява с паунд или къс тон.
Тази логика работи за стоманата, защото стоманата е плътна и се търгува като масова стока.
GFRP арматурата е различна. Тя е много по-лека от стоманата. Един тон GFRP съдържа много повече линейни метри или футове от един тон стомана.
Така че сравняването на стомана и GFRP по тонове създава невярна картина.
Правилното сравнение е:
| Грешно сравнение | Правилно сравнение |
|---|---|
| Цена на стоманата на тон спрямо цена на GFRP на тон | Пакет за стоманен проект срещу пакет за GFRP проект |
| кг материал | метра арматура |
| фунт материал | фута армировка |
| маса на суровината | стойност на инсталираната армировка |
| само покупка | покупка + логистика + монтаж + поддръжка |
| материална стока | инженерна система за армиране |
GFRP трябва да се сравни по:
- цена на метър;
- цена на фут;
- цялостен пакет от проекти;
- кг/м или фунт/фут;
- сила на опън;
- логистика;
- монтаж;
- излагане на корозия;
- разходите за жизнения цикъл.
Но тази статия се фокусира върху един конкретен въпрос:
Може ли ефективното производство да направи GFRP конкурентоспособен, преди дори да се отчетат спестяванията от жизнения цикъл?
Отговорът е „да“.
Какво всъщност определя производствените разходи за GFRP арматура?
Производствената цена на арматурното желязо от GFRP не се контролира от едно число. Тя се контролира от цялата производствена система.
Таблица 1: Основни фактори, влияещи върху разходите при производството на GFRP арматура
| Двигател на разходите | Защо е важно | CT6 Предимство на новото поколение |
|---|---|---|
| Скорост на производство | По-високите метри на час намаляват режийните разходи на метър | До 36 м/мин за 10 мм; до 48 м/мин за 4 мм |
| Брой решетки | Повече едновременни ленти увеличават производителността | До 6 черта едновременно |
| Труд | По-малко оператори намаляват разходите за заплати на електромер | Един или максимум двама оператори |
| Енергия | По-ниските kWh на електромер подобряват разходите | 18–20 kW след достигане на работна температура |
| Употреба на смола | Смолата е основен компонент на разходите | Ултразвуковата импрегнация + пневматичното изстискване намаляват прекомерната употреба |
| Импрегниране на влакна | Лошото омокряне намалява качеството и увеличава брака | Ровинг нагревател + ултразвукова кавитация подобряват импрегнирането |
| Геометрия на ребрата | Профилът на повърхността влияе върху сцеплението и приемането | Точна стъпка на навиване и контролирана сила на навиване |
| Полимеризация | Качеството на втвърдяване влияе върху здравината и повторяемостта | Късовълнов инфрачервен усилвател + фурни |
| Охлаждане | Термичният шок може да създаде дефекти | Двустепенно въздушно + водно охлаждане |
| Мониторинг на качеството | Бракуването и дефектите унищожават маржа | Оптични сензори, свързани с AI агент |
| Рязане / навиване | Ръчната обработка добавя труд и променливост | Режещо устройство и две автоматични навиващи машини |
Фабрика, която контролира тези променливи, може да произвежда GFRP арматура на много различно ниво на разходите от фабрика, използваща основно или остаряло оборудване.
CT6 Ново поколение: Производствената платформа зад по-ниските разходи за метър
Линията CT6 от ново поколение не е просто по-голяма версия на основна машина за арматурно желязо. Тя е проектирана като високопроизводителна индустриална производствена система.
Според ръководството за ново поколение на CT6, линията включва:
| Модул | Количество | Функция |
|---|---|---|
| Кошница | 4 бр. | Монтиране на калерчето за ровинг и предварително зареждане на конеца |
| Ровинг нагревател | 1 бр. | Изравняване, сушене и подготовка на влакната за импрегниране |
| Модул за импрегниране | 1 бр. | Импрегниране със смола и пресоване |
| Навиваща машина за ребра | 1 бр. | Периодично формиране на повърхностен профил |
| Инфрачервен усилвател | 1 бр. | Бързо активиране на полимеризацията на смолата |
| Пещ / фурна | 5 бр. | Втвърдяване и формиране на готовата армировка |
| Охлаждащ модул | 1 бр. | Двустепенно охлаждане |
| Устройство за издърпване | 1 бр. | Скорост на издърпване и контрол на процеса |
| Устройство за рязане | 1 бр. | Рязане до определена дължина |
| Автоматична навиваща машина | 2 бр. | Навиване на готова армировка |
| Усуквач на нишки | 1 бр. | Подготовка на резбата за навиване на ребра |
Тази модулна структура е важна, защото всеки разходен фактор се контролира от специфичен технически модул. Линията не само произвежда измервателни уреди. Тя контролира причините, поради които един измервателен уред става печеливш или непечеливш.
CT6 Производителност: Защо многобаровото производство променя икономиката
Най-голямото предимство по отношение на разходите на CT6 от ново поколение е производителността.
Линията е проектирана да произвежда множество пръти едновременно. За по-малки и средни диаметри това създава много висока линейна производителност на смяна.
Таблица 2: Препоръчителни производствени скорости за CT6 от ново поколение
| Номинален диаметър | Брой барове | Скорост на протягане, до | Обща производителност, до |
|---|---|---|---|
| 4 мм | 6 бара | 8 м/мин | 48 м/мин |
| 6 мм | 6 бара | 7 м/мин | 42 м/мин |
| 8 мм | 6 бара | 6,6 м/мин | 39,6 м/мин |
| 10 мм | 6 бара | 6 м/мин | 36 м/мин |
| 12 мм | 4 бара | 4 м/мин | 16 м/мин |
| 14 мм | 3 черта | 3,5 м/мин | 10,5 м/мин |
| 16 мм | 2 бара | 3 м/мин | 6 м/мин |
| 18 мм | 1 такт | 2,5 м/мин | 2,5 м/мин |
| 20 мм | 1 такт | 2 м/мин | 2 м/мин |
В ръководството е посочено, че тези скорости са ориентировъчни и зависят от характеристиките на полимеризация на смолата и параметрите на околната среда.
Таблица 3: Производителност на CT6 на час и на 8-часова смяна
| Диаметър | Производителност | Производителност на час | Производителност на 8-часова смяна |
|---|---|---|---|
| 4 мм | 48 м/мин | 2880 м/ч | 23 040 м |
| 6 мм | 42 м/мин | 2520 м/ч | 20 160 м |
| 8 мм | 39,6 м/мин | 2 376 м/ч | 19 008 м |
| 10 мм | 36 м/мин | 2160 м/ч | 17 280 м |
| 12 мм | 16 м/мин | 960 м/ч | 7 680 м |
| 14 мм | 10,5 м/мин | 630 м/ч | 5 040 м |
| 16 мм | 6 м/мин | 360 м/ч | 2880 м |
| 18 мм | 2,5 м/мин | 150 м/ч | 1200 м |
| 20 мм | 2 м/мин | 120 м/ч | 960 м |
Това е аргументът за цената, който много купувачи не виждат.
Производителят не се конкурира със стоманата само като казва, че “GFRP не ръждясва”. Производителят се конкурира, като произвежда много продаваеми метри на смяна с ниско потребление на труд, ниска енергия и контролирано използване на материали.
Цена на труда: Един или максимум двама оператори променят цената
Цената на труда е един от най-важните фактори за разходите в производството.
Но цената на труда не трябва да се изчислява само като заплата. Тя трябва да се изчислява като:
цена на труд за продаваем метър.
В ръководството за CT6 от ново поколение се посочва, че машината е изцяло контролирана от един или максимум двама оператори.
За арматура с дебелина 10 мм, посочената производителност на CT6 е до 36 м/мин, равно на 17 280 м на 8-часова смяна.
Таблица 4: Пример за производителност на труда за 10 мм GFRP арматура
| Оператори | CT6 Изход за 8-часова смяна | Изход на оператор |
|---|---|---|
| 1 оператор | 17 280 м | 17 280 м/операторска смяна |
| 2 оператора | 17 280 м | 8 640 м/операторска смяна |
Сега сравнете това с линия с ниска степен на автоматизация, изискваща трима, четирима или петима души с по-ниска производителност. Дори ако заплатите са умерени, цената на труда на метър става много по-висока.
Таблица 5: Илюстративна цена на труд на метър
| Разходи за труд на смяна | 1 Оператор | 2 оператора |
|---|---|---|
| $100/операторска смяна | ~$0.0058/м | ~$0.0116/м |
| $150/операторска смяна | ~$0.0087/м | ~$0.0174/м |
| $200/операторска смяна | ~$0.0116/м | ~$0.0231/м |
Това е илюстративно изчисление, базирано на 17 280 м на 8-часова смяна. Действителните разходи за труд зависят от държавата, нивото на заплащане, продължителността на смената, времето на престой и действителната скорост на производство.
Заключението е ясно:
Автоматизацията не само намалява труда. Тя превръща труда в по-малка част от крайната цена на арматурата.
Разходи за енергия: CT6 осигуряват много ниски kWh на електромер
Купувачите често питат за общата инсталирана мощност, но по-добрият икономически показател е:
kWh на продаваем електромер.
В ръководството за ново поколение на CT6 е посочено, че консумацията на енергия по време на загряване е 35–40 kW, а след достигане на работна температура консумацията намалява до 18–20 kW.
При висока мощност това означава, че работната енергия на метър може да бъде много ниска.
Таблица 6: Работна енергия на CT6 на електромер
Тази таблица използва 20 кВт като консервативна стойност на експлоатационния разход след загряване.
| Диаметър | Производителност | Производителност на час | Енергия на метър при 20 kW |
|---|---|---|---|
| 4 мм | 48 м/мин | 2880 м/ч | 0,0069 kWh/m² |
| 6 мм | 42 м/мин | 2520 м/ч | 0,0079 kWh/m² |
| 8 мм | 39,6 м/мин | 2 376 м/ч | 0,0084 kWh/m² |
| 10 мм | 36 м/мин | 2160 м/ч | 0,0093 kWh/m² |
| 12 мм | 16 м/мин | 960 м/ч | 0,0208 kWh/m² |
| 14 мм | 10,5 м/мин | 630 м/ч | 0,0317 kWh/m² |
| 16 мм | 6 м/мин | 360 м/ч | 0,0556 kWh/m² |
| 18 мм | 2,5 м/мин | 150 м/ч | 0,1333 kWh/m² |
| 20 мм | 2 м/мин | 120 м/ч | 0,1667 kWh/m² |
Таблица 7: Приблизителни разходи за енергия на метър за арматурно желязо 10 мм
| Цена на електроенергията | Енергия на метър | Приблизителни разходи за енергия |
|---|---|---|
| $0.10/kWh | 0,0093 kWh/m² | ~$0.0009/м |
| $0.12/kWh | 0,0093 kWh/m² | ~$0.0011/м |
| 0,20 евро/кВтч | 0,0093 kWh/m² | ~€0.0019/м |
| 0,30 евро/кВтч | 0,0093 kWh/m² | ~€0.0028/м |
Това изчисление изключва загряването и използва публикуваната оперативна консумация и посочената производителност. Реалните разходи за енергия зависят от системата от смоли, околната температура, работния график, времето на престой и действителната скорост на линията.
Но икономическото послание е силно:
При нива на производство CT6, цената на енергията не е основната пречка за конкурентоспособността на GFRP арматурата.
Цена на суровините: Влакната и смолата все още са от значение
GFRP прътът е съставен главно от непрекъснати стъклени влакна и полимерна смола. Суровините обикновено са най-големият директен разход.
Структурата на разходите зависи от:
- цена на стъклени влакна или базалтови влакна;
- вид и цена на смолата;
- съотношение влакна/смола;
- добавки;
- навиваща се нишка;
- опаковка;
- процент на брак;
- обем на поръчките.
В типична арматурна решетка от GFRP, стъклените влакна поемат по-голямата част от надлъжното опънно натоварване, докато полимерната матрица пренася натоварването между влакната и ги защитава. В литературата за проектиране на FRP също така се подчертава, че видът и количеството влакна, смола, скоростта на втвърдяване, производственият процес и контролът на качеството влияят върху свойствата на FRP решетките.
Пазарите на суровини са циклични. Lucintel съобщи, че през второто тримесечие на 2024 г. спрямо второто тримесечие на 2023 г. цените на стъклените влакна са намалели с 8.9%, въглеродни влакна от 11.6%, и епоксидна смола от 18.0%. По-късни данни на Lucintel за четвъртото тримесечие на 2024 г. спрямо четвъртото тримесечие на 2023 г. показаха покачване на цените на някои композитни материали, включително стъклени влакна и UPR, докато епоксидната смола намаля.
Така че правилното заключение не е “суровините винаги стават по-евтини”. Правилното заключение е:
С развитието на пазара на композитни материали и навлизането на повече доставчици във веригата за доставки, производителите на FRP получават повече възможности за снабдяване, но рентабилността все още зависи от доброто закупуване и ефикасното преобразуване на суровините.
Тук е важно да се използва технологията за производство на CT6.
Контрол на смолата: Директен двигател на маржа
Смолата е по-скъпа от стъклените влакна в много производствени сценарии. Излишната смола увеличава разходите и може да намали производителността, ако прътът стане богат на смола, вместо ефективен по отношение на влакната.
Импрегнационният модул CT6 от ново поколение е предназначен за импрегниране със смола и пресоване на ровинг нишки, като същевременно запазва свойствата на полимерното свързващо вещество, като течливост, скорост на втвърдяване и температура. В ръководството се посочва, че най-новата система за пресоване намалява разхода на полимер. В него е описан и патентован метод за импрегниране с ултразвукова кавитация, който позволява на смолата да проникне между всяко влакно, докато пневматична скоба изстисква останалата смола, за да се избегне прекомерна употреба на смола.
Това не е малък детайл. Това е фактор, който директно влияе на маржа.
Таблица 8: Защо контролът на смолата влияе върху разходите
| Състояние на процеса | Бизнес резултат |
|---|---|
| Твърде много смола | По-високи директни разходи за метър |
| Твърде малко смола | Сухи влакна, слабо пренасяне на товара и бракуван продукт |
| Лошо импрегниране | Кухини, по-ниска издръжливост и непостоянни свойства на опън |
| Добро импрегниране + пресоване | По-добро омокряне на влакната и контролирано съдържание на смола |
| Пневматично изстискване | По-малко прекомерна употреба на смола |
| Ултразвукова кавитация | По-добро проникване между влакната |
Евтина машина, която хаби смола, може да стане скъпа при милиони метри.
Професионалната машина контролира смолата, защото контролът върху смолата е контрол върху печалбата.
Ровинг нагревател: По-добра подготовка на влакната преди импрегниране
Ръководството за CT6 от ново поколение описва нагревателя за ровинг като система, предназначена за изравняване и сушене на нишки от ровинг чрез равномерното им разпределение и затопляне, като същевременно осигурява оптимални условия на влажност за пълно импрегниране с полимерно свързващо вещество. В документа се посочва също, че той значително подобрява импрегнирането на влакната, въз основа на независими лабораторни тестове в Румъния.
Това е важно, защото качеството на импрегнирането започва преди ваната със смолата.
Ако влакното пристигне неравномерно, мокро, кръстосано или нестабилно, смолата не може да проникне напълно в снопа по контролиран начин.
Таблица 9: Защо подготовката на фибрите е важна
| Проблем | Ефект от цена/качество |
|---|---|
| Лошо разпределение на влакната | Неравномерен диаметър и слаби места |
| Излишна влага | Проблеми с лошото свързване и втвърдяване на смолата |
| Кръстосани нишки | Нестабилност и дефекти в производството |
| Нестабилно напрежение | Вариация на диаметъра и по-ниска повторяемост |
| Слабо омокряне | По-ниска механична увереност |
Високопроизводителната линия не само трябва да работи бързо. Тя трябва да подготви правилно влакното, преди да започне да работи бързо.
Навиване на ребра: Геометрията на повърхността влияе както върху продажбите, така и върху доверието в инженерството
Арматурата от GFRP не се свързва с бетона като стоманата, просто защото има кръгла форма. Профилът на повърхността е от значение.
Навиващата машина за ребра CT6 от ново поколение е проектирана за навиване на периодичен профил на ребра с точна стъпка на навиване за всеки размер на армировката. В ръководството е посочено, че ъгълът и точният коефициент на сила на навиване осигуряват строго цилиндрична форма на арматурното желязо и спомагат за отстраняването на въздуха от импрегнирания армировъчен прът.
За търговските продажби качеството на ребрата е от решаващо значение, защото инженерите и купувачите обръщат внимание на:
- профил на повърхността;
- поведение на облигациите;
- продължителност на разработката;
- поведение на снаждането на припокриване;
- консистенция на диаметъра;
- повторяемост на партидата.
Таблица 10: Геометрията на ребрата като търговско предимство
| Качество на навиване на ребра | Търговски последици |
|---|---|
| Неравномерна стъпка на ребрата | По-ниска инженерна увереност |
| Слаба адхезия на ребрата | Риск от сцепление и дълготрайност на повърхността |
| Лоша цилиндрична форма | Неопределеност на диаметъра и площта |
| Въздух, задържан в бара | Риск от вътрешен дефект |
| Повтаряема геометрия на ребрата | По-добра увереност в спецификациите |
| Точна стъпка на навиване | По-постоянен външен вид на продукта и поведение на свързването |
Професионалният повърхностен профил продава материала, защото кара продукта да изглежда и да се държи като инженерно подсилена армировка, а не като евтина имитация.
Инфрачервен усилвател: По-бърза полимеризация и защита на здравината
Втвърдяването е един от най-важните етапи в производството на GFRP арматурни пръти. Ако втвърдяването е нестабилно, крайният продукт може да страда от лоша структура на смолата, слаба повърхност, вътрешни напрежения или непостоянно механично поведение.
Линията CT6 от ново поколение включва инфрачервен усилвател. В ръководството се посочва, че инфрачервеният усилвател бързо активира полимеризацията на смолата и че късовълновите инфрачервени нагреватели позволяват активната полимеризация да започне от вътрешността на пръта. Също така се посочва, че това предотвратява изгарянето на горния слой и предотвратява загубата на до 20% сила.
Това е силен аргумент, свързан с цената и качеството.
Таблица 11: Защо IR усилвателят е важен
| Без контролирана полимеризация | С логика на IR усилвателя |
|---|---|
| Риск от прегряване на повърхността | Полимеризацията започва вътре в пръчката |
| Риск от изгаряне на горния слой | По-контролирано термично активиране |
| Възможна загуба на сила | Ръчното задаване предотвратява загуба на якост до 20% |
| По-бавно / по-малко стабилно втвърдяване | По-бързо активиране на полимеризацията на смолата |
| По-голяма променливост на качеството | По-повторяеми производствени условия |
За производителя, предотвратяването на загуба на якост не е само техническа полза. То защитава способността за продажба на продукта на сериозни пазари.
Двустепенно охлаждане: Предотвратяване на термичен шок и напукване на повърхността
След втвърдяване, прътът излиза от зона с висока температура. Ако се охлади твърде силно, термичният шок може да повреди продукта.
Охлаждащият модул CT6 от ново поколение е реализиран в две части: въздушно охлаждане и водно охлаждане. В ръководството е посочено, че това двустепенно охлаждане — първо въздух, след това вода — предотвратява термичен шок, повърхностни повреди и напуквания.
Таблица 12: Метод на охлаждане и качество на продукта
| Подход за охлаждане | Риск |
|---|---|
| Директно агресивно водно охлаждане | Thermal shock, surface damage, microcracking risk |
| Slow uncontrolled cooling | Lower throughput and process instability |
| Двустепенно въздушно + водно охлаждане | Controlled cooling, lower thermal shock risk |
This is especially important for industrial production because surface defects and cracking can create rejected batches, customer claims and failed testing.
AI-Assisted Quality Monitoring: The New Layer in GFRP Production
The CT6 new generation pulling device includes optical sensors connected to an AI agent. The manual states that these sensors are used to determine the constant quality of the bars and, if necessary, alert the operator.
This is a major positioning point.
The future of GFRP manufacturing is not only mechanical speed. It is:
production line + process data + quality monitoring + traceability.
Table 13: What AI-Assisted Monitoring Can Support
| Процесна променлива | Защо е важно |
|---|---|
| Bar continuity | Detects visible process problems |
| Surface consistency | Helps identify quality deviations |
| Pulling stability | Affects diameter and curing time |
| Production continuity | Helps operators react earlier |
| Operator alerts | Reduces dependence on constant manual observation |
| Quality history | Supports batch confidence and process improvement |
AI-assisted monitoring does not replace ASTM testing, third-party laboratory reports or engineering approval. But it can help stabilize production and reduce the probability that defects continue unnoticed during long production runs.
For manufacturers, this is important because margin is lost not only through raw material cost. Margin is lost through defects, downtime and rejected meters.
HMI and Automation: Why CT6 Is Not a Manual Production System
The CT6 control system includes HMI-based operating controls. The manual describes the HMI main window as showing the status of the rebar manufacturing process, including pull speed, winding speed, length and total produced length. It also includes settings for length scale, pulling speed scale, winding speed scale, cut length, warning light length and winding ratio.
The winding ratio is especially important because it sets the ratio of winding speed to pulling speed and therefore controls the pitch between ribs.
Table 14: CT6 HMI Functions and Cost Impact
| HMI Function | Production Meaning | Въздействие върху разходите |
|---|---|---|
| Pull speed | Controls production speed | Output per hour |
| Winding speed | Controls rib formation | Surface repeatability |
| Length counter | Tracks produced length | Order accuracy |
| Total counter | Tracks total output | Production planning |
| Cut length setting | Automates cutting | Lower manual labor |
| Winding ratio | Controls rib pitch | Bond and surface consistency |
| Speed scaling | Calibrates displayed vs actual speed | Process accuracy |
This matters because automation reduces operator dependence and improves repeatability. Repeatability is what makes a product commercially scalable.
Cutting and Automatic Coiling: Reducing Handling Cost
The CT6 new generation includes a cutting device and two automatic coilers. The cutting device is designed to cut fiberglass reinforcement to a specified length. The automatic coiler winds finished reinforcement into coils.
This affects cost in three ways:
- less manual handling;
- faster packaging;
- better logistics for smaller diameters supplied in coils.
Table 15: Why Automatic Cutting and Coiling Matter
| Process Step | Manual / Basic Production | CT6 Automation Logic |
|---|---|---|
| Length control | Manual measurement and cutting | HMI-controlled length and cutting |
| Coiling | Manual or inconsistent | Automatic coiling system |
| Опаковка | Higher labor load | Faster workflow |
| Order accuracy | More variation risk | Counter-based production |
| Operator burden | По-високо | Долна |
For buyers, coils are easier to transport and handle. For producers, automated coiling reduces labor and improves production flow.
CT6 Cost Logic for 10 mm GFRP Rebar
10 mm is a useful example because it is a common comparison size for many markets.
According to the CT6 new generation manual, 10 mm rebar can be produced with:
- 6 такта едновременно;
- 6 m/min broaching speed;
- 36 m/min total productivity;
- 17 280 м на 8-часова смяна;
- one or maximum two operators;
- 18–20 kW operating consumption after warm-up.
Table 16: 10 mm CT6 Production Economics Snapshot
| Метричен | Стойност |
|---|---|
| Диаметър | 10 мм |
| Брой решетки | 6 |
| Broaching speed | up to 6 m/min |
| Total productivity | up to 36 m/min |
| Output per hour | up to 2,160 m |
| Output per 8 h shift | up to 17,280 m |
| Оператори | 1–2 |
| Operating consumption after warm-up | 18–20 kW |
| Conservative energy per meter at 20 kW | ~0.0093 kWh/m |
This is why CT6 new generation changes the article’s argument.
The selling point is not only “GFRP is corrosion-resistant.”
The selling point is:
GFRP can be manufactured at industrial speed with low labor and low energy per meter, making it commercially competitive at the purchase stage.
Cheap Machines Can Destroy Margin
A low-cost production line can look attractive at purchase. But it can destroy margin during operation.
The hidden costs are:
- excess resin;
- poor impregnation;
- сухи влакна;
- unstable rib profile;
- weak surface geometry;
- excessive scrap;
- low productivity;
- more operators;
- higher kWh per meter;
- poor coiling/cutting accuracy;
- failed test reports;
- customer claims.
Table 17: Cheap Equipment vs CT6 New Generation Logic
| Фактор | Basic / Low-Efficiency Machine | CT6 New Generation |
|---|---|---|
| Output | Долна | Up to 6 bars simultaneously |
| 10 mm productivity | Often limited | Up to 36 m/min indicated |
| Оператори | More manual supervision | One or maximum two |
| Resin control | Higher overuse risk | Ultrasonic impregnation + pneumatic squeeze |
| Rib profile | Less repeatable | Точна стъпка на навиване и контролирана сила на навиване |
| Втвърдяване | Less controlled | IR booster + 5 ovens |
| Охлаждане | Thermal shock risk | Air + water two-stage cooling |
| Мониторинг на качеството | Manual observation | Optical sensors + AI agent |
| Рязане/навиване | More manual | Cutting device + automatic coilers |
| Cost per meter | Нестабилен | Designed for lower cost per sellable meter |
| Market confidence | Harder to build | Easier with repeatable production data |
In GFRP manufacturing, the machine is not only a capital investment. It is the core margin engine.
Why This Can Make GFRP Cheaper at Purchase
GFRP can be cheaper than steel at purchase when several conditions are present:
| Състояние | Защо е важно |
|---|---|
| High output per shift | Reduces fixed cost per meter |
| Low operator requirement | Reduces labor per meter |
| Low operating energy per meter | Reduces manufacturing cost |
| Controlled resin consumption | Reduces raw material cost |
| Low scrap | Increases sellable output |
| Повтаряема геометрия на ребрата | Supports engineering acceptance |
| Stable curing | Supports mechanical performance |
| Local production | Reduces import and distributor layers |
| Correct pricing unit | Meter or foot, not ton |
| Standards-ready documentation | Allows serious market entry |
CT6 new generation directly addresses many of these conditions.
That is why GFRP should not be presented only as a material that becomes economical “later.”
A producer using efficient technology can create a competitive price from the beginning.
Standards Still Matter: Low Cost Is Not Enough
A low-cost bar is not enough if it cannot be specified, tested and accepted.
GFRP rebar is already addressed by recognized standards and guidance. ASTM D7957/D7957M-25 covers solid round GFRP bars supplied in cut lengths and bent shapes with external surface enhancement for concrete reinforcement. ACI CODE-440.11-22 provides building code requirements for structural concrete reinforced with GFRP bars.
The correct commercial target is not simply to manufacture the cheapest bar.
The target is to manufacture a bar that is:
- cost-competitive;
- mechanically consistent;
- traceable;
- testable;
- standards-ready;
- acceptable to engineers and buyers.
This is why production technology matters. Standards do not accept “cheap.” They accept tested, documented and repeatable.
Buyer View: Why GFRP Can Compete Before Lifecycle Savings
From the buyer’s perspective, GFRP rebar can become attractive at purchase when the supplier can show:
- competitive price per meter or foot;
- lower transport weight;
- easier unloading and installation;
- corrosion resistance;
- stable product geometry;
- протоколи от тестове;
- production traceability;
- reliable supply.
The buyer does not need to understand every detail of the production line. But the production line determines whether the supplier can offer the buyer a competitive product.
Table 18: What the Buyer Sees vs What the Factory Controls
| Buyer Sees | Factory Must Control |
|---|---|
| Price per meter / foot | Output, labor, energy, resin and scrap |
| Product appearance | Rib winding and surface profile |
| Datasheet values | Fiber, resin, curing and quality control |
| Delivery time | Production speed and line uptime |
| Consistent batches | Process stability and monitoring |
| Trust | Test reports and traceability |
This is why CT6 new generation should be central in the article. It explains how Composite-Tech technology supports the buyer-facing commercial promise.
Investor View: Why Equipment Choice Determines Margin
Two factories can buy the same glass fiber and resin but produce very different profits.
The difference is equipment.
Table 19: Margin Drivers for a GFRP Rebar Factory
| Margin Driver | Weak Production Line | CT6 New Generation Logic |
|---|---|---|
| Output per shift | Долна | Higher multi-bar output |
| Labor per meter | По-високо | Един или максимум двама оператори |
| Energy per meter | По-високо | Low operating kWh per meter at high output |
| Resin waste | По-високо | Controlled impregnation and pressing |
| Scrap | По-високо | Process control and AI-assisted monitoring |
| Product consistency | Долна | Repeatable rib, curing and cooling |
| Пазарно приемане | Harder | Easier with stable production and documentation |
| Profitability | Lower and unstable | Stronger when sales volume is achieved |
This is the core investor message:
The GFRP rebar business becomes attractive when the factory owns the right production technology.
A producer should not only ask: “How much does the line cost?”
A producer should ask:
“What cost per sellable meter will this line allow me to achieve?”
Responsible Engineering Limitations
A credible article should not claim that GFRP is perfect for every application.
GFRP is an engineering material with specific design requirements.
| Issue | Correct Position |
|---|---|
| Lower modulus than steel | Check crack width and deflection |
| No yielding plateau | Use FRP-specific design provisions |
| Different bond behavior | Use product-specific surface and bond data |
| Field bending | Use factory-made bent elements |
| Fire / temperature | Check applicable code provisions |
| Product variation | Require datasheets and test reports |
| Substitution | Do not replace steel by diameter alone |
This honesty does not weaken the commercial argument. It strengthens it.
The point is not that GFRP should replace steel everywhere. The point is that GFRP can be a commercially rational choice when produced efficiently and used in the right applications.
FAQ: GFRP Rebar Initial Cost and CT6 Production Economics
Is GFRP rebar always more expensive than steel at purchase?
No. GFRP can be more expensive, similar in price or cheaper depending on production efficiency, raw material prices, local steel prices, labor cost, energy cost, logistics and project requirements.
Why do many buyers think GFRP is expensive?
Because they often compare GFRP and steel by ton. This is misleading because GFRP is much lighter. The correct comparison is by meter, foot or complete project package.
Can GFRP be cheaper before lifecycle savings?
Yes. If produced locally on efficient automated equipment, GFRP can compete at the initial purchase stage, especially when calculated by meter or foot rather than ton.
What makes CT6 new generation different?
CT6 new generation is a high-output line designed to produce up to six bars simultaneously, with indicated productivity up to 36 m/min for 10 mm rebar, one or maximum two operators, and operating power consumption after warm-up of 18–20 kW.
Why does six-bar production matter?
Because producing multiple bars simultaneously increases meters per hour and reduces labor, energy and overhead per meter.
How many operators are required for CT6 new generation?
The CT6 new generation manual states that the machine is fully controlled by one or a maximum of two operators.
Why is resin control important?
Resin is a major cost component. Excess resin increases cost and can harm composite balance. CT6 uses ultrasonic cavitation impregnation and pneumatic squeezing to improve fiber wet-out and avoid resin overuse.
Why does the infrared booster matter?
The infrared booster activates polymerization quickly. The CT6 manual states that short-wave infrared heating begins polymerization from inside the rod, preventing top-layer burning and preventing up to 20% strength loss.
Защо е важно двустепенното охлаждане?
Two-stage air and water cooling helps avoid thermal shock, surface damage and cracking after curing.
What does AI-assisted quality monitoring do?
The CT6 pulling device includes optical sensors connected to an AI agent to monitor bar quality and alert the operator if needed. This supports process stability during production.
Does lower production cost mean lower quality?
No. The best cost reduction comes from process control, not cutting corners. Poor equipment may look cheap but can increase resin waste, scrap, failed batches and customer claims.
What should a factory owner ask before buying a GFRP production line?
The key questions are output per shift, number of operators, kWh per meter, resin control, scrap rate, surface profile repeatability, automation level, quality monitoring and ability to support standards-ready production.
Заключение
The idea that GFRP rebar is always more expensive than steel at the initial purchase stage is outdated.
That myth comes from inefficient production, ton-based comparison, imported supply chains and older manufacturing assumptions.
CT6 new generation changes the cost equation.
With up to six bars produced simultaneously, indicated productivity up to 36 m/min for 10 mm rebar, operation by one or maximum two operators, working power consumption after warm-up of 18–20 kW, ultrasonic cavitation impregnation, pneumatic resin control, short-wave IR polymerization, two-stage cooling, automatic cutting/coiling and AI-assisted quality monitoring, GFRP rebar can be produced with a much stronger cost-per-meter structure.
GFRP’s lifecycle advantage remains important. It does not rust, which is a major benefit in chloride, marine, wastewater, parking and de-icing salt environments.
But GFRP does not need to rely only on future maintenance savings.
When produced on a next-generation automated line, it can compete from the first invoice.
The key is production technology.
A professional GFRP production line does not simply manufacture rebar. It manufactures low cost per meter, repeatability, quality confidence and business margin.
Научете повече: