إجابة سريعة: هل يمكن أن يكون حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك أرخص من الفولاذ عند الشراء؟
نعم، يمكن أن يكون حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك أرخص من الفولاذ في مرحلة الشراء عندما يتم إنتاجه على خط إنتاج آلي عالي الإنتاجية، ويباع بالمتر أو القدم، ويتم تصنيعه باستهلاك راتنج متحكم فيه، ومدخلات عمالة منخفضة، وتكلفة طاقة منخفضة لكل متر، وجودة منتج مستقرة.
لم يعد الاعتقاد السائد بأن حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) أغلى ثمناً عند الشراء الأولي، ولا يصبح جذاباً إلا لاحقاً بفضل وفورات دورة الحياة، صحيحاً. قد يصح هذا في حالات الإنتاج منخفض الكفاءة، أو الواردات باهظة الثمن، أو المعدات القديمة، أو ضعف إدارة المواد الخام. لكن تقنيات إنتاج GFRP الحديثة قادرة على تغيير هيكل التكلفة الأولية.
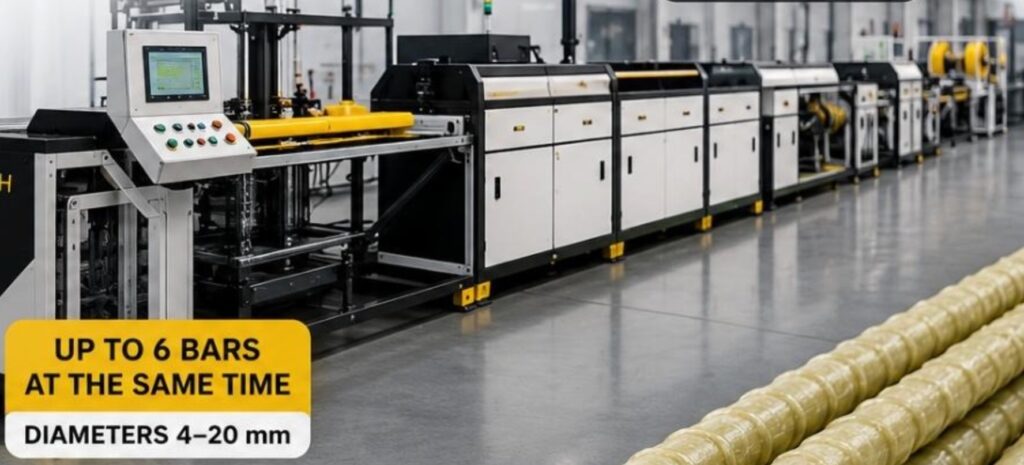
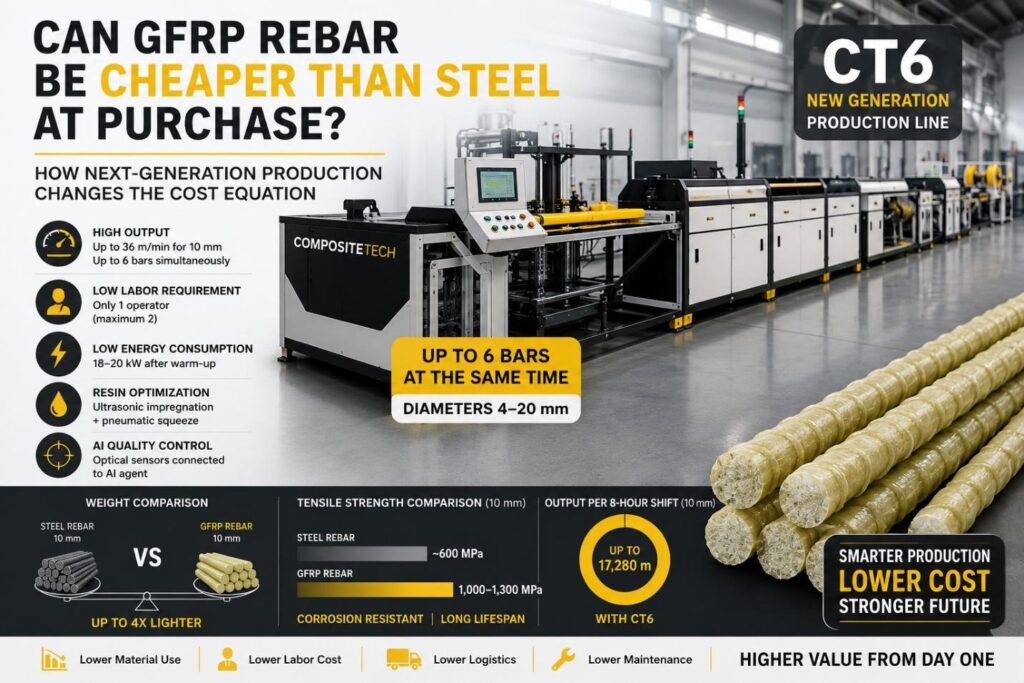
شركة كومبوزيت تيك الجيل الجديد من CT6 تم تصميم الخط لإنتاج ما يصل إلى 6 قضبان من الألياف الزجاجية المقواة بالبلاستيك في نفس الوقت بأقطار من من 4 مم إلى 20 مم. وفقًا لدليل تركيب وتشغيل الجيل الجديد من CT6، تصل الإنتاجية الموصى بها إلى 48 م/دقيقة لمدة 4 مم, 42 م/دقيقة لمدة 6 مم, 39.6 م/دقيقة لـ 8 مم، و 36 م/دقيقة لمدة 10 مم التعزيز. تنص الوثيقة نفسها على أن الآلة تخضع لسيطرة كاملة من قبل مشغل واحد أو مشغلان كحد أقصى, بينما ينخفض استهلاك الطاقة بعد الوصول إلى درجة حرارة التشغيل إلى 18-20 كيلوواط.
وهذا يعني أن السؤال الحقيقي ليس ببساطة:
“"هل الألياف الزجاجية المقواة بالبلاستيك أرخص من الفولاذ؟"”
السؤال الأفضل هو:
“"هل تم إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) على معدات ذات كفاءة كافية لجعله منافسًا من حيث السعر من أول طلب شراء؟"”
النقاط الرئيسية
- غالباً ما يوصف حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) بأنه باهظ الثمن بشكل خاطئ لأن المشترين يقارنونه بالطن بدلاً من المتر أو القدم.
- يعتمد سعر الشراء الأولي بشكل كبير على كفاءة التصنيع.
- يُغير الجيل الجديد من CT6 معادلة تكلفة الإنتاج من خلال الإنتاجية العالية والأتمتة والتحكم في الراتنج وانخفاض متطلبات المشغل.
- يمكن للخط أن ينتج ما يصل إلى ستة أشرطة في وقت واحد وهو مصمم لأقطار تتراوح من من 4 مم إلى 20 مم.
- بالنسبة لقضبان التسليح بقطر 10 مم، تصل إنتاجية الجيل الجديد من CT6 إلى 36 م/دقيقة, أو حتى 2160 متر/ساعة في ظل الشروط المحددة.
- مع استهلاك الطاقة بعد التسخين 18-20 كيلوواط, ، يمكن أن تكون الطاقة التشغيلية لكل متر منخفضة للغاية عندما يكون الخط ينتج بمعدل إنتاج عالٍ.
- تم تصميم نظام التشريب بالموجات فوق الصوتية الحاصل على براءة اختراع والمشبك الهوائي لتحسين اختراق الراتنج وتجنب الإفراط في استخدام الراتنج.
- يبدأ معزز الأشعة تحت الحمراء قصيرة الموجة عملية البلمرة من داخل القضيب، ويوصف بأنه يمنع احتراق الطبقة العلوية ويمنع ما يصل إلى فقدان القوة 20%.
- تم تصميم نظام التبريد ذو المرحلتين - الهواء أولاً، والماء ثانياً - لتجنب الصدمة الحرارية وتلف السطح والتشقق.
- تدعم أجهزة الاستشعار البصرية المتصلة بوكيل الذكاء الاصطناعي مراقبة الجودة المستمرة وتنبيهات المشغل.
- لا يقتصر تفوق الألياف الزجاجية المقواة بالبلاستيك (GFRP) على تكلفة دورة الحياة فقط، بل يمكنها المنافسة أيضاً في مرحلة الشراء الأولية بفضل كفاءة الإنتاج.
الخرافة: "قضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبلاستيك أغلى ثمناً من الفولاذ"“
لا يزال العديد من المقاولين والموزعين والمهندسين يرددون حجة مبسطة واحدة:
“"تكلف قضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبلاستيك (GFRP) أكثر عند الشراء، لكنها توفر المال لاحقًا لأنها لا تصدأ."”
هذا البيان غير مكتمل.
تُعدّ ميزة دورة حياة الألياف الزجاجية المقواة بالبوليمر (GFRP) حقيقية. فهي تتميز بقوة خاصة في أسطح الجسور، والمنشآت الساحلية، ومواقف السيارات، ومحطات معالجة مياه الصرف الصحي، وهياكل الصرف، والأعمال البحرية، وبيئات أملاح إزالة الجليد. في هذه التطبيقات، تُسهم مقاومة التآكل في تقليل مخاطر الإصلاح على المدى الطويل.
لكن ليس من الصحيح افتراض أن الألياف الزجاجية المقواة بالبلاستيك يجب أن تخسر دائمًا في مرحلة الشراء.
يعتمد سعر الشراء الأولي على طريقة تصنيع حديد التسليح.
قد يؤدي تصميم خط إنتاج رديء إلى ارتفاع تكلفة مادة GFRP. بينما يمكن لخط إنتاج آلي حديث أن يجعل GFRP منتجًا تنافسيًا من خلال خفض تكلفة المتر الواحد عبر:
- خرج خطي عالي؛;
- يتم إنتاج عدة قضبان في وقت واحد؛;
- تكلفة العمالة منخفضة لكل متر؛;
- استهلاك منخفض للطاقة لكل متر؛;
- استهلاك الراتنج المتحكم به؛;
- تقليل الخردة؛;
- هندسة ضلع مستقرة؛;
- القطع واللف الآليان؛;
- مراقبة الجودة بمساعدة الذكاء الاصطناعي؛;
- إنتاج قابل للتكرار.
النقطة بسيطة:
لا يُعدّ حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) مكلفاً بالضرورة، بل إن الإنتاج غير الفعال لهذه الألياف هو المكلف.
لماذا يؤدي سعر الطن إلى مقارنة خاطئة؟
يُشترى حديد التسليح عادةً بالوزن. في أوروبا، يُقاس الفولاذ عادةً بالكيلوغرام أو الطن المتري. أما في الولايات المتحدة، فيُقاس عادةً بالرطل أو الطن القصير.
هذا المنطق ينطبق على الفولاذ لأن الفولاذ كثيف ويتم تداوله كسلعة بكميات كبيرة.
يختلف حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP). فهو أخف وزناً بكثير من الفولاذ. يحتوي طن واحد من GFRP على أمتار أو أقدام طولية أكثر بكثير من طن واحد من الفولاذ.
لذا فإن مقارنة الفولاذ والألياف الزجاجية المقواة بالبلاستيك من حيث الوزن بالطن تخلق صورة خاطئة.
المقارنة الصحيحة هي:
| مقارنة خاطئة | المقارنة الصحيحة |
|---|---|
| سعر طن الفولاذ مقابل سعر طن الألياف الزجاجية المقواة بالبلاستيك | حزمة مشروع الصلب مقابل حزمة مشروع الألياف الزجاجية المقواة بالبلاستيك |
| كيلوغرام من المواد | أمتار من التسليح |
| رطل من المواد | أقدام من التعزيز |
| كتلة المواد الخام | قيمة التعزيزات المركبة |
| الشراء فقط | الشراء + الخدمات اللوجستية + التركيب + الصيانة |
| سلعة مادية | نظام تقوية هندسي |
ينبغي مقارنة الألياف الزجاجية المقواة بالبلاستيك (GFRP) من خلال:
- السعر للمتر الواحد؛;
- السعر للقدم الواحدة؛;
- حزمة المشروع الكاملة؛;
- كجم/م أو رطل/قدم؛;
- قوة الشد؛;
- الخدمات اللوجستية؛;
- تثبيت؛;
- التعرض للتآكل؛;
- تكلفة دورة الحياة.
لكن هذه المقالة تركز على سؤال واحد محدد:
هل يمكن للإنتاج الفعال أن يجعل الألياف الزجاجية المقواة بالبلاستيك (GFRP) قادرة على المنافسة حتى قبل احتساب وفورات دورة الحياة؟
الجواب هو نعم.
ما الذي يحدد فعلياً تكلفة إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك؟
لا يتم التحكم في تكلفة إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) برقم واحد، بل يتم التحكم فيها من خلال نظام التصنيع بأكمله.
الجدول 1: العوامل الرئيسية المؤثرة في تكلفة إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك
| محرك التكلفة | لماذا يهم ذلك | مزايا الجيل الجديد من CT6 |
|---|---|---|
| سرعة الإنتاج | زيادة عدد العدادات في الساعة تقلل من التكاليف العامة لكل عداد | تصل السرعة إلى 36 مترًا/دقيقة للقطر 10 مم؛ وتصل إلى 48 مترًا/دقيقة للقطر 4 مم |
| عدد الأشرطة | زيادة عدد الأشرطة المتزامنة تزيد من الإنتاج | ما يصل إلى 6 أشرطة في نفس الوقت |
| تَعَب | يؤدي تقليل عدد المشغلين إلى خفض تكلفة الرواتب لكل عداد | مشغل واحد أو اثنين كحد أقصى |
| طاقة | انخفاض تكلفة الكيلوواط/ساعة لكل عداد يحسن التكلفة | 18-20 كيلوواط بعد الوصول إلى درجة حرارة التشغيل |
| استخدام الراتنج | يُعد الراتنج أحد المكونات الرئيسية للتكلفة | يقلل التشريب بالموجات فوق الصوتية والضغط الهوائي من الإفراط في الاستخدام |
| تشريب الألياف | يؤدي ضعف التبلل إلى انخفاض الجودة وزيادة الهدر. | يعمل السخان المتحرك والتجويف بالموجات فوق الصوتية على تحسين عملية التشريب. |
| هندسة الضلع | يؤثر شكل السطح على الترابط والقبول | خطوة لف دقيقة وقوة لف مضبوطة |
| البلمرة | تؤثر جودة المعالجة على القوة وقابلية التكرار | معزز الأشعة تحت الحمراء قصيرة الموجة + أفران |
| تبريد | يمكن أن تؤدي الصدمة الحرارية إلى حدوث عيوب | تبريد ثنائي المراحل بالهواء والماء |
| مراقبة الجودة | الخردة والعيوب تُدمر هامش الربح | مستشعرات بصرية متصلة بوكيل ذكاء اصطناعي |
| القطع / اللف | تُضيف المناولة اليدوية المزيد من الجهد والتفاوت. | جهاز قطع وجهازان لف آليان |
يمكن للمصنع الذي يتحكم في هذه المتغيرات أن ينتج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك بتكلفة مختلفة تمامًا عن المصنع الذي يستخدم معدات أساسية أو قديمة.
الجيل الجديد من CT6: منصة الإنتاج وراء انخفاض تكلفة المتر
إن خط إنتاج الجيل الجديد CT6 ليس مجرد نسخة أكبر من آلة حديد التسليح الأساسية، بل هو مصمم كنظام إنتاج صناعي عالي الإنتاجية.
بحسب دليل الجيل الجديد من سيارة CT6، تشمل المجموعة ما يلي:
| وحدة | كمية | وظيفة |
|---|---|---|
| كريل | 4 قطع | تركيب بكرة الخيط وتحميل الخيط مسبقًا |
| سخان متنقل | قطعة واحدة | تسوية الألياف وتجفيفها وتحضيرها للتشريب |
| وحدة التشريب | قطعة واحدة | تشريب الراتنج والضغط |
| لفافة الأضلاع | قطعة واحدة | تكوين المظهر السطحي الدوري |
| معزز الأشعة تحت الحمراء | قطعة واحدة | التنشيط السريع لبلمرة الراتنج |
| فرن / فرن | 5 قطع | معالجة وتشكيل حديد التسليح النهائي |
| وحدة التبريد | قطعة واحدة | التبريد على مرحلتين |
| جهاز السحب | قطعة واحدة | سرعة السحب والتحكم في العملية |
| جهاز القطع | قطعة واحدة | قص حسب الطول المحدد |
| ملفوف أوتوماتيكي | قطعتان | لفائف التسليح النهائي |
| أداة لف الخيوط | قطعة واحدة | تحضير خيط لف الضلع |
تُعدّ هذه البنية المعيارية مهمة لأن كل عامل من عوامل التكلفة يخضع لسيطرة وحدة تقنية محددة. فالخط لا يقتصر دوره على إنتاج العدادات فحسب، بل يتحكم أيضاً في أسباب ربحية أو خسارة كل عداد.
إنتاجية CT6: لماذا يُغير إنتاج الأعمدة المتعددة الاقتصاد؟
تتمثل أكبر ميزة من حيث التكلفة للجيل الجديد من CT6 في الإنتاج.
صُمم خط الإنتاج لإنتاج عدة قضبان في وقت واحد. بالنسبة للأقطار الصغيرة والمتوسطة، ينتج عن ذلك إنتاج خطي عالٍ جدًا لكل وردية.
الجدول 2: سرعات الإنتاج الموصى بها للجيل الجديد من CT6
| القطر الاسمي | عدد الأعمدة | سرعة الاختراق، تصل إلى | الإنتاجية الإجمالية، حتى |
|---|---|---|---|
| 4 مم | 6 أشرطة | 8 م/دقيقة | 48 م/دقيقة |
| 6 مم | 6 أشرطة | 7 م/دقيقة | 42 م/دقيقة |
| 8 مم | 6 أشرطة | 6.6 متر/دقيقة | 39.6 م/دقيقة |
| 10 مم | 6 أشرطة | 6 م/دقيقة | 36 م/دقيقة |
| 12 مم | 4 أشرطة | 4 م/دقيقة | 16 م/دقيقة |
| 14 مم | 3 أشرطة | 3.5 متر/دقيقة | 10.5 متر/دقيقة |
| 16 مم | شريطين | 3 م/دقيقة | 6 م/دقيقة |
| 18 مم | 1 بار | 2.5 متر/دقيقة | 2.5 متر/دقيقة |
| 20 مم | 1 بار | 2 م/دقيقة | 2 م/دقيقة |
يذكر الدليل أن هذه السرعات إرشادية وتعتمد على خصائص بلمرة الراتنج والمعايير البيئية.
الجدول 3: إنتاجية CT6 في الساعة وفي كل وردية عمل مدتها 8 ساعات
| القطر | إنتاجية | الإنتاج في الساعة | الناتج لكل وردية عمل مدتها 8 ساعات |
|---|---|---|---|
| 4 مم | 48 م/دقيقة | 2880 متر/ساعة | 23,040 متر |
| 6 مم | 42 م/دقيقة | 2520 م/س | 20160 متراً |
| 8 مم | 39.6 م/دقيقة | 2376 متر/ساعة | 19008 متر |
| 10 مم | 36 م/دقيقة | 2160 متر/ساعة | 17280 متر |
| 12 مم | 16 م/دقيقة | 960 م/س | 7680 متراً |
| 14 مم | 10.5 متر/دقيقة | 630 م/س | 5040 مترًا |
| 16 مم | 6 م/دقيقة | 360 م/س | 2880 متراً |
| 18 مم | 2.5 متر/دقيقة | 150 م/س | 1200 متر |
| 20 مم | 2 م/دقيقة | 120 م/س | 960 متر |
هذه هي حجة التكلفة التي لا يراها العديد من المشترين.
لا ينافس المنتج الفولاذ بمجرد قوله "الألياف الزجاجية المقواة بالبلاستيك لا تصدأ". بل ينافس المنتج من خلال إنتاج العديد من الأمتار القابلة للبيع في كل وردية عمل باستخدام عمالة منخفضة وطاقة منخفضة واستخدام مواد مضبوط.
تكلفة العمالة: عامل واحد أو عاملان كحد أقصى يغيران السعر
تُعد تكلفة العمالة واحدة من أهم عوامل التكلفة في التصنيع.
لكن لا ينبغي حساب تكلفة العمالة على أساس الراتب فقط، بل يجب حسابها على النحو التالي:
تكلفة العمالة لكل متر قابل للبيع.
ينص دليل الجيل الجديد من CT6 على أن الجهاز يتم التحكم فيه بالكامل بواسطة مشغل واحد أو مشغلان كحد أقصى.
بالنسبة لقضبان التسليح بقطر 10 مم، تصل إنتاجية CT6 المشار إليها إلى 36 م/دقيقة, ، يساوي 17280 متراً لكل وردية عمل مدتها 8 ساعات.
الجدول 4: مثال على إنتاجية العمل لقضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبلاستيك (GFRP) بقطر 10 مم
| المشغلون | إنتاج CT6 لكل وردية عمل مدتها 8 ساعات | الناتج لكل عامل |
|---|---|---|
| مشغل واحد | 17280 متر | 17,280 متر/وردية عامل |
| 2 مشغلين | 17280 متر | 8640 مترًا لكل وردية عمل |
قارن ذلك بخط إنتاج ذي أتمتة منخفضة يتطلب ثلاثة أو أربعة أو خمسة عمال، ويكون إنتاجه أقل. حتى لو كانت الأجور معتدلة، فإن تكلفة العمالة لكل متر تصبح أعلى بكثير.
الجدول 5: تكلفة العمالة التوضيحية لكل متر
| تكلفة عمالة المناوبة | 1 مشغل | 2 مشغلين |
|---|---|---|
| $100/مشغل-وردية | ~$0.0058/م | ~$0.0116/م |
| $150/مشغل-وردية | ~$0.0087/م | ~$0.0174/م |
| $200/مشغل-وردية | ~$0.0116/م | ~$0.0231/م |
هذا حساب توضيحي مبني على 17280 مترًا لكل وردية عمل مدتها 8 ساعات. وتعتمد تكلفة العمالة الفعلية على البلد ومستوى الأجور ومدة الوردية ووقت التوقف وسرعة الإنتاج الفعلية.
الخلاصة واضحة:
لا يقتصر دور الأتمتة على تقليل العمالة فحسب، بل إنها تحول العمالة إلى جزء أصغر من سعر حديد التسليح النهائي.
تكلفة الطاقة: يجعل CT6 كل كيلوواط ساعة لكل عداد منخفضًا للغاية
كثيراً ما يسأل المشترون عن إجمالي الطاقة المركبة، لكن المقياس الاقتصادي الأفضل هو:
كيلوواط ساعة لكل عداد قابل للبيع.
يذكر دليل الجيل الجديد من سيارة CT6 أن استهلاك الطاقة أثناء التسخين هو 35-40 كيلوواط, وبعد الوصول إلى درجة حرارة التشغيل، ينخفض الاستهلاك إلى 18-20 كيلوواط.
عند الإنتاج العالي، هذا يعني أن الطاقة التشغيلية لكل عداد يمكن أن تكون منخفضة للغاية.
الجدول 6: طاقة التشغيل لكل متر CT6
يستخدم هذا الجدول 20 كيلوواط كقيمة استهلاك تشغيلية متحفظة بعد التسخين.
| القطر | إنتاجية | الإنتاج في الساعة | الطاقة لكل متر عند 20 كيلوواط |
|---|---|---|---|
| 4 مم | 48 م/دقيقة | 2880 متر/ساعة | 0.0069 كيلوواط ساعة/م |
| 6 مم | 42 م/دقيقة | 2520 م/س | 0.0079 كيلوواط ساعة/م |
| 8 مم | 39.6 م/دقيقة | 2376 متر/ساعة | 0.0084 كيلوواط ساعة/م |
| 10 مم | 36 م/دقيقة | 2160 متر/ساعة | 0.0093 كيلوواط ساعة/م |
| 12 مم | 16 م/دقيقة | 960 م/س | 0.0208 كيلوواط ساعة/م |
| 14 مم | 10.5 متر/دقيقة | 630 م/س | 0.0317 كيلوواط ساعة/م |
| 16 مم | 6 م/دقيقة | 360 م/س | 0.0556 كيلوواط ساعة/م |
| 18 مم | 2.5 متر/دقيقة | 150 م/س | 0.1333 كيلوواط ساعة/م |
| 20 مم | 2 م/دقيقة | 120 م/س | 0.1667 كيلوواط ساعة/م |
الجدول 7: التكلفة التقريبية للطاقة لكل متر من حديد التسليح بقطر 10 مم
| سعر الكهرباء | الطاقة لكل عداد | التكلفة التقريبية للطاقة |
|---|---|---|
| $0.10/كيلوواط ساعة | 0.0093 كيلوواط ساعة/م | ~$0.0009/م |
| $0.12/كيلوواط ساعة | 0.0093 كيلوواط ساعة/م | ~$0.0011/م |
| 0.20 يورو/كيلوواط ساعة | 0.0093 كيلوواط ساعة/م | ~0.0019 يورو/متر |
| 0.30 يورو/كيلوواط ساعة | 0.0093 كيلوواط ساعة/م | ~0.0028 يورو/متر |
لا يشمل هذا الحساب فترة التسخين، ويستخدم معدل استهلاك الطاقة التشغيلي المنشور والإنتاجية المُشار إليها. وتعتمد تكلفة الطاقة الفعلية على نظام الراتنج، ودرجة الحرارة المحيطة، وجدول التشغيل، ووقت التوقف، وسرعة خط الإنتاج الفعلية.
لكن الرسالة الاقتصادية قوية:
عند مستويات إنتاج CT6، لا تمثل تكلفة الطاقة العائق الرئيسي أمام جعل حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) منافسًا.
تكلفة المواد الخام: الألياف والراتنج لا تزال مهمة
يتكون قضيب GFRP بشكل أساسي من ألياف زجاجية متصلة وراتنج بوليمر. وعادةً ما تشكل المواد الخام الجزء الأكبر من التكلفة المباشرة.
يعتمد هيكل التكلفة على:
- سعر الألياف الزجاجية أو ألياف البازلت؛;
- نوع الراتنج وسعره؛;
- نسبة الألياف إلى الراتنج؛;
- إضافات؛;
- لف الخيط؛;
- التغليف؛;
- معدل الخردة؛;
- حجم المشتريات.
في قضبان التسليح المصنوعة من البوليمر المقوى بالألياف الزجاجية (GFRP) النموذجية، تتحمل الألياف الزجاجية معظم حمل الشد الطولي، بينما تنقل مصفوفة البوليمر الحمل بين الألياف وتحميها. كما تؤكد مراجع تصميم البوليمر المقوى بالألياف (FRP) على أن نوع وكمية الألياف، والراتنج، ومعدل التصلب، وعملية التصنيع، ومراقبة الجودة، كلها عوامل تؤثر على خصائص قضبان البوليمر المقوى بالألياف.
تتسم أسواق المواد الخام بتقلباتها الدورية. وقد أفادت شركة Lucintel أن أسعار الألياف الزجاجية انخفضت في الربع الثاني من عام 2024 مقارنةً بالربع الثاني من عام 2023 بنسبة 8.9%, ألياف الكربون بواسطة 11.6%, وراتنج الإيبوكسي بواسطة 18.0%. أظهرت بيانات Lucintel اللاحقة للربع الرابع من عام 2024 مقارنة بالربع الرابع من عام 2023 زيادات في أسعار بعض المواد المركبة، بما في ذلك الألياف الزجاجية وUPR، بينما انخفض سعر راتنج الإيبوكسي.
إذن، الاستنتاج الصحيح ليس "أن المواد الخام تصبح أرخص دائمًا". الاستنتاج الصحيح هو:
مع نضوج سوق المواد المركبة ودخول المزيد من الموردين إلى سلسلة التوريد، يحصل مصنعو الألياف الزجاجية المقواة بالبلاستيك على المزيد من خيارات الشراء - لكن الربحية لا تزال تعتمد على الشراء الجيد وتحويل المواد الخام بكفاءة.
هنا تكمن أهمية تكنولوجيا إنتاج CT6.
التحكم في الراتنج: محرك مباشر للهامش
يُعدّ الراتنج أغلى ثمناً من الألياف الزجاجية في العديد من سيناريوهات الإنتاج. وتؤدي زيادة كمية الراتنج إلى ارتفاع التكلفة، وقد تُقلّل من الأداء إذا أصبح القضيب غنياً بالراتنج بدلاً من أن يكون فعالاً من حيث استخدام الألياف.
صُممت وحدة التشريب من الجيل الجديد CT6 لتشريب خيوط الصوف بالراتنج وضغطها، مع الحفاظ على خصائص المادة الرابطة البوليمرية، مثل السيولة وسرعة المعالجة ودرجة الحرارة. ويشير الدليل إلى أن نظام الضغط الأحدث يقلل من استهلاك البوليمر. كما يصف طريقة تشريب حاصلة على براءة اختراع تعتمد على التجويف بالموجات فوق الصوتية، والتي تسمح للراتنج بالتغلغل بين كل ليف، بينما يقوم مشبك هوائي بضغط الراتنج المتبقي لتجنب الإفراط في استخدامه.
هذا ليس تفصيلاً بسيطاً، بل هو عامل هامش ربح مباشر.
الجدول 8: لماذا يؤثر التحكم في الراتنج على التكلفة
| حالة العملية | نتائج الأعمال |
|---|---|
| كمية كبيرة من الراتنج | ارتفاع التكلفة المباشرة لكل متر |
| كمية قليلة جداً من الراتنج | ألياف جافة، نقل ضعيف للحمل، ومنتج مرفوض |
| ضعف الإخصاب | الفراغات، وانخفاض المتانة، وخصائص الشد غير المتناسقة |
| تخصيب جيد + ضغط | تحسين ترطيب الألياف والتحكم في محتوى الراتنج |
| ضغط هوائي | تقليل الإفراط في استخدام الراتنج |
| التجويف بالموجات فوق الصوتية | اختراق أفضل بين الألياف |
قد تصبح الآلة منخفضة التكلفة التي تهدر الراتنج مكلفة للغاية عند استخدامها لملايين الأمتار.
تتحكم آلة احترافية في الراتنج لأن التحكم في الراتنج هو التحكم في الربح.
سخان الخيوط: تحضير أفضل للألياف قبل التشريب
يصف دليل الجيل الجديد من جهاز CT6 سخان الخيوط المتجولة بأنه نظام مصمم لتسوية وتجفيف هذه الخيوط من خلال توزيعها وتسخينها بشكل متساوٍ، مع توفير الرطوبة المثلى لتشبعها الكامل بمادة البوليمر الرابطة. ويشير الدليل أيضًا إلى أنه يحسن بشكل ملحوظ تشبع الألياف، استنادًا إلى اختبارات معملية مستقلة في رومانيا.
هذا الأمر مهم لأن جودة التشريب تبدأ قبل حمام الراتنج.
إذا وصلت الألياف غير متساوية أو رطبة أو متقاطعة أو غير مستقرة، فلن يتمكن الراتنج من اختراق الحزمة بشكل كامل وبطريقة محكمة.
الجدول 9: أهمية تحضير الألياف
| مشكلة | تأثير التكلفة / الجودة |
|---|---|
| سوء توزيع الألياف | قطر غير متساوٍ ونقاط ضعف |
| الرطوبة الزائدة | مشاكل ضعف الترابط والتصلب للراتنج |
| خيوط متقاطعة | عدم استقرار الإنتاج وعيوبه |
| توتر غير مستقر | تباين القطر وانخفاض قابلية التكرار |
| ترطيب ضعيف | انخفاض الثقة الميكانيكية |
لا يكفي أن يعمل خط الإنتاج عالي السرعة فحسب، بل يجب عليه أيضاً تهيئة الألياف بشكل صحيح قبل أن يعمل بهذه السرعة.
لف الأضلاع: تؤثر هندسة السطح على كل من المبيعات والثقة الهندسية
لا يلتصق حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك بالخرسانة كما يلتصق الفولاذ، وذلك ببساطة بسبب شكله الدائري. فشكل السطح مهم.
صُممت آلة لف الأضلاع من الجيل الجديد CT6 للفّ أضلاع دورية بخطوات لف دقيقة لكل مقاس من مقاسات التسليح. ويشير الدليل إلى أن زاوية اللف ومعامل قوة اللف الدقيق يضمنان شكلاً أسطوانياً دقيقاً للقضيب، ويساعدان على إزالة الهواء من قضيب التسليح المشرب.
بالنسبة للمبيعات التجارية، تعتبر جودة الأضلاع أمراً بالغ الأهمية لأن المهندسين والمشترين ينظرون إلى:
- المظهر السطحي؛;
- سلوك الترابط؛;
- طول فترة النمو؛;
- سلوك وصلة التداخل؛;
- اتساق القطر؛;
- قابلية تكرار الدفعة.
الجدول 10: هندسة الأضلاع كميزة تجارية
| جودة لف الأضلاع | التبعات التجارية |
|---|---|
| تباعد غير منتظم بين الأضلاع | انخفاض ثقة المهندسين |
| ضعف التصاق الأضلاع | مخاطر الترابط ومتانة السطح |
| شكل أسطواني رديء | عدم اليقين في القطر والمساحة |
| الهواء المحبوس في البار | مخاطر العيوب الداخلية |
| هندسة ضلع قابلة للتكرار | ثقة أفضل في المواصفات |
| خطوة اللف الدقيقة | مظهر منتج أكثر اتساقًا وسلوك ربط أفضل |
يساهم المظهر السطحي الاحترافي في بيع المادة لأنه يجعل المنتج يبدو ويتصرف مثل دعامة هندسية، وليس مجرد تقليد رخيص الثمن.
معزز الأشعة تحت الحمراء: بلمرة أسرع وحماية للقوة
تُعدّ عملية المعالجة من أهم مراحل تصنيع حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك. فإذا كانت هذه العملية غير مستقرة، فقد يعاني المنتج النهائي من ضعف في بنية الراتنج، وضعف في السطح، وإجهادات داخلية، أو سلوك ميكانيكي غير متناسق.
يشتمل خط إنتاج CT6 من الجيل الجديد على مُعزِّز بالأشعة تحت الحمراء. ويذكر الدليل أن هذا المُعزِّز يُنشِّط بلمرة الراتنج بسرعة، وأن سخانات الأشعة تحت الحمراء ذات الطول الموجي القصير تسمح ببدء البلمرة النشطة من داخل القضيب. كما يذكر الدليل أن هذا يمنع احتراق الطبقة العلوية ويمنع فقدان ما يصل إلى 20% من القوة.
هذه نقطة مهمة تتعلق بالتكلفة والجودة.
الجدول 11: أهمية معزز الأشعة تحت الحمراء
| بدون بلمرة مضبوطة | مع منطق معزز الأشعة تحت الحمراء |
|---|---|
| خطر ارتفاع درجة حرارة السطح | تبدأ عملية البلمرة داخل القضيب |
| خطر احتراق الطبقة العلوية | تنشيط حراري أكثر تحكمًا |
| احتمال فقدان القوة | ينص الدليل على منع فقدان القوة حتى 20% |
| معالجة أبطأ / أقل استقرارًا | تنشيط أسرع لبلمرة الراتنج |
| تباين أكبر في الجودة | ظروف إنتاج أكثر قابلية للتكرار |
بالنسبة للمصنّع، فإن منع فقدان القوة ليس مجرد فائدة تقنية، بل يحمي أيضاً القدرة على بيع المنتج في أسواق مهمة.
التبريد على مرحلتين: لمنع الصدمة الحرارية وتشققات السطح
بعد عملية المعالجة، يخرج القضيب من منطقة ذات درجة حرارة عالية. إذا تم تبريده بشكل مفرط، فقد يؤدي ذلك إلى تلف المنتج بسبب الصدمة الحرارية.
تتألف وحدة التبريد من الجيل الجديد CT6 من جزأين: التبريد الهوائي والتبريد المائي. ويشير الدليل إلى أن هذا التبريد على مرحلتين - أولاً بالهواء ثم بالماء - يمنع الصدمات الحرارية وتلف الأسطح والتشققات.
الجدول 12: طريقة التبريد وجودة المنتج
| نهج التبريد | مخاطرة |
|---|---|
| التبريد المائي المباشر والفعال | الصدمة الحرارية، تلف السطح، خطر التشققات الدقيقة |
| تبريد بطيء وغير متحكم فيه | انخفاض الإنتاجية وعدم استقرار العملية |
| تبريد ثنائي المراحل بالهواء والماء | تبريد مُتحكم به، خطر أقل للصدمة الحرارية |
يُعد هذا الأمر بالغ الأهمية للإنتاج الصناعي، لأن عيوب السطح والتشققات يمكن أن تؤدي إلى رفض الدفعات، ومطالبات العملاء، وفشل الاختبارات.
مراقبة الجودة بمساعدة الذكاء الاصطناعي: الطبقة الجديدة في إنتاج الألياف الزجاجية المقواة بالبلاستيك
يشتمل جهاز السحب من الجيل الجديد CT6 على مستشعرات بصرية متصلة بوكيل ذكاء اصطناعي. ويشير الدليل إلى أن هذه المستشعرات تُستخدم لتحديد جودة القضبان بشكل ثابت، وتنبيه المشغل عند الضرورة.
هذه نقطة تحديد موقع رئيسية.
مستقبل تصنيع الألياف الزجاجية المقواة بالبلاستيك لا يقتصر على السرعة الميكانيكية فحسب، بل هو:
خط الإنتاج + بيانات العملية + مراقبة الجودة + إمكانية التتبع.
الجدول 13: ما يمكن أن تدعمه المراقبة بمساعدة الذكاء الاصطناعي
| متغير العملية | لماذا يهم ذلك |
|---|---|
| استمرارية الشريط | يكشف عن مشاكل العمليات الظاهرة |
| اتساق السطح | يساعد في تحديد الانحرافات عن الجودة |
| ثبات السحب | يؤثر على القطر ووقت المعالجة |
| استمرارية الإنتاج | يساعد المشغلين على الاستجابة بشكل أسرع |
| تنبيهات المشغل | يقلل من الاعتماد على المراقبة اليدوية المستمرة |
| سجل الجودة | يدعم موثوقية الدفعات وتحسين العمليات |
لا يغني نظام المراقبة المدعوم بالذكاء الاصطناعي عن اختبارات ASTM أو تقارير المختبرات الخارجية أو الموافقات الهندسية. ولكنه قد يساعد في استقرار الإنتاج وتقليل احتمالية استمرار العيوب دون اكتشافها خلال فترات الإنتاج الطويلة.
يُعدّ هذا الأمر بالغ الأهمية بالنسبة للمصنّعين، لأنّ هامش الربح لا يُفقد فقط بسبب تكلفة المواد الخام، بل أيضاً بسبب العيوب، وتوقف العمل، والعدادات المرفوضة.
واجهة المستخدم الرسومية والأتمتة: لماذا لا يُعدّ نظام CT6 نظام إنتاج يدوي؟
يشتمل نظام التحكم CT6 على عناصر تحكم تشغيلية تعتمد على واجهة المستخدم الرسومية (HMI). يصف الدليل نافذة واجهة المستخدم الرسومية الرئيسية بأنها تعرض حالة عملية تصنيع حديد التسليح، بما في ذلك سرعة السحب، وسرعة اللف، والطول، وإجمالي الطول المُنتَج. كما تتضمن إعدادات لمقياس الطول، ومقياس سرعة السحب، ومقياس سرعة اللف، وطول القطع، وطول ضوء التحذير، ونسبة اللف.
تُعد نسبة اللف مهمة بشكل خاص لأنها تحدد نسبة سرعة اللف إلى سرعة السحب، وبالتالي تتحكم في المسافة بين الأضلاع.
الجدول 14: وظائف واجهة المستخدم الرسومية CT6 وتأثير التكلفة
| وظيفة واجهة المستخدم الرسومية | معنى الإنتاج | تأثير التكلفة |
|---|---|---|
| سرعة السحب | يتحكم في سرعة الإنتاج | الإنتاج في الساعة |
| سرعة اللف | يتحكم في تكوين الأضلاع | قابلية تكرار السطح |
| عداد الطول | طول المسارات المنتجة | دقة الطلب |
| إجمالي العداد | يتتبع إجمالي الإنتاج | خطة الإنتاج |
| تحديد طول القص | يقوم بأتمتة عملية القطع | تقليل العمل اليدوي |
| نسبة اللف | يتحكم في درجة ضلع | تماسك الترابط والسطح |
| زيادة السرعة | يقوم بمعايرة السرعة المعروضة مقابل السرعة الفعلية | دقة العملية |
هذا الأمر مهم لأن الأتمتة تقلل من الاعتماد على المشغلين وتحسن من إمكانية التكرار. وإمكانية التكرار هي ما يجعل المنتج قابلاً للتوسع تجارياً.
القطع واللف الآلي: تقليل تكلفة المناولة
يشتمل الجيل الجديد من CT6 على جهاز قطع وجهازين لف آليين. صُمم جهاز القطع لقطع ألياف التسليح الزجاجية إلى طول محدد، بينما يقوم جهاز اللف الآلي بلف ألياف التسليح النهائية على شكل لفائف.
يؤثر هذا على التكلفة بثلاث طرق:
- تقليل المناولة اليدوية؛;
- تغليف أسرع؛;
- تحسين الخدمات اللوجستية للأقطار الصغيرة الموردة على شكل لفائف.
الجدول 15: أهمية القطع واللف الآليين
| خطوة العملية | الإنتاج اليدوي / الأساسي | منطق الأتمتة CT6 |
|---|---|---|
| التحكم في الوقت | القياس والقطع اليدوي | طول القطع والتحكم فيه بواسطة واجهة المستخدم الرسومية |
| اللف | يدوي أو غير متسق | نظام لف أوتوماتيكي |
| التغليف | زيادة عبء العمل | سير عمل أسرع |
| دقة الطلب | مخاطر تباين أكبر | الإنتاج القائم على العداد |
| عبء المشغل | أعلى | أدنى |
بالنسبة للمشترين، تُعدّ اللفائف أسهل في النقل والتداول. أما بالنسبة للمنتجين، فإنّ اللف الآلي يقلل من العمالة ويحسّن من تدفق الإنتاج.
منطق التكلفة CT6 لقضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبلاستيك (GFRP) بقطر 10 مم
يُعدّ 10 مم مثالاً مفيداً لأنه حجم مقارنة شائع في العديد من الأسواق.
وفقًا لدليل الجيل الجديد من CT6، يمكن إنتاج حديد التسليح بقطر 10 مم باستخدام:
- ستة أشرطة في وقت واحد;
- سرعة التخريش 6 م/دقيقة;
- إنتاجية إجمالية تبلغ 36 متر/دقيقة;
- 17280 متراً لكل وردية عمل مدتها 8 ساعات;
- مشغل واحد أو اثنين كحد أقصى;
- استهلاك الطاقة التشغيلي 18-20 كيلوواط بعد التسخين.
الجدول 16: لمحة عن اقتصاديات إنتاج CT6 بقطر 10 مم
| متري | قيمة |
|---|---|
| القطر | 10 مم |
| عدد الأشرطة | 6 |
| سرعة التخريش | تصل إلى 6 م/دقيقة |
| الإنتاجية الإجمالية | تصل إلى 36 متر/دقيقة |
| الإنتاج في الساعة | يصل ارتفاعه إلى 2160 متراً |
| الناتج لكل وردية عمل مدتها 8 ساعات | يصل ارتفاعه إلى 17280 متراً |
| المشغلون | 1–2 |
| استهلاك الطاقة بعد التسخين | 18-20 كيلوواط |
| الطاقة المحافظة لكل متر عند 20 كيلوواط | ~0.0093 كيلوواط ساعة/م |
ولهذا السبب يغير الجيل الجديد من سيارة CT6 حجة المقال.
إن نقطة البيع ليست فقط "مادة GFRP مقاومة للتآكل".“
نقطة البيع هي:
يمكن تصنيع الألياف الزجاجية المقواة بالبلاستيك (GFRP) بسرعة صناعية مع استخدام عمالة منخفضة وطاقة منخفضة لكل متر، مما يجعلها قادرة على المنافسة تجارياً في مرحلة الشراء.
الآلات الرخيصة قد تدمر هامش الربح
قد يبدو خط الإنتاج منخفض التكلفة جذاباً عند الشراء، لكنه قد يؤدي إلى تآكل هامش الربح أثناء التشغيل.
التكاليف الخفية هي:
- راتنج زائد؛;
- ضعف الإخصاب؛;
- ألياف جافة؛;
- شكل الضلع غير المستقر؛;
- هندسة سطحية ضعيفة؛;
- خردة زائدة؛;
- انخفاض الإنتاجية؛;
- المزيد من المشغلين؛;
- ارتفاع عدد الكيلوواط/ساعة لكل عداد؛;
- ضعف دقة اللف/القطع؛;
- تقارير الاختبارات الفاشلة؛;
- شكاوى العملاء.
الجدول 17: مقارنة بين المعدات الرخيصة ومنطق الجيل الجديد CT6
| عامل | آلة أساسية / منخفضة الكفاءة | الجيل الجديد من CT6 |
|---|---|---|
| الناتج | أدنى | ما يصل إلى 6 أشرطة في وقت واحد |
| إنتاجية 10 مم | غالباً ما تكون محدودة | تشير إلى سرعة تصل إلى 36 متر/دقيقة |
| المشغلون | المزيد من الإشراف اليدوي | واحد أو اثنين كحد أقصى |
| التحكم في الراتنج | زيادة خطر الإفراط في الاستخدام | التشريب بالموجات فوق الصوتية + الضغط الهوائي |
| شكل الضلع | أقل قابلية للتكرار | خطوة لف دقيقة وقوة لف مضبوطة |
| المعالجة | أقل تحكماً | معزز الأشعة تحت الحمراء + 5 أفران |
| تبريد | خطر الصدمة الحرارية | تبريد ثنائي المراحل بالهواء والماء |
| مراقبة الجودة | الملاحظة اليدوية | مستشعرات بصرية + وكيل ذكاء اصطناعي |
| القطع/اللف | المزيد من التعليمات | جهاز قطع + لفائف أوتوماتيكية |
| التكلفة لكل متر | غير مستقر | مصمم لخفض تكلفة العداد القابل للبيع |
| ثقة السوق | بناء أصعب | يصبح الأمر أسهل مع بيانات الإنتاج القابلة للتكرار |
في صناعة الألياف الزجاجية المقواة بالبلاستيك، لا تعتبر الآلة مجرد استثمار رأسمالي، بل هي المحرك الأساسي للربحية.
لماذا يمكن أن يجعل هذا الأمر شراء الألياف الزجاجية المقواة بالبلاستيك أرخص؟
يمكن أن يكون سعر GFRP أرخص من سعر الفولاذ عند الشراء في حال توفر عدة شروط:
| حالة | لماذا يهم ذلك |
|---|---|
| إنتاجية عالية لكل وردية | يقلل التكلفة الثابتة لكل عداد |
| متطلبات تشغيل منخفضة | يقلل من تكلفة العمالة لكل متر |
| استهلاك منخفض للطاقة التشغيلية لكل عداد | يقلل من تكلفة التصنيع |
| استهلاك الراتنج الخاضع للرقابة | يقلل من تكلفة المواد الخام |
| نسبة خردة منخفضة | يزيد من الإنتاج القابل للبيع |
| هندسة ضلع قابلة للتكرار | يدعم القبول الهندسي |
| معالجة مستقرة | يدعم الأداء الميكانيكي |
| إنتاج محلي | يقلل من طبقات الاستيراد والتوزيع |
| وحدة التسعير الصحيحة | متر أو قدم، وليس طن |
| وثائق جاهزة للتوافق مع المعايير | يُتيح دخولاً جدياً إلى السوق |
يعالج الجيل الجديد من CT6 العديد من هذه الحالات بشكل مباشر.
ولهذا السبب لا ينبغي تقديم مادة GFRP فقط على أنها مادة تصبح اقتصادية "لاحقاً".“
يستطيع المنتج الذي يستخدم تكنولوجيا فعالة أن يخلق سعراً تنافسياً منذ البداية.
المعايير لا تزال مهمة: التكلفة المنخفضة ليست كافية
لا يكفي وجود شريط منخفض التكلفة إذا لم يكن بالإمكان تحديده واختباره وقبوله.
تخضع قضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبوليمر (GFRP) لمعايير وإرشادات معترف بها. يغطي معيار ASTM D7957/D7957M-25 قضبان GFRP دائرية صلبة، متوفرة بأطوال مقطوعة وأشكال مثنية مع تحسين سطحها الخارجي، لتقوية الخرسانة. يوفر معيار ACI CODE-440.11-22 متطلبات كود البناء للخرسانة الإنشائية المسلحة بقضبان GFRP.
إن الهدف التجاري الصحيح ليس مجرد تصنيع أرخص قطعة من القضبان.
الهدف هو تصنيع قضيب يكون:
- تنافسية من حيث التكلفة؛;
- متسق ميكانيكيا؛;
- قابل للتتبع؛;
- قابل للاختبار؛;
- جاهز للمعايير؛;
- مقبول لدى المهندسين والمشترين.
لهذا السبب تُعدّ تكنولوجيا الإنتاج مهمة. فالمعايير لا تقبل "الرخيص"، بل تقبل ما تم اختباره وتوثيقه وقابليته للتكرار.
رأي المشتري: لماذا يمكن لـ GFRP منافسة وفورات دورة الحياة السابقة
من وجهة نظر المشتري، يمكن أن يصبح حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) جذابًا عند الشراء عندما يستطيع المورد إظهار ما يلي:
- سعر تنافسي للمتر أو القدم؛;
- وزن نقل أقل؛;
- تسهيل عملية التفريغ والتركيب؛;
- مقاومة التآكل؛;
- هندسة المنتج المستقرة؛;
- تقارير الاختبار؛;
- إمكانية تتبع الإنتاج؛;
- إمداد موثوق.
لا يحتاج المشتري إلى فهم كل تفاصيل خط الإنتاج، لكن خط الإنتاج هو ما يحدد ما إذا كان المورد قادراً على تقديم منتج تنافسي للمشتري.
الجدول 18: ما يراه المشتري مقابل ما يتحكم فيه المصنع
| يرى المشتري | يجب على المصنع التحكم |
|---|---|
| السعر للمتر/القدم | الناتج، والعمالة، والطاقة، والراتنج، والخردة |
| مظهر المنتج | لف الأضلاع وشكل السطح |
| قيم ورقة البيانات | الألياف، والراتنج، والمعالجة، ومراقبة الجودة |
| موعد التسليم | سرعة الإنتاج ووقت تشغيل خط الإنتاج |
| دفعات متناسقة | استقرار العملية ومراقبتها |
| يثق | تقارير الاختبار وإمكانية التتبع |
لهذا السبب، ينبغي أن يكون الجيل الجديد من CT6 محورًا أساسيًا في المقال. فهو يشرح كيف تدعم تقنية Composite-Tech الوعود التجارية الموجهة للمشتري.
وجهة نظر المستثمر: لماذا يؤثر اختيار المعدات على هامش الربح
يمكن لمصنعين شراء نفس الألياف الزجاجية والراتنج، لكنهما يحققان أرباحًا مختلفة تمامًا.
الفرق يكمن في المعدات.
الجدول 19: محركات هامش الربح لمصنع حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك
| محرك الهامش | خط إنتاج ضعيف | منطق الجيل الجديد CT6 |
|---|---|---|
| الناتج لكل وردية | أدنى | إنتاج متعدد الأشرطة أعلى |
| أجرة المتر | أعلى | مشغل واحد أو اثنين كحد أقصى |
| الطاقة لكل عداد | أعلى | انخفاض استهلاك الطاقة التشغيلية بالكيلوواط/ساعة لكل عداد عند إنتاجية عالية |
| نفايات الراتنج | أعلى | التشريب والضغط المتحكم بهما |
| خردة | أعلى | التحكم في العمليات والمراقبة بمساعدة الذكاء الاصطناعي |
| اتساق المنتج | أدنى | ضلع قابل للتكرار، معالجة وتبريد |
| قبول السوق | أصعب | يصبح الأمر أسهل مع الإنتاج المستقر والتوثيق. |
| الربحية | منخفض وغير مستقر | تزداد قوة المبيعات عند تحقيق حجم المبيعات المطلوب |
هذه هي الرسالة الأساسية للمستثمرين:
يصبح قطاع حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك جذابًا عندما يمتلك المصنع تكنولوجيا الإنتاج المناسبة.
لا ينبغي للمنتج أن يسأل فقط: "كم تبلغ تكلفة الخط؟"“
ينبغي على المنتج أن يسأل:
“"ما هي تكلفة البيع لكل متر من الخط الذي سيسمح لي هذا الخط بتحقيقها؟"”
القيود الهندسية المسؤولة
لا ينبغي لمقال موثوق أن يدعي أن مادة GFRP مثالية لكل تطبيق.
مادة GFRP هي مادة هندسية ذات متطلبات تصميم محددة.
| مشكلة | الوضع الصحيح |
|---|---|
| معامل المرونة أقل من الفولاذ | تحقق من عرض الشق وانحرافه |
| لا يوجد مستوى هضبة قابل للانثناء | استخدم أحكام التصميم الخاصة بالألياف البلاستيكية المقواة بالبوليمر. |
| سلوك الروابط المختلفة | استخدم بيانات السطح والروابط الخاصة بالمنتج |
| انحناء الحقل | استخدم عناصر منحنية مصنعة في المصنع |
| حريق / درجة الحرارة | تحقق من أحكام القانون المعمول بها |
| تنوع المنتج | يلزم توفير جداول البيانات وتقارير الاختبار |
| الاستبدال | لا تستبدل الفولاذ بناءً على القطر فقط |
هذه الصراحة لا تضعف الحجة التجارية، بل تقويها.
ليس الهدف هو استبدال الفولاذ بالألياف الزجاجية المقواة بالبوليمر في كل مكان، بل الهدف هو أن الألياف الزجاجية المقواة بالبوليمر يمكن أن تكون خيارًا تجاريًا منطقيًا عند إنتاجها بكفاءة واستخدامها في التطبيقات المناسبة.
الأسئلة الشائعة: التكلفة الأولية لقضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبلاستيك (GFRP) وجدوى إنتاج CT6
هل يكون حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) أغلى ثمناً من الفولاذ عند الشراء؟
لا، يمكن أن يكون سعر GFRP أعلى أو مماثلاً أو أرخص اعتمادًا على كفاءة الإنتاج وأسعار المواد الخام وأسعار الصلب المحلية وتكلفة العمالة وتكلفة الطاقة والخدمات اللوجستية ومتطلبات المشروع.
لماذا يعتقد العديد من المشترين أن مادة GFRP باهظة الثمن؟
لأنهم غالبًا ما يقارنون بين الألياف الزجاجية المقواة بالبلاستيك والفولاذ بالطن. وهذا مضلل لأن الألياف الزجاجية المقواة بالبلاستيك أخف وزنًا بكثير. المقارنة الصحيحة تكون بالمتر أو القدم أو بوحدة المشروع الكاملة.
هل يمكن أن يكون سعر GFRP أقل قبل احتساب وفورات دورة الحياة؟
نعم. إذا تم إنتاج الألياف الزجاجية المقواة بالبلاستيك محليًا باستخدام معدات آلية فعالة، فيمكنها المنافسة في مرحلة الشراء الأولية، خاصة عند حسابها بالمتر أو القدم بدلاً من الطن.
ما الذي يميز الجيل الجديد من سيارة CT6؟
يُعد الجيل الجديد CT6 خط إنتاج عالي الإنتاجية مصمم لإنتاج ما يصل إلى ستة قضبان في وقت واحد، مع إنتاجية تصل إلى 36 متر/دقيقة لقضبان التسليح 10 مم، ومشغل واحد أو اثنين كحد أقصى، واستهلاك طاقة تشغيلية بعد التسخين من 18 إلى 20 كيلوواط.
لماذا يُعدّ إنتاج ستة أشرطة موسيقية أمراً مهماً؟
لأن إنتاج عدة قضبان في وقت واحد يزيد من عدد الأمتار في الساعة ويقلل من العمالة والطاقة والتكاليف العامة لكل متر.
كم عدد المشغلين المطلوبين للجيل الجديد من CT6؟
ينص دليل الجيل الجديد من CT6 على أن الآلة يتم التحكم فيها بالكامل بواسطة مشغل واحد أو اثنين كحد أقصى.
لماذا يُعد التحكم في الراتنج أمرًا مهمًا؟
يُعدّ الراتنج أحد أهمّ عناصر التكلفة. فزيادة كمية الراتنج تزيد التكلفة وقد تُؤثّر سلبًا على توازن المادة المركّبة. يستخدم نظام CT6 تقنية التشريب بالموجات فوق الصوتية والضغط الهوائي لتحسين ترطيب الألياف وتجنّب الإفراط في استخدام الراتنج.
لماذا يُعدّ مُعزِّز الأشعة تحت الحمراء مهماً؟
يعمل معزز الأشعة تحت الحمراء على تنشيط عملية البلمرة بسرعة. ويشير دليل CT6 إلى أن التسخين بالأشعة تحت الحمراء ذات الموجة القصيرة يبدأ عملية البلمرة من داخل القضيب، مما يمنع احتراق الطبقة الخارجية ويحد من فقدان القوة حتى 20%.
لماذا يعتبر التبريد على مرحلتين مهماً؟
يساعد التبريد على مرحلتين بالهواء والماء على تجنب الصدمة الحرارية وتلف السطح والتشقق بعد المعالجة.
ما الذي يفعله نظام مراقبة الجودة المدعوم بالذكاء الاصطناعي؟
يشتمل جهاز السحب CT6 على مستشعرات بصرية متصلة بوكيل ذكاء اصطناعي لمراقبة جودة القضبان وتنبيه المشغل عند الحاجة. وهذا يدعم استقرار العملية أثناء الإنتاج.
هل انخفاض تكلفة الإنتاج يعني انخفاض الجودة؟
لا. أفضل طريقة لخفض التكاليف هي التحكم في العمليات، وليس التهاون في الجودة. قد تبدو المعدات الرديئة رخيصة، لكنها قد تزيد من هدر الراتنج، والخردة، وفشل الدفعات، ومطالبات العملاء.
ما الذي يجب على صاحب المصنع أن يسأل عنه قبل شراء خط إنتاج GFRP؟
تتمثل الأسئلة الرئيسية في الإنتاج لكل وردية، وعدد المشغلين، واستهلاك الطاقة بالكيلوواط/ساعة لكل متر، والتحكم في الراتنج، ومعدل الخردة، وقابلية تكرار المظهر السطحي، ومستوى الأتمتة، ومراقبة الجودة، والقدرة على دعم الإنتاج الجاهز للمعايير.
خاتمة
إن فكرة أن حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (GFRP) يكون دائمًا أغلى من الفولاذ في مرحلة الشراء الأولية هي فكرة عفا عليها الزمن.
تنبع هذه الخرافة من الإنتاج غير الفعال، والمقارنة القائمة على الأطنان، وسلاسل التوريد المستوردة، وافتراضات التصنيع القديمة.
الجيل الجديد من سيارة CT6 يغير معادلة التكلفة.
مع ما يصل إلى ستة قضبان يتم إنتاجها في وقت واحد, ، تشير إلى إنتاجية تصل إلى 36 متر/دقيقة لقضبان التسليح بقطر 10 مم, ، عملية بواسطة مشغل واحد أو اثنين كحد أقصى, استهلاك الطاقة التشغيلية بعد التسخين 18-20 كيلوواط, بفضل تقنيات التشريب بالتجويف فوق الصوتي، والتحكم الهوائي في الراتنج، والبلمرة بالأشعة تحت الحمراء ذات الموجة القصيرة، والتبريد على مرحلتين، والقطع/اللف التلقائي، ومراقبة الجودة بمساعدة الذكاء الاصطناعي، يمكن إنتاج قضبان التسليح المصنوعة من الألياف الزجاجية المقواة بالبلاستيك (GFRP) بهيكل أقوى بكثير من حيث التكلفة لكل متر.
لا تزال ميزة دورة حياة الألياف الزجاجية المقواة بالبلاستيك (GFRP) مهمة. فهي لا تصدأ، وهو ما يمثل فائدة كبيرة في البيئات التي تحتوي على الكلوريد، والبيئات البحرية، ومياه الصرف الصحي، ومواقف السيارات، وأملاح إزالة الجليد.
لكن مادة GFRP لا تحتاج إلى الاعتماد فقط على وفورات الصيانة المستقبلية.
عند إنتاجها على خط إنتاج آلي من الجيل التالي، يمكنها المنافسة من الفاتورة الأولى.
يكمن السر في تكنولوجيا الإنتاج.
لا يقتصر دور خط إنتاج الألياف الزجاجية المقواة بالبلاستيك (GFRP) الاحترافي على تصنيع حديد التسليح فحسب، بل يضمن أيضاً انخفاض تكلفة المتر الواحد، وإمكانية التكرار، وجودة عالية، وهامش ربح مجزٍ.
يتعلم أكثر:
- خط إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك: دليل شامل لتصنيع حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك
- كيفية اختيار خط إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك: 20 سؤالًا فنيًا قبل شراء المعدات
- خط إنتاج حديد التسليح المصنوع من الألياف الزجاجية المقواة بالبلاستيك (FRP) الاحترافي
- الوثائق الفنية لشركة كومبوزيت-تك