Risposta rapida: Come si sceglie una linea di produzione di barre d'armatura in GFRP?
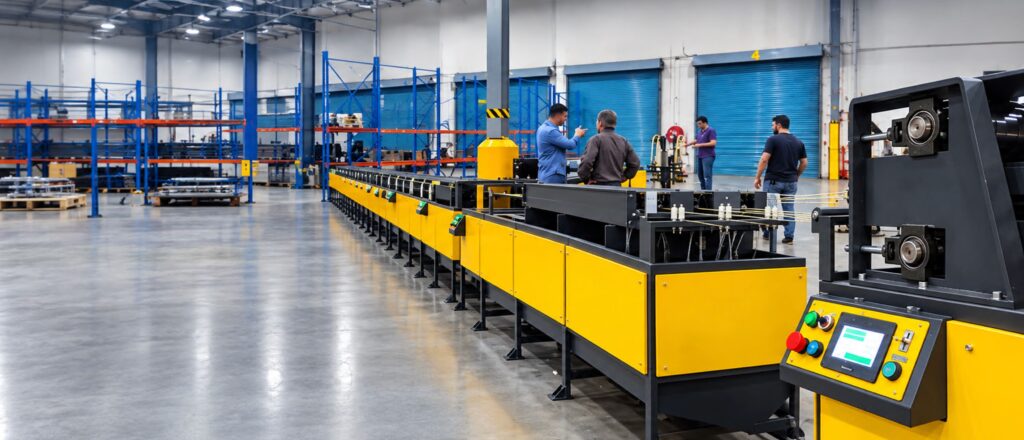
Per scegliere un Linea di produzione di barre d'armatura in GFRP, Non partite solo dal prezzo della macchina. Iniziate dal costo per metro o piede di rinforzo vendibile. Una linea di produzione adeguata dovrebbe controllare la produzione, la gamma di diametri, l'alimentazione delle fibre, l'impregnazione della resina, la polimerizzazione, il raffreddamento, la geometria delle nervature, la velocità di trazione, il taglio, l'avvolgimento, le esigenze dell'operatore, il consumo energetico, il monitoraggio della qualità e la tracciabilità.
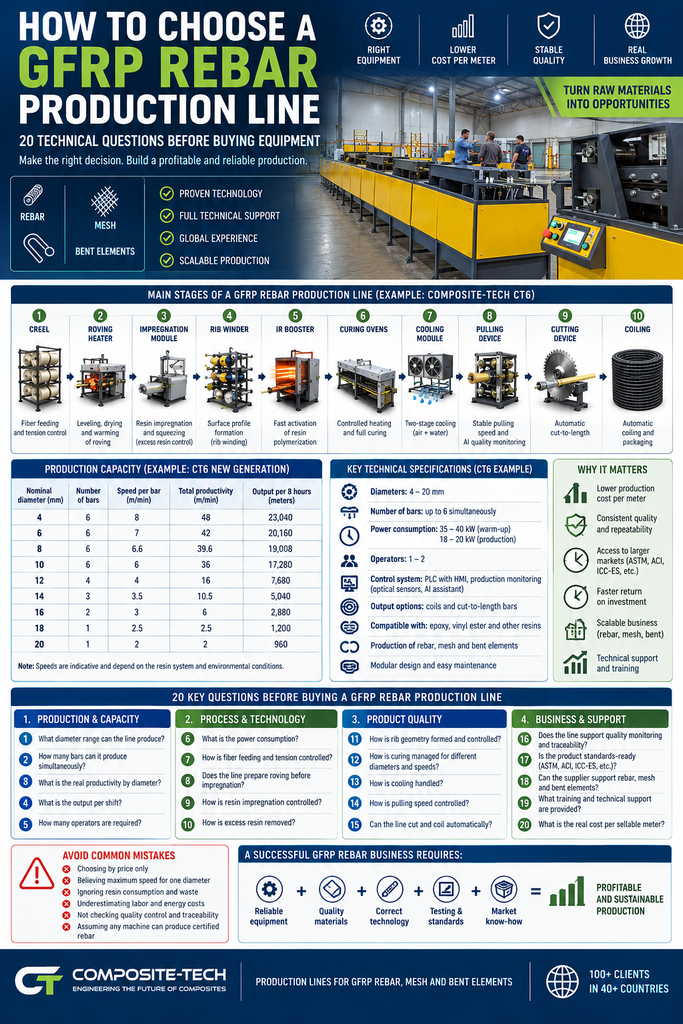
Un acquirente serio dovrebbe porre almeno 20 domande tecniche prima di acquistare un'apparecchiatura:
- Quante barre può produrre la linea contemporaneamente?
- Quali diametri può produrre?
- Qual è la reale produttività per diametro?
- Quanti operatori sono necessari?
- Qual è il consumo energetico durante la fase di riscaldamento e di produzione?
- Come viene controllata l'impregnazione della resina?
- In che modo la macchina previene un consumo eccessivo di resina?
- Come si forma e si controlla la geometria delle costole?
- Come viene gestita la polimerizzazione per diametri e velocità diversi?
- Come si evita lo shock termico dopo la polimerizzazione?
- La linea è in grado di produrre bobine e barre tagliate a misura?
- Il sistema supporta il controllo qualità e la tracciabilità?
- Questa attrezzatura può contribuire alla produzione di prodotti idonei per le certificazioni ASTM, ACI, ICC-ES, EAD o altre procedure di approvazione?
La macchina più economica non è sempre quella con i costi più bassi. Nella produzione di GFRP, una linea di produzione scadente può comportare perdite economiche dovute a sprechi di resina, bassa produttività, elevato impiego di manodopera, qualità instabile, lotti scartati e scarsa accettazione da parte del mercato.
Punti chiave
- Una linea di produzione di barre d'armatura in GFRP dovrebbe essere valutata da costo per metro vendibile, non solo il prezzo di acquisto.
- La produzione in termini di diametro è uno degli indicatori più importanti dell'economia della produzione.
- La produzione multibarra può ridurre i costi di manodopera, energia e spese generali per metro.
- La nuova generazione CT6 è progettata per produrre fino a 6 barre contemporaneamente in diametri da da 4 mm a 20 mm.
- Il manuale della nuova generazione CT6 elenca la produttività consigliata fino a 48 m/min per 4 mm, 42 m/min per 6 mm, 39,6 m/min per 8 mm, E 36 m/min per 10 mm; Le velocità indicate sono indicative e dipendono dalla polimerizzazione della resina e dai parametri ambientali.
- Il requisito dell'operatore è importante perché il costo del lavoro deve essere diviso per la produzione vendibile. Il manuale della nuova generazione CT6 afferma che la macchina è controllata da uno o al massimo due operatori.
- L'energia dovrebbe essere confrontata come kWh per metro, non solo la potenza installata.
- L'impregnazione e la compressione della resina sono fattori che incidono direttamente sui costi e sulla qualità.
- La geometria delle nervature è un parametro strutturale perché influenza l'adesione al calcestruzzo.
- La polimerizzazione non dipende solo dalla temperatura del forno; dipende anche dalla composizione chimica della resina, dal tempo di permanenza, dalla velocità di estrazione e dal diametro della barra.
- Il monitoraggio della qualità e la tracciabilità stanno diventando indispensabili per i mercati ingegneristici più esigenti.
- La norma ASTM D7957/D7957M riguarda le barre in GFRP per il rinforzo del calcestruzzo con superficie esterna rinforzata, mentre la norma ASTM D7205/D7205M riguarda le prove di trazione delle barre composite in FRP.
- La norma ACI CODE-440.11-22 stabilisce i requisiti minimi per i materiali, la progettazione e i dettagli costruttivi del calcestruzzo strutturale rinforzato con barre in GFRP, conformemente alla norma ASTM D7957-22.
Perché è importante scegliere la giusta linea di barre d'armatura in GFRP
Acquistare una linea di produzione per barre d'armatura in GFRP non è come acquistare una semplice macchina da taglio o una macchina per l'imballaggio. La linea di produzione determina l'identità tecnica e commerciale del prodotto.
Controlla:
| Fattore di produzione | Risultato aziendale |
|---|---|
| Allineamento delle fibre | Influisce sulle prestazioni di trazione e sulla consistenza |
| Impregnazione della resina | Influisce sulla bagnabilità, sulla durata e sul costo dei materiali |
| rapporto fibra/resina | Influisce su costi, densità e comportamento meccanico |
| geometria delle costole | Influisce sulla fiducia nei titoli obbligazionari e nel mercato. |
| Qualità della stagionatura | Influisce sulla polimerizzazione e sulla ripetibilità |
| Metodo di raffreddamento | Influisce sulle condizioni della superficie e sul rischio di difetti |
| Velocità di trazione | Influisce sulla resa e sul tempo di permanenza durante la polimerizzazione. |
| Taglio e avvolgimento | Influisce sul formato di consegna e sulla manodopera |
| Controllo della qualità | Influisce sul rilevamento e sulla tracciabilità dei difetti |
| consumo di energia | Incide sul costo operativo per metro |
| Conteggio degli operatori | Incide sul costo della manodopera al metro |
Una macchina a basso costo può risultare costosa da gestire se richiede troppi operatori, spreca resina, funziona lentamente, produce diametri instabili o non è in grado di fornire una documentazione di qualità affidabile.
La domanda corretta non è solo:
“Quanto costa la linea di produzione?”
La domanda migliore è:
“"Quale costo per metro vendibile, testabile e ripetibile mi permetterà di raggiungere questa linea?"”
1. Qual è la gamma di diametri che la linea può produrre?
La prima domanda tecnica è semplice: quali diametri di barre può produrre l'attrezzatura?
Una gamma di barre d'armatura in GFRP di qualità dovrebbe coprire i diametri richiesti dal vostro mercato di riferimento. I diametri più piccoli sono spesso utilizzati per reti, lastre, marciapiedi e rotoli. I diametri medi sono impiegati per il rinforzo generale. I diametri più grandi possono essere necessari per infrastrutture o applicazioni specializzate.
Il manuale della nuova generazione CT6 di Composite-Tech afferma che la linea è progettata per diametri di rinforzo in fibra di vetro da da 4 mm a 20 mm.
| Gamma di diametri | Importanza commerciale tipica |
|---|---|
| 4–6 mm | Rete metallica, rinforzo leggero, bobine, applicazioni su lastre |
| 8–10 mm | Materiali comuni per l'edilizia e la distribuzione di materiali di rinforzo. |
| 12–16 mm | Applicazioni strutturali e infrastrutturali |
| 18–20 mm | Rinforzi più consistenti, esigenze specifiche del progetto |
Una linea con una gamma di diametri ristretta può limitare i canali di vendita. Una linea con una gamma ampia consente alla fabbrica di servire un maggior numero di applicazioni.
2. Quante barrette può produrre la linea contemporaneamente?
La produzione multi-barra modifica l'economia della produzione.
Una linea di produzione che produce una sola barra alla volta può essere accettabile per i test o per produzioni molto ridotte. Ma per una fabbrica commerciale, la produttività oraria è fondamentale.
La nuova generazione CT6 è progettata per produrre fino a 6 bar contemporaneamente.
| Formato di produzione | Effetto commerciale |
|---|---|
| una barra alla volta | Produzione inferiore; costi di manodopera e spese generali più elevati per metro |
| 2-4 bar alla volta | Ideale per piccole e medie produzioni |
| Fino a 6 bar alla volta | Maggiore produttività industriale per i diametri comuni |
Per gli investitori, questo è uno dei primi dati da verificare. Un maggior numero di barre prodotte simultaneamente può ridurre il costo per metro, poiché lo stesso operatore, la stessa superficie e lo stesso sistema di controllo producono una maggiore lunghezza vendibile.
3. Qual è la produttività reale per diametro?
Molti fornitori pubblicizzano una sola velocità massima. Non è sufficiente.
Un acquirente dovrebbe chiedere informazioni sulla produttività in base al diametro, poiché le barre più spesse solitamente richiedono una velocità inferiore o un minor numero di barre lavorate simultaneamente.
Il manuale della nuova generazione CT6 fornisce un utile esempio di produttività specifica per diametro. Le velocità indicate sono indicative e dipendono dalla polimerizzazione della resina e dai parametri ambientali.
| Diametro nominale | Numero di barre | Velocità di avvicinamento, fino a | Produttività totale, fino a |
|---|---|---|---|
| 4 mm | 6 | 8 m/min | 48 m/min |
| 6 mm | 6 | 7 m/min | 42 m/min |
| 8 mm | 6 | 6,6 m/min | 39,6 m/min |
| 10 millimetri | 6 | 6 m/min | 36 m/min |
| 12 mm | 4 | 4 m/min | 16 m/min |
| 14 mm | 3 | 3,5 m/min | 10,5 m/min |
| 16 mm | 2 | 3 m/min | 6 m/min |
| 18 mm | 1 | 2,5 m/min | 2,5 m/min |
| 20 mm | 1 | 2 m/min | 2 m/min |
La macchina più performante non è quella con il miglior numero di catalogo, bensì quella con dati di produzione credibili per i diametri che si intende effettivamente vendere.
4. Qual è la produzione per turno?
La velocità di produzione dovrebbe tradursi in produttività per turno. Questo è il modo di ragionare di un proprietario di fabbrica.
Ad esempio, sulla base della nuova generazione CT6, la produttività indicata per barre d'armatura da 10 mm è la seguente:
36 m/min × 60 minuti × 8 ore = 17.280 m per turno di 8 ore
| Diametro | Produttività | Produzione oraria | Produzione per turno di 8 ore |
|---|---|---|---|
| 4 mm | 48 m/min | 2.880 m/h | 23.040 m |
| 6 mm | 42 m/min | 2.520 m/h | 20.160 m |
| 8 mm | 39,6 m/min | 2.376 m/h | 19.008 m |
| 10 millimetri | 36 m/min | 2.160 m/h | 17.280 m |
| 12 mm | 16 m/min | 960 m/h | 7.680 m |
| 14 mm | 10,5 m/min | 630 m/h | 5.040 m |
| 16 mm | 6 m/min | 360 m/h | 2.880 m |
| 18 mm | 2,5 m/min | 150 m/h | 1.200 m |
| 20 mm | 2 m/min | 120 m/h | 960 m |
Questa tabella rappresenta un calcolo della capacità produttiva, non una previsione di vendita. La produzione effettiva dipende dai tempi di attività, dal sistema di resinatura, dalla fornitura di materie prime, dalla disciplina degli operatori, dalla manutenzione, dai controlli di qualità e dai cambi di prodotto.
Tuttavia, ciò dimostra perché la produzione multibar sia importante.
5. Quanti operatori sono necessari?
Il costo del lavoro non è solo una questione di stipendio. È una questione di costo al metro.
Il manuale della nuova generazione CT6 afferma che la macchina è completamente controllata da uno o al massimo due operatori.
Per barre d'armatura da 10 mm, la potenza indicata è fino a 17.280 metri per turno di 8 ore. Ciò significa che la manodopera è distribuita su un grande volume di produzione.
| Operatori | Produzione di 10 mm per turno di 8 ore | Produzione per operatore |
|---|---|---|
| 1 operatore | 17.280 m | 17.280 m/turno operatore |
| 2 operatori | 17.280 m | 8.640 m/turno operatore |
Una linea più economica che richiede da tre a cinque operatori potrebbe risultare più costosa nel tempo rispetto a una linea più automatizzata.
6. Qual è il consumo energetico per metro?
Non confrontare le macchine solo in base alla potenza installata. Confrontale in base a kWh per metro.
Il manuale della nuova generazione CT6 afferma che il consumo di energia durante il riscaldamento è 35–40 kW, e dopo aver raggiunto la temperatura di esercizio, il consumo diminuisce a 18–20 kW/ora.
Utilizzando 20 kW come valore operativo prudenziale:
| Diametro | Produzione oraria | Energia per metro a 20 kW |
|---|---|---|
| 4 mm | 2.880 m/h | 0,0069 kWh/m |
| 6 mm | 2.520 m/h | 0,0079 kWh/m |
| 8 mm | 2.376 m/h | 0,0084 kWh/m |
| 10 millimetri | 2.160 m/h | 0,0093 kWh/m |
| 12 mm | 960 m/h | 0,0208 kWh/m |
| 14 mm | 630 m/h | 0,0317 kWh/m |
| 16 mm | 360 m/h | 0,0556 kWh/m |
| 18 mm | 150 m/h | 0,1333 kWh/m |
| 20 mm | 120 m/h | 0,1667 kWh/m |
Questo calcolo esclude il riscaldamento, la ventilazione, i compressori, l'illuminazione e altri sistemi di fabbrica. Tuttavia, fornisce all'acquirente un parametro utile: un'elevata produzione può rendere il costo energetico per metro molto basso.
7. Come viene controllato l'apporto di fibre?
Le barre di rinforzo in GFRP sono un composito direzionale. Le fibre devono essere allineate e distribuite correttamente.
Una linea di produzione dovrebbe controllare:
| Domanda sull'alimentazione con fibre | Perché è importante |
|---|---|
| Quanti cestini sono inclusi? | Determina la capacità di alimentazione delle materie prime |
| Come viene creato il precarico mobile? | Influisce sulla stabilità della tensione |
| Come vengono guidati i fili? | Riduce gli incroci e la disorganizzazione |
| La distribuzione delle fibre viene controllata prima dell'impregnazione? | Influisce sulla consistenza dell'impregnazione e della sezione |
| L'operatore è in grado di regolare facilmente il sistema? | Riduce gli errori di configurazione |
La linea CT6 di nuova generazione comprende quattro portafili, e il manuale descrive il portafili come un sistema per l'installazione di bobine di stoppino e per la creazione di un precarico dei fili di stoppino tramite anelli guida.
Non si tratta di un dettaglio di poco conto. Delle buone fibre non servono a nulla se entrano nel processo in condizioni instabili.
8. La linea prepara il roving prima dell'impregnazione?
Le condizioni di roving influiscono sull'impregnazione.
Il manuale CT6 descrive un riscaldatore per roving progettato per livellare e asciugare i fili di roving distribuendoli e riscaldandoli uniformemente, con l'obiettivo di favorire la completa impregnazione con il legante polimerico.
A buyer should ask:
| Roving Preparation Question | Practical Reason |
|---|---|
| Is roving dried or warmed before resin? | Moisture and temperature affect wet-out |
| Is fiber distributed before impregnation? | Reduces internal inconsistency |
| Is crossing of threads minimized? | Improves alignment and bar uniformity |
| Is the process adjustable? | Different fibers and diameters may require different setup |
The production line should not only pull fibers. It should prepare them for stable composite formation.
9. How Is Resin Impregnation Controlled?
Impregnation is one of the most important stages in GFRP rebar production.
Una scarsa impregnazione può causare:
- fibre secche;
- vuoti;
- aria intrappolata;
- zone ricche di resina;
- densità instabile;
- lower repeatability;
- higher rejection risk.
The CT Mesh manual describes the impregnation module as a system for resin impregnation and pressing of roving threads while maintaining binder properties such as fluidity, curing speed and temperature; it also states that the pressing system reduces polymer consumption. The CT6 new generation document also describes resin-impregnated roving passing through a squeegee with adjustable pressure.
A buyer should ask whether the line controls both wet-out and excess resin.
Too little resin is a quality problem. Too much resin is a cost problem.
10. Does the Line Reduce Resin Waste?
Resin is usually more expensive than glass fiber per kilogram. Excess resin can reduce margin quickly.
A buyer should ask:
| Resin-Control Question | Perché è importante |
|---|---|
| Is there a squeegee or pressing system? | Removes excess resin |
| Can pressure be adjusted? | Different diameters and formulations need control |
| Is resin temperature controlled? | Viscosity affects wet-out |
| Does the system reduce polymer overuse? | Incide direttamente sul costo al metro |
| Can the process be repeated batch after batch? | Affects quality and margin |
A cheap machine that wastes resin may cost more over one year than the price difference between it and a better line.
11. How Is Rib Geometry Formed?
For GFRP rebar, surface profile is not decoration. It is part of the structural behavior because it affects bond with concrete.
The CT Mesh documentation describes a weaving module that can operate in thread winding mode and weaving mode. In winding mode, it forms a periodic rib profile with an exact winding step for each reinforcement size.
For a rebar production line, a buyer should ask:
| Rib Geometry Question | Perché è importante |
|---|---|
| How is rib pitch controlled? | Influisce sulla ripetibilità |
| Can winding speed be synchronized with pulling speed? | Controls rib spacing |
| Is winding tension controlled? | Influisce sulla consistenza della superficie |
| Does the rib system help maintain cylindrical shape? | Affects diameter and bond confidence |
| Is surface profile repeatable across long production runs? | Important for serious buyers |
A bar with good tensile strength but unstable surface geometry may still create engineering concerns.
12. How Is Curing Controlled?
Curing is not only oven temperature.
It depends on:
- chimica delle resine;
- temperature profile;
- velocità di trazione;
- tempo di residenza;
- diametro della barra;
- trasferimento di calore attraverso la sezione;
- ambient conditions.
The CT6 line includes an infrared booster and five furnaces. The infrared booster is described as a system that activates resin polymerization quickly; the manual states that short-wavelength infrared heating allows polymerization to begin from inside the rod and helps prevent top-layer burning and up to 20% strength loss.
The buyer should ask for more than “how many ovens?”
Ask:
| Curing Question | Perché è importante |
|---|---|
| How many heating zones are used? | More control over polymerization |
| Is pre-curing or IR activation used? | Can affect curing profile |
| How is temperature adjusted by diameter? | Larger bars cure differently |
| How is speed linked to curing time? | Faster pulling means shorter residence time |
| Can the line run different resin systems? | Resin chemistry changes cure behavior |
A process that works for 6 mm does not automatically work for 16 mm. It must be validated.
13. How Is Cooling Managed?
Cooling is often ignored until defects appear.
The CT6 new generation manual describes a cooling module implemented in two parts: air cooling and water cooling. It states that two-stage cooling, first with air and then with water, avoids thermal shock, surface damage and cracking.
| Metodo di raffreddamento | Risk / Advantage |
|---|---|
| Raffreddamento ad acqua diretto e aggressivo | Higher thermal shock risk |
| Uncontrolled slow cooling | Lower productivity and unstable handling |
| Raffreddamento ad aria e acqua a due stadi | Better control of temperature transition |
For a buyer, cooling is not a secondary feature. It affects defect risk and production consistency.
14. How Is Pulling Speed Controlled?
Pulling speed determines output, but it also affects curing time and rib geometry.
The CT6 HMI description states that the main window shows production status, including pull speed, winding speed, length and total produced length. It also includes settings for length scale, pulling speed scale, winding speed scale, cut length and winding ratio.
This matters because rib pitch and curing time are connected to pulling speed.
| Control Function | Perché è importante |
|---|---|
| Velocità di trazione | Controls output and residence time |
| Velocità di avvolgimento | Controls surface rib formation |
| Rapporto di avvolgimento | Links rib pitch to pulling speed |
| Contatore di lunghezza | Supports cutting accuracy |
| Contatore totale | Supports production tracking |
A machine without reliable speed control is difficult to scale.
15. Can the Line Cut and Coil Automatically?
Finished product format affects sales.
Some customers want straight bars. Others want coils for smaller diameters. Distributors may prefer coils for transport and storage. Contractors may want cut-to-length orders.
The CT6 new generation line includes a cutting device and two automatic coilers. The CT6 manual describes the cutting device as designed for cutting fiberglass reinforcement to a given length.
| Output Format | Commercial Benefit |
|---|---|
| Cut-to-length bars | Project-specific supply |
| Coils | Easier storage and transport for smaller diameters |
| Automatic cutting | Lower manual labor and better length repeatability |
| Automatic coiling | Faster packaging and less operator burden |
A production line should support the way the market buys product, not only the way the factory makes it.
16. Does the Line Support Quality Monitoring?
Quality cannot be inspected only at the end. It must be controlled during production.
The CT6 pulling device includes optical sensors connected to an AI agent to determine constant bar quality and alert the operator if necessary.
This should be stated responsibly: AI-assisted monitoring does not replace ASTM testing, third-party laboratory reports or engineering approval. But it can help detect visible process deviations earlier.
| Monitoring Area | Perché è importante |
|---|---|
| Surface continuity | Detects visible defects |
| Bar passage through pulling unit | Helps identify process interruptions |
| Avvisi dell'operatore | Riduce la dipendenza dalla costante osservazione manuale |
| Production history | Supports process improvement |
| Quality consistency | Reduces risk of unnoticed defects |
For serious markets, quality monitoring is becoming part of competitiveness.
17. Does the Equipment Help Build Traceability?
A serious GFRP producer needs traceability.
That means the factory should connect:
- lotti di materie prime;
- ricetta per la resina;
- data di produzione;
- velocità di linea;
- impostazioni di polimerizzazione;
- operator shift;
- diametro della barra;
- sample ID;
- tensile test report;
- unità di confezionamento;
- spedizione.
| Traceability Question | Perché è importante |
|---|---|
| Can each production lot be identified? | Supports quality records |
| Are process settings recorded? | Helps explain test results |
| Are samples linked to batches? | Supports product approval |
| Are packaging labels connected to reports? | Helps project documentation |
| Can defects be traced back? | Enables root-cause analysis |
This is where many low-cost factories fail. They can make rebar, but they cannot document it well enough for demanding markets.
18. Is the Product Standards-Ready?
A production line itself is not “ASTM approved.” Standards apply to the product, test method, design and approval route.
However, the machine must help the manufacturer produce a product that can be tested and documented.
ASTM D7957/D7957M-26 covers GFRP bars provided in cut lengths and bent shapes with external surface enhancement for concrete reinforcement. ASTM D7205/D7205M is used to determine quasi-static longitudinal tensile strength and elongation properties of FRP composite bars. ACI CODE-440.11-22 provides minimum requirements for materials, design and detailing of structural concrete reinforced with GFRP bars that conform to ASTM D7957-22. ICC-ES AC454 is an acceptance criterion for FRP bars for internal reinforcement of concrete members.
| Documento | What It Means for a Manufacturer |
|---|---|
| ASTM D7957/D7957M | Specifiche di prodotto per barre in GFRP |
| ASTM D7205/D7205M | Tensile testing method |
| ASTM D7913/D7913M | Bond testing method |
| ASTM D7617/D7617M | Transverse shear testing |
| CODICE ACI-440.11-22 | Design and detailing framework |
| ICC-ES AC454 | Evaluation route for FRP bars |
| AASHTO GFRP guide | Linee guida per la progettazione di ponti in GFRP |
A buyer should avoid any supplier who says “our machine automatically produces certified rebar.” That is not how standards work.
The correct statement is:
A good production line helps manufacture repeatable GFRP rebar that can be tested, documented and submitted through the relevant product approval route.
19. Can the Supplier Support Rebar, Mesh and Bent Elements?
A factory that produces only straight bars may be limited. A stronger business model can include straight rebar, FRP mesh, coils, cut-to-length bars and bent elements.
The CT M 2-6 documentation states that the machine is designed to produce fiberglass mesh up to 1 meter wide from rods up to 6 mm, with customizable mesh size. It lists possible diameters from 2–6 mm, cell sizes from 100–200 mm, and recommended mesh production speeds up to 3 m/min for 2 mm mesh with 200×200 mm cells.
| Product Category | Perché è importante |
|---|---|
| Barra d'armatura dritta in GFRP | Core reinforcement product |
| Coiled small diameters | Distributor-friendly supply |
| Cut-to-length bars | Contractor-ready orders |
| Maglia FRP | High-volume slab and panel applications |
| Bent elements | Stirrups, U-bars, hooks and detailing |
| Private-label production | Regional brand opportunity |
When choosing a production line supplier, the buyer should think about the whole product ecosystem, not only one machine.
20. What Is the Real Cost per Sellable Meter?
This is the final question and the most important one.
A machine’s real economic value depends on:
| Fattore di costo | Better Question |
|---|---|
| Machine price | What is the cost per sellable meter? |
| Installed power | What is kWh per meter? |
| Conteggio degli operatori | What is labor cost per meter? |
| Utilizzo della resina | What is resin consumption per meter? |
| Velocità di produzione | What is monthly sellable output? |
| Scrap rate | How many meters are rejected? |
| Controllo qualità | Can the product pass serious testing? |
| Tracciabilità | Can batches be documented? |
| Product range | Can the factory sell rebar, mesh and shapes? |
| Technical support | Can the supplier help during commissioning and scaling? |
The cheapest production line can become the most expensive decision if it produces unstable material.
A professional GFRP rebar line should manufacture:
- meters;
- repeatability;
- tracciabilità;
- technical confidence;
- business margin.
Cheap Machine vs Professional GFRP Rebar Production Line
| Fattore | Low-Cost / Basic Line | Professional Automated Line |
|---|---|---|
| Produzione | Lower and often less documented | Diameter-specific productivity data |
| Operatori | Maggiore supervisione manuale | Lower operator requirement |
| Controllo della resina | Higher waste risk | Squeegee / pressing / process control |
| Fiber preparation | Limitato | Controlled feeding, distribution and preparation |
| geometria delle costole | Meno ripetibile | Controlled winding and rib pitch |
| Cura | Basic heating | Diameter- and speed-sensitive curing system |
| Raffreddamento | Often simple | Controlled cooling to reduce defect risk |
| Taglio/avvolgimento | Manual or semi-manual | Automated options |
| Controllo della qualità | Mainly visual | Sensors and process monitoring |
| Tracciabilità | Weak | Can be built into production records |
| Standards readiness | Più forte | Easier if product is tested and documented |
| Margin | Instabile | More predictable if sales volume exists |
The question is not whether cheap equipment can produce a bar. Sometimes it can.
The question is whether it can produce repeatable, sellable, testable reinforcement at industrial volume.
Buyer Checklist: 20 Questions Before Buying a GFRP Rebar Production Line
| NO. | Domanda | Perché è importante |
|---|---|---|
| 1 | What diameters can the line produce? | Defines product range |
| 2 | How many bars can it produce simultaneously? | Determines output |
| 3 | What is productivity by diameter? | Shows real capacity |
| 4 | What is output per 8-hour shift? | Helps build business plan |
| 5 | Quanti operatori sono necessari? | Affects labor cost |
| 6 | What is warm-up and operating power? | Affects energy model |
| 7 | What is kWh per meter? | Shows true energy efficiency |
| 8 | How is fiber fed and tensioned? | Affects alignment |
| 9 | Is roving prepared before impregnation? | Affects wet-out |
| 10 | Come viene controllata l'impregnazione della resina? | Affects quality |
| 11 | How is excess resin removed? | Affects cost |
| 12 | How is rib geometry formed? | Influisce sul legame |
| 13 | Is rib pitch synchronized with pulling speed? | Influisce sulla ripetibilità |
| 14 | How is curing controlled? | Affects polymerization |
| 15 | How is cooling managed? | Affects defects |
| 16 | Can the line cut automatically? | Affects labor and accuracy |
| 17 | Can it coil rebar? | Affects packaging and logistics |
| 18 | Does it support quality monitoring? | Reduces defect risk |
| 19 | Can production data be traced by batch? | Supports serious markets |
| 20 | Can the supplier support rebar, mesh and bent elements? | Builds a broader business model |
Common Mistakes When Choosing FRP Rebar Equipment
- The first mistake is buying by machine price only.
- The second is believing a maximum speed without asking for diameter-specific productivity.
- The third is ignoring resin consumption.
- The fourth is underestimating labor cost.
- The fifth is comparing installed power instead of kWh per meter.
- The sixth is treating rib geometry as appearance rather than a bond-related feature.
- The seventh is not checking curing and cooling technology.
- The eighth is forgetting about cutting, coiling and packaging.
- The ninth is ignoring product documentation, standards and traceability.
- The tenth is assuming that any machine that can pull a composite rod can produce serious GFRP rebar for engineering markets.
- It cannot.
Conclusione
Choosing a GFRP rebar production line is not mainly about buying equipment. It is about building a factory that can produce reliable composite reinforcement at a competitive cost per meter or foot.
The best production line is not the cheapest line on paper. It is the line that gives the manufacturer high output, controlled resin use, stable fiber impregnation, repeatable rib geometry, proper curing, controlled cooling, low operator requirement, efficient energy use, automated finishing, quality monitoring and traceable production.
GFRP rebar is already part of a standards-based construction market. ASTM, ACI, ICC-ES and AASHTO frameworks show that serious buyers are not looking only for a low price. They are looking for tested, documented and repeatable products.
That is why equipment choice matters.
A professional GFRP rebar production line does more than make bars.
It creates the production stability, technical documentation and cost structure that allow a manufacturer to compete in real engineering markets.
FAQ: Choosing a GFRP Rebar Production Line
Qual è il fattore più importante nella scelta di una linea di produzione di barre d'armatura in GFRP?
Il fattore più importante non è solo il prezzo della macchina. È il costo per metro di barra d'armatura in GFRP vendibile, testabile e ripetibile.
Quante barre in GFRP può produrre contemporaneamente una linea professionale?
Dipende dal mercato di riferimento e dal piano di capacità produttiva della fabbrica. Per la produzione industriale, la produzione a barre multiple è solitamente più conveniente perché riduce i costi di manodopera, energia e spese generali per metro.
Quale intervallo di diametri dovrebbe coprire una linea di barre d'armatura in GFRP?
Una linea commerciale pratica dovrebbe coprire i diametri di costruzione più comuni. La nuova generazione CT6, ad esempio, è progettata per diametri da 4 mm a 20 mm.
Perché la produttività per diametro è importante?
Poiché la velocità massima per un diametro ridotto non rappresenta la capacità totale dello stabilimento. Le barre più spesse solitamente richiedono una velocità di trazione inferiore o un numero inferiore di barre simultanee.
Quanti operatori sono necessari per una linea di produzione di barre d'armatura in GFRP?
Dipende dall'attrezzatura e dalla configurazione dello stabilimento. Il manuale della CT6 di nuova generazione afferma che la macchina è completamente controllata da uno o al massimo due operatori.
Perché il consumo energetico per metro è più importante della potenza installata?
La potenza installata non indica i costi operativi effettivi. L'energia per metro indica quanta elettricità viene utilizzata per produrre un metro di armatura vendibile.
Perché l'impregnazione con resina è così importante?
L'impregnazione con resina influisce sulla bagnatura delle fibre, sulla presenza di vuoti, sul trasferimento del carico, sulla durabilità e sulla consistenza del prodotto. Un'impregnazione inadeguata può creare difetti interni anche se la barra appare accettabile esternamente.
Perché il controllo della resina influisce sulla redditività?
La resina rappresenta una componente di costo importante. Un eccesso di resina aumenta il costo al metro, mentre una quantità insufficiente o una scarsa impregnazione possono generare un prodotto difettoso.
Perché la geometria delle nervature è importante?
La geometria delle nervature influenza l'interblocco meccanico e l'adesione al calcestruzzo. Una prova di trazione da sola non descrive completamente come la barra trasferisce la forza al calcestruzzo.
Quali standard dovrebbe conoscere un produttore di barre d'armatura in GFRP?
Tra i documenti importanti figurano ASTM D7957, ASTM D7205, ASTM D7913, ASTM D7617, ACI CODE-440.11-22, ICC-ES AC454 e le linee guida AASHTO per i ponti in GFRP, a seconda del mercato di riferimento.
Una linea di produzione rende automaticamente un prodotto conforme agli standard ASTM?
No. Il prodotto deve essere testato e documentato secondo gli standard pertinenti. Una buona linea di produzione favorisce la ripetibilità della produzione, ma non sostituisce i test.
Una fabbrica dovrebbe produrre solo barre di rinforzo in GFRP dritte?
Non necessariamente. Un modello di business più solido potrebbe includere barre d'armatura dritte, barre d'armatura in bobina, reti in FRP, barre tagliate a misura ed elementi piegati.
Qual è il rischio maggiore legato all'acquisto di attrezzature economiche per l'armatura in FRP?
Il rischio maggiore è rappresentato dai costi operativi occulti: spreco di resina, bassa produttività, manodopera elevata, qualità instabile, polimerizzazione inadeguata, geometria superficiale debole, lotti scartati e difficoltà di accettazione da parte del mercato.
Quali domande dovrebbe porsi un acquirente prima di firmare un contratto per una linea di barre d'armatura in GFRP?
L'acquirente dovrebbe richiedere informazioni su gamma di diametri, produttività per diametro, numero di barre lavorabili simultaneamente, requisiti dell'operatore, consumo energetico, metodo di impregnazione, controllo della resina, sistema di polimerizzazione e raffreddamento, metodo di formazione delle nervature, opzioni di taglio/avvolgimento, monitoraggio della qualità, requisiti di installazione, formazione e supporto tecnico.
Saperne di più:
- FRP Machinery & GFRP Rebar Production Lines, U.S.A.
- Come avviare una fabbrica di barre d'armatura in GFRP: layout reali, requisiti delle attrezzature, costi di produzione e aspetti economici aziendali.
- Barre d'armatura in GFRP contro barre d'armatura in acciaio: confronto numerico in termini di peso, resistenza e proprietà ingegneristiche.
- Composite-Tech News and Blog