Краткий ответ: Может ли арматура из стекловолокна быть дешевле стали при покупке?
Да, арматура из стекловолокна может быть дешевле стали на этапе закупки, если она производится на высокопроизводительной автоматизированной производственной линии, продается погонными метрами или футами, а также изготавливается с контролируемым расходом смолы, низкими трудозатратами, низкими энергозатратами на метр и стабильным качеством продукции.
Распространенное мнение о том, что арматура из стекловолокна всегда дороже при первоначальной покупке и становится привлекательной только позже за счет экономии на протяжении всего жизненного цикла, больше не соответствует действительности. Это может быть правдой в случае низкой эффективности производства, дорогого импорта, устаревшего оборудования или плохого контроля за сырьем. Но современные технологии производства арматуры из стекловолокна могут изменить структуру первоначальных затрат.
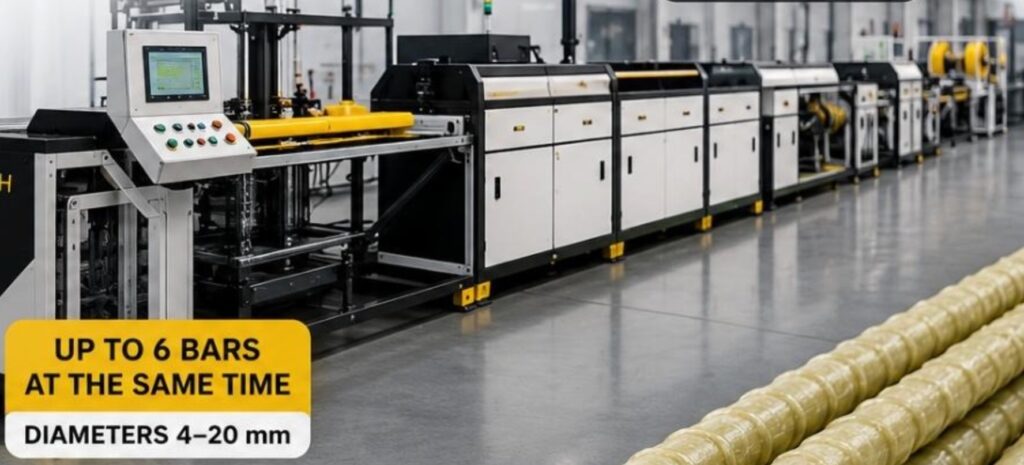
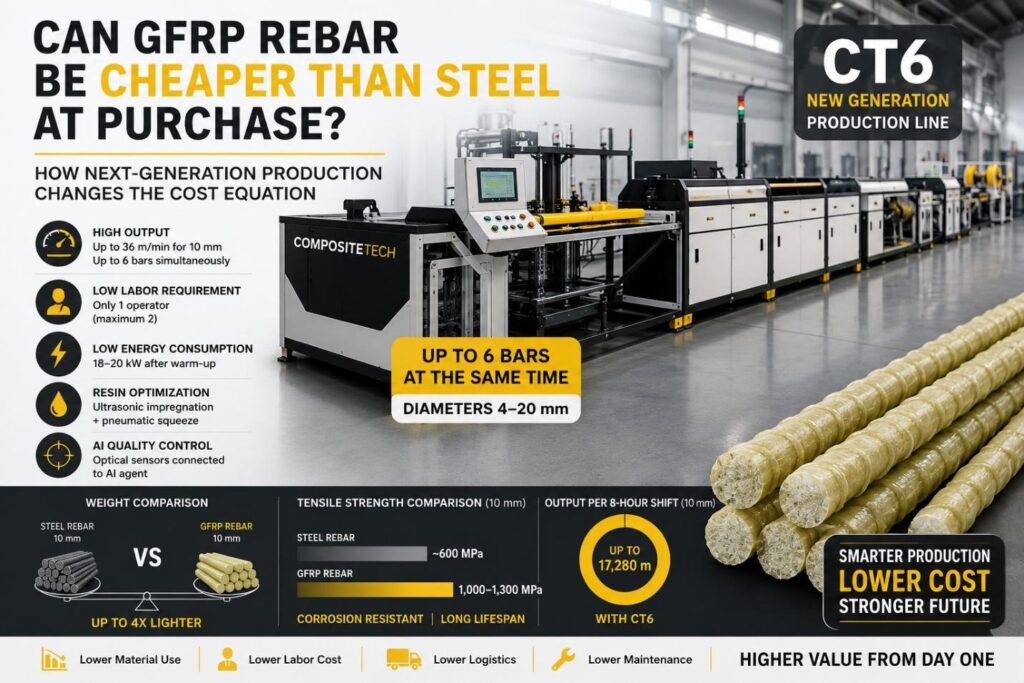
Composite-Tech CT6 нового поколения Линия предназначена для производства до 6 арматурных стержней из стекловолокна одновременно в диаметрах от от 4 мм до 20 мм. Согласно руководству по установке и эксплуатации нового поколения CT6, рекомендуемая производительность достигает... 48 м/мин на 4 мм, 42 м/мин на 6 мм, 39,6 м/мин для 8 мм, и 36 м/мин на 10 мм усиление. В том же документе указано, что машина полностью управляется один или максимум два оператора, при этом потребление энергии после достижения рабочей температуры снижается до 18–20 кВт.
Это значит, что настоящий вопрос не сводится к простому:
“Дешевле ли стекловолоконный композит, чем сталь?”
Более уместный вопрос:
“Было ли арматурное волокно из стекловолокна произведено на оборудовании, достаточно эффективном для обеспечения конкурентоспособной цены с первого заказа?”
Ключевые выводы
- Арматуру из стекловолокна часто ошибочно называют дорогой, потому что покупатели сравнивают ее по тоннам, а не по метрам или футам.
- Первоначальная цена покупки в значительной степени зависит от эффективности производства.
- Новое поколение CT6 меняет соотношение себестоимости производства благодаря высокой производительности, автоматизации, контролю за составом смолы и низким требованиям к оператору.
- Линия может производить до 6 баров одновременно и предназначен для диаметров от от 4 мм до 20 мм.
- Для арматуры диаметром 10 мм новое поколение CT6 обеспечивает производительность до 36 м/мин, или до 2160 м/час при указанных условиях.
- При потреблении энергии после прогрева: 18–20 кВт, При высокой производительности линии энергопотребление на метр может быть очень низким.
- Запатентованная система ультразвуковой кавитационной пропитки и пневматический зажим предназначены для улучшения проникновения смолы и предотвращения ее чрезмерного расхода.
- Усилитель коротковолнового инфракрасного излучения запускает полимеризацию изнутри стержня и, как утверждается, предотвращает пригорание верхнего слоя и предотвращает до 20% потеря силы.
- Двухступенчатая система охлаждения — сначала воздух, затем вода — разработана для предотвращения термического шока, повреждения поверхности и образования трещин.
- Оптические датчики, подключенные к агенту искусственного интеллекта, обеспечивают постоянный контроль качества и оповещения оператора.
- Стеклопластиковые композиты (GFRP) могут конкурировать не только за счет снижения затрат на протяжении всего жизненного цикла. Благодаря эффективному производству они также способны обеспечить конкурентоспособность на этапе первоначальной закупки.
Миф: “Амортизационная арматура из стекловолокна всегда дороже стали”.”
Многие подрядчики, дистрибьюторы и инженеры по-прежнему повторяют один упрощенный аргумент:
“Артикул из стекловолокна обходится дороже при покупке, но в дальнейшем это позволяет сэкономить, поскольку он не ржавеет”.”
Это утверждение неполное.
Преимущество стекловолокнистых композитных материалов (GFRP) в плане долговечности неоспоримо. Особенно это заметно в мостовых настилах, прибрежных сооружениях, парковочных комплексах, очистных сооружениях, дренажных системах, морских сооружениях и в условиях применения противогололедных солей. В этих областях применения коррозионная стойкость может снизить риск долгосрочного ремонта.
Однако неверно предполагать, что GFRP всегда проигрывает на этапе покупки.
Начальная цена покупки зависит от способа изготовления арматуры.
Неправильно спроектированная производственная линия может сделать стекловолоконный композит дорогим. Современная автоматизированная линия может сделать стекловолоконный композит конкурентоспособным за счет снижения стоимости за метр за счет:
- высокая линейная выходная мощность;
- несколько батончиков производятся одновременно;
- низкая стоимость рабочей силы за метр;
- низкая энергия на метр;
- контролируемый расход смолы;
- уменьшено количество брака;
- стабильная геометрия ребер;
- автоматизированная резка и намотка;
- Мониторинг качества с помощью ИИ;
- воспроизводимое производство.
Суть проста:
Арматура из стекловолокнистого полимера (GFRP) не обязательно дорогая. Неэффективное производство GFRP обходится дорого.
Почему цена за тонну приводит к некорректному сравнению?
Стальную арматуру обычно покупают по весу. В Европе сталь обычно измеряют в килограммах или метрических тоннах. В Соединенных Штатах обычно измеряют в фунтах или коротких тоннах.
Эта логика применима и к стали, поскольку сталь — плотный материал, продаваемый как товар массового потребления.
Арматура из стекловолокна отличается. Она намного легче стали. В тонне арматуры из стекловолокна содержится гораздо больше погонных метров, чем в тонне стали.
Таким образом, сравнение стали и стекловолокнистого полимера по тоннам создает искаженную картину.
Правильное сравнение:
| Неправильное сравнение | Правильное сравнение |
|---|---|
| Цена стали за тонну против цены стекловолокнистого полимерного композита за тонну | Проектный пакет из стали против проектного пакета из стекловолокна |
| кг материала | метры армирования |
| фунт материала | футов усиления |
| масса сырья | установленное значение усиления |
| только покупка | закупка + логистика + установка + техническое обслуживание |
| материальный товар | инженерная система усиления |
Сравнение GFRP следует проводить по следующим параметрам:
- цена за метр;
- цена за фут;
- полный пакет проектных работ;
- кг/м или фунт/фут;
- растягивающая сила;
- логистика;
- установка;
- коррозионное воздействие;
- Стоимость жизненного цикла.
Но эта статья посвящена одному конкретному вопросу:
Может ли эффективное производство сделать стекловолокнистые композитные материалы конкурентоспособными еще до того, как будут учтены преимущества экономии на протяжении всего жизненного цикла?
Ответ — да.
Что на самом деле определяет себестоимость производства арматуры из стекловолокна?
Стоимость производства арматуры из стекловолокна контролируется не одним показателем, а всей производственной системой в целом.
Таблица 1: Основные факторы, влияющие на себестоимость производства арматуры из стекловолокнистого полимера.
| Фактор затрат | Почему это важно | Преимущества CT6 нового поколения |
|---|---|---|
| Скорость производства | Увеличение количества метров в час снижает накладные расходы на каждый метр. | До 36 м/мин для 10 мм; до 48 м/мин для 4 мм |
| Количество баров | Увеличение количества одновременно работающих баров повышает производительность. | До 6 баров одновременно |
| Труд | Меньшее количество операторов снижает затраты на заработную плату на один счетчик. | Один или максимум два оператора |
| Энергия | Снижение стоимости электроэнергии (кВт·ч на счетчик) улучшает показатели затрат. | 18–20 кВт после достижения рабочей температуры |
| Использование смолы | Смола является основной составляющей стоимости. | Ультразвуковая пропитка + пневматическое сжатие снижают риск переизбытка использования. |
| пропитка волокон | Недостаточное увлажнение снижает качество и увеличивает количество брака. | Использование нагревателя для ровинга и ультразвуковой кавитации улучшает пропитку. |
| Геометрия ребер | Профиль поверхности влияет на сцепление и приемку. | Точный шаг намотки и контролируемое усилие намотки |
| Полимеризация | Качество отверждения влияет на прочность и воспроизводимость результатов. | Усилитель коротковолнового ИК-излучения + печи |
| Охлаждение | Термический шок может привести к дефектам. | Двухступенчатое воздушное + водяное охлаждение |
| Контроль качества | Бракованные товары и дефекты снижают прибыль. | Оптические датчики, подключенные к агенту искусственного интеллекта. |
| Резка / намотка | Ручная погрузка/разгрузка увеличивает трудозатраты и вносит вариативность. | Режущее устройство и два автоматических намоточных станка |
Завод, контролирующий эти переменные, может производить арматуру из стекловолокна с совершенно иным уровнем себестоимости, чем завод, использующий примитивное или устаревшее оборудование.
CT6 Новое поколение: производственная платформа, обеспечивающая снижение себестоимости метра
Линия нового поколения CT6 — это не просто увеличенная версия базовой арматурной машины. Она разработана как высокопроизводительная промышленная производственная система.
Согласно руководству по эксплуатации нового поколения CT6, в линейку входят:
| Модуль | Количество | Функция |
|---|---|---|
| Криль | 4 шт. | Установка шпульки и предварительная затяжка нити. |
| Передвижной обогреватель | 1 шт. | Выравнивание волокон, сушка и подготовка к пропитке. |
| Модуль пропитки | 1 шт. | Пропитка смолой и прессование |
| Намотчик ребер | 1 шт. | Периодическое формирование профиля поверхности |
| Инфракрасный усилитель | 1 шт. | Быстрая активация полимеризации смолы |
| Печь / духовой шкаф | 5 шт. | Затвердевание и формирование готовой арматуры. |
| Модуль охлаждения | 1 шт. | Двухступенчатое охлаждение |
| Тяговое устройство | 1 шт. | Контроль скорости вытягивания и процесса |
| Режущее устройство | 1 шт. | Нарезка на заданную длину |
| Автоматический намотчик | 2 шт. | Намотка готовой арматуры |
| скручиватель нитей | 1 шт. | подготовка нити для намотки ребра |
Такая модульная структура важна, потому что каждый фактор затрат контролируется конкретным техническим модулем. Линия не просто производит счетчики. Она контролирует причины, по которым тот или иной счетчик становится прибыльным или убыточным.
Повышение производительности CT6: почему многобарная выработка меняет экономику.
Наибольшее преимущество нового поколения CT6 с точки зрения стоимости заключается в производительности.
Линия спроектирована для одновременного производства нескольких стержней. Для меньших и средних диаметров это обеспечивает очень высокую линейную производительность за смену.
Таблица 2: Рекомендуемые скорости производства для нового поколения CT6
| Номинальный диаметр | Количество баров | Скорость протяжки, до | Общая производительность, до |
|---|---|---|---|
| 4 мм | 6 баров | 8 м/мин | 48 м/мин |
| 6 мм | 6 баров | 7 м/мин | 42 м/мин |
| 8 мм | 6 баров | 6,6 м/мин | 39,6 м/мин |
| 10 мм | 6 баров | 6 м/мин | 36 м/мин |
| 12 мм | 4 бара | 4 м/мин | 16 м/мин |
| 14 мм | 3 бара | 3,5 м/мин | 10,5 м/мин |
| 16 мм | 2 бара | 3 м/мин | 6 м/мин |
| 18 мм | 1 бар | 2,5 м/мин | 2,5 м/мин |
| 20 мм | 1 бар | 2 м/мин | 2 м/мин |
В инструкции указано, что эти скорости являются ориентировочными и зависят от характеристик полимеризации смолы и параметров окружающей среды.
Таблица 3: Производительность CT6 в час и за 8-часовую смену.
| Диаметр | Производительность | Производительность в час | Производительность за 8-часовую смену |
|---|---|---|---|
| 4 мм | 48 м/мин | 2880 м/ч | 23 040 м |
| 6 мм | 42 м/мин | 2520 м/ч | 20 160 м |
| 8 мм | 39,6 м/мин | 2376 м/ч | 19 008 м |
| 10 мм | 36 м/мин | 2160 м/ч | 17 280 м |
| 12 мм | 16 м/мин | 960 м/ч | 7680 м |
| 14 мм | 10,5 м/мин | 630 м/ч | 5040 м |
| 16 мм | 6 м/мин | 360 м/ч | 2880 м |
| 18 мм | 2,5 м/мин | 150 м/ч | 1200 м |
| 20 мм | 2 м/мин | 120 м/ч | 960 м |
Это тот аргумент, касающийся стоимости, который многие покупатели не замечают.
Производитель конкурирует со сталью не только заявляя: “GFRP не ржавеет”. Производитель конкурирует, производя много пригодных для продажи счетчиков за смену с низкими затратами труда, низким энергопотреблением и контролируемым использованием материалов.
Стоимость рабочей силы: Цена изменяется при участии одного или максимум двух операторов.
Затраты на рабочую силу являются одним из важнейших факторов, определяющих издержки в обрабатывающей промышленности.
Однако затраты на рабочую силу не следует рассчитывать только на основе заработной платы. Их необходимо рассчитывать следующим образом:
Затраты на рабочую силу на один товарный метр.
В руководстве по эксплуатации CT6 нового поколения указано, что управление машиной осуществляется полностью с помощью... один или максимум два оператора.
Для арматуры диаметром 10 мм указанная производительность CT6 достигает 36 м/мин, равно 17 280 м за 8-часовую смену.
Таблица 4: Пример производительности труда при использовании арматуры из стекловолокна диаметром 10 мм.
| Операторы | Производительность CT6 за 8-часовую смену | Выходные данные на одного оператора |
|---|---|---|
| 1 оператор | 17 280 м | 17 280 м/смена оператора |
| 2 оператора | 17 280 м | 8640 м/смена оператора |
Теперь сравним это с низкоавтоматизированной производственной линией, требующей трех, четырех или пяти человек и обеспечивающей меньшую производительность. Даже при умеренной заработной плате стоимость рабочей силы на единицу продукции значительно возрастает.
Таблица 5: Примерная стоимость рабочей силы за метр.
| Смена затрат на рабочую силу | 1 Оператор | 2 оператора |
|---|---|---|
| $100/оператор-смена | ~$0.0058/м | ~$0.0116/м |
| $150/оператор-смена | ~$0.0087/м | ~$0.0174/м |
| $200/оператор-смена | ~$0.0116/м | ~$0.0231/м |
Это иллюстративный расчет, основанный на объеме работы в 17 280 м² за 8-часовую смену. Фактические затраты на рабочую силу зависят от страны, уровня заработной платы, продолжительности смены, времени простоя и фактической скорости производства.
Вывод очевиден:
Автоматизация не только сокращает трудозатраты. Она преобразует труд в меньшую долю конечной стоимости арматуры.
Стоимость электроэнергии: CT6 обеспечивает очень низкую стоимость кВт·ч на метр.
Покупатели часто спрашивают об общей установленной мощности, но более экономически точным показателем является:
кВтч на единицу продаваемого счетчика.
В руководстве по эксплуатации нового поколения CT6 указано, что потребление энергии во время прогрева составляет 35–40 кВт, а после достижения рабочей температуры потребление снижается до 18–20 кВт.
При высокой мощности это означает, что энергопотребление на метр может быть очень низким.
Таблица 6: Энергия, потребляемая двигателем CT6 на метр
В этой таблице используется 20 кВт в качестве консервативного значения потребления топлива после прогрева.
| Диаметр | Производительность | Производительность в час | Энергопотребление на метр при мощности 20 кВт |
|---|---|---|---|
| 4 мм | 48 м/мин | 2880 м/ч | 0,0069 кВт·ч/м |
| 6 мм | 42 м/мин | 2520 м/ч | 0,0079 кВт·ч/м |
| 8 мм | 39,6 м/мин | 2376 м/ч | 0,0084 кВт·ч/м |
| 10 мм | 36 м/мин | 2160 м/ч | 0,0093 кВт·ч/м |
| 12 мм | 16 м/мин | 960 м/ч | 0,0208 кВт·ч/м |
| 14 мм | 10,5 м/мин | 630 м/ч | 0,0317 кВт·ч/м |
| 16 мм | 6 м/мин | 360 м/ч | 0,0556 кВт·ч/м |
| 18 мм | 2,5 м/мин | 150 м/ч | 0,1333 кВт·ч/м |
| 20 мм | 2 м/мин | 120 м/ч | 0,1667 кВт·ч/м |
Таблица 7: Примерная стоимость энергии на метр арматуры диаметром 10 мм.
| Цена на электроэнергию | Энергия на метр | Примерная стоимость электроэнергии |
|---|---|---|
| $0.10/кВтч | 0,0093 кВт·ч/м | ~$0.0009/м |
| $0.12/кВтч | 0,0093 кВт·ч/м | ~$0.0011/м |
| 0,20 евро/кВтч | 0,0093 кВт·ч/м | ~0,0019 евро/м |
| 0,30 евро/кВтч | 0,0093 кВт·ч/м | ~0,0028 евро/м |
Данный расчет не включает время прогрева и использует опубликованные данные о потреблении энергии и заявленной производительности. Реальная стоимость энергии зависит от системы смол, температуры окружающей среды, графика работы, времени простоя и фактической скорости линии.
Но экономический посыл весьма убедителен:
При уровнях производительности CT6 стоимость энергии не является основным препятствием для повышения конкурентоспособности арматуры из стекловолокнистого полимера.
Стоимость сырья: волокно и смола по-прежнему имеют значение.
Стойка из стекловолокна в основном состоит из непрерывного слоя стекловолокна и полимерной смолы. Наибольшие прямые затраты обычно приходятся на сырье.
Структура затрат зависит от:
- Цена на стекловолокно или базальтовое волокно;
- Тип и цена смолы;
- Соотношение волокна и смолы;
- добавки;
- намоточная нить;
- упаковка;
- процент брака;
- объем закупок.
В типичной арматуре из стекловолокна стекловолокно несет большую часть продольной растягивающей нагрузки, в то время как полимерная матрица передает нагрузку между волокнами и защищает их. В литературе по проектированию арматурных стержней из стекловолокна также подчеркивается, что тип и количество волокна, смолы, скорость отверждения, производственный процесс и контроль качества — все это влияет на свойства арматурных стержней из стекловолокна.
Рынки сырья цикличны. Lucintel сообщила, что во втором квартале 2024 года по сравнению со вторым кварталом 2023 года цены на стекловолокно снизились на 8.9%, углеродное волокно 11.6%, и эпоксидной смолы 18.0%. Позднее данные Lucintel за 4 квартал 2024 года по сравнению с 4 кварталом 2023 года показали рост цен на некоторые композитные материалы, включая стекловолокно и UPR, в то время как цены на эпоксидную смолу снизились.
Таким образом, правильный вывод не звучит так: “сырье всегда становится дешевле”. Правильный вывод таков:
По мере развития рынка композитных материалов и увеличения числа поставщиков в цепочке поставок, производители стекловолокнистых композитов получают больше возможностей для закупок, но прибыльность по-прежнему зависит от грамотных закупок и эффективной переработки сырья.
Именно здесь технология производства CT6 приобретает решающее значение.
Контроль смоляного состава: прямой фактор, определяющий маржу.
В большинстве производственных сценариев смола дороже стекловолокна. Избыток смолы увеличивает стоимость и может снизить производительность, если стержень становится перенасыщенным смолой вместо того, чтобы эффективно использовать волокно.
Модуль пропитки нового поколения CT6 предназначен для пропитки смолой и прессования ровинговых нитей с сохранением свойств полимерного связующего, таких как текучесть, скорость отверждения и температура. В руководстве указано, что новейшая система прессования снижает расход полимера. Также описывается запатентованный метод ультразвуковой кавитационной пропитки, который позволяет смоле проникать между волокнами, в то время как пневматический зажим выдавливает остатки смолы, предотвращая ее чрезмерное использование.
Это не мелочь. Это прямой фактор, влияющий на маржу прибыли.
Таблица 8: Почему контроль смолы влияет на стоимость
| Условия процесса | Результат бизнеса |
|---|---|
| Слишком много смолы | Более высокие прямые затраты на метр. |
| Слишком мало смолы | Сухие волокна, слабая передача нагрузки и бракованная продукция. |
| Плохая пропитка | Пустоты, снижение прочности и непостоянные прочностные характеристики при растяжении. |
| Хорошая пропитка + прессование | Улучшенное смачивание волокон и контролируемое содержание смолы. |
| Пневматическое сжатие | Меньше чрезмерного использования смолы |
| Ультразвуковая кавитация | Более глубокое проникновение между волокнами |
Недорогое оборудование, которое расходует смолу впустую, может стать дорогостоящим при обработке миллионов метров материала.
Профессиональное оборудование контролирует подачу смолы, потому что контроль подачи смолы — это контроль прибыли.
Roving Heater: Лучшая подготовка волокна перед пропиткой
В руководстве по эксплуатации CT6 нового поколения нагреватель для ровницы описывается как система, предназначенная для выравнивания и сушки нитей ровницы путем их равномерного распределения и нагрева, обеспечивая при этом оптимальные условия влажности для полной пропитки полимерным связующим. В документе также указывается, что он значительно улучшает пропитку волокон, что подтверждается независимыми лабораторными испытаниями в Румынии.
Это важно, потому что качество пропитки начинается еще до заполнения смоляной ванной.
Если волокно поступает неровным, влажным, перекрещенным или нестабильным, смола не сможет полностью и контролируемо проникнуть в пучок.
Таблица 9: Почему важна подготовка волокна
| Проблема | Влияние стоимости/качества |
|---|---|
| Неравномерное распределение волокон | Неравномерный диаметр и слабые места |
| Избыточная влажность | Проблемы с плохим сцеплением и отверждением смолы. |
| Перекрещенные нити | Нестабильность производства и дефекты |
| Нестабильное напряжение | Различия в диаметре и более низкая повторяемость |
| Плохое промочение | Более низкая механическая уверенность |
Высокопроизводительная линия должна не только работать быстро, но и правильно подготавливать волокно перед началом работы на высокой скорости.
Намотка ребер: геометрия поверхности влияет как на доверие со стороны отдела продаж, так и на доверие со стороны инженерного отдела.
Арматура из стекловолокна не сцепляется с бетоном так же прочно, как сталь, просто потому, что она имеет круглую форму. Профиль поверхности имеет значение.
Новый станок для намотки ребер CT6 предназначен для намотки периодического профиля ребер с точным шагом намотки для каждого размера арматуры. В инструкции указано, что угол и точный коэффициент усилия намотки обеспечивают строго цилиндрическую форму стержня и помогают удалить воздух из пропитанной арматуры.
Для коммерческих продаж качество ребер жесткости имеет решающее значение, поскольку инженеры и покупатели обращают внимание на следующие факторы:
- профиль поверхности;
- поведение связей;
- Длительность развития;
- поведение при сращивании внахлест;
- однородность диаметра;
- Повторяемость партии.
Таблица 10: Геометрия ребер как коммерческое преимущество
| Качество намотки ребер | Коммерческие последствия |
|---|---|
| Неравномерный шаг ребер | Снижение уверенности инженеров |
| Слабое сцепление ребер | Риск прочности сцепления и долговечности поверхности |
| Неудачная цилиндрическая форма | Неопределенность диаметра и площади |
| Воздух, застрявший в баре | риск внутреннего дефекта |
| Повторяемая геометрия ребер | Более высокая уверенность в соответствии техническим требованиям |
| Точный шаг намотки | Более стабильный внешний вид продукта и свойства сцепления. |
Профессиональная обработка поверхности способствует продажам материала, поскольку она создает впечатление, что изделие выглядит и ведет себя как инженерная арматура, а не как дешевая имитация.
Инфракрасный усилитель: ускоренная полимеризация и защита от повреждений.
Процесс отверждения является одним из важнейших этапов в производстве арматуры из стекловолокнистого полимера. Нестабильное отверждение может привести к ухудшению структуры смолы, ослаблению поверхности, возникновению внутренних напряжений или нестабильным механическим свойствам конечного продукта.
В линейку CT6 нового поколения входит инфракрасный усилитель. В инструкции указано, что инфракрасный усилитель быстро активирует полимеризацию смолы, а коротковолновые инфракрасные нагреватели позволяют начать активную полимеризацию изнутри стержня. Также указано, что это предотвращает пригорание верхнего слоя и предотвращает потерю до 20% силы.
Это весомый аргумент в пользу соотношения цены и качества.
Таблица 11: Почему ИК-усилитель важен
| Без контролируемой полимеризации | С логикой ИК-усилителя |
|---|---|
| Риск перегрева поверхности | Полимеризация начинается внутри стержня. |
| Риск обгорания верхнего слоя | Более контролируемая термическая активация |
| Возможная потеря силы | В инструкции указано, что предотвращается потеря силы до 20%. |
| Более медленное/менее стабильное отверждение | Более быстрая активация полимеризации смолы |
| Большая вариативность качества | Более воспроизводимые условия производства |
Для производителя предотвращение потери прочности — это не только техническое преимущество. Это гарантирует возможность продажи продукции на серьезных рынках.
Двухступенчатое охлаждение: предотвращение термического шока и растрескивания поверхности.
После отвердевания стержень выходит из зоны высоких температур. При слишком интенсивном охлаждении термический шок может повредить изделие.
Модуль охлаждения нового поколения CT6 реализован в двух частях: воздушное и водяное охлаждение. В руководстве указано, что такое двухступенчатое охлаждение — сначала воздушное, затем водяное — предотвращает термический шок, повреждение поверхности и растрескивание.
Таблица 12: Метод охлаждения и качество продукции
| Метод охлаждения | Риск |
|---|---|
| Прямое агрессивное водяное охлаждение | Термический шок, повреждение поверхности, риск микротрещин |
| Медленное неконтролируемое охлаждение | Снижение производительности и нестабильность процесса. |
| Двухступенчатое воздушное + водяное охлаждение | Контролируемое охлаждение, снижение риска термического шока. |
Это особенно важно для промышленного производства, поскольку дефекты поверхности и трещины могут приводить к бракованным партиям, претензиям со стороны клиентов и неудачным испытаниям.
Контроль качества с помощью ИИ: новый уровень в производстве стекловолокнистых композитных материалов.
Устройство для вытягивания CT6 нового поколения включает оптические датчики, подключенные к агенту искусственного интеллекта. В руководстве указано, что эти датчики используются для определения постоянного качества прутков и, при необходимости, для оповещения оператора.
Это важнейший позиционный момент.
Будущее производства стекловолокнистых композитных материалов (GFRP) – это не только скорость механической обработки. Это:
Производственная линия + технологические данные + контроль качества + отслеживаемость.
Таблица 13: Что может обеспечить мониторинг с использованием ИИ
| Технологическая переменная | Почему это важно |
|---|---|
| непрерывность полосы | Выявляет видимые проблемы в процессе. |
| однородность поверхности | Помогает выявлять отклонения в качестве. |
| Устойчивость при тяге | Влияет на диаметр и время отверждения. |
| непрерывность производства | Помогает операторам реагировать раньше. |
| Оповещения оператора | Снижает зависимость от постоянного ручного наблюдения. |
| История качества | Способствует повышению качества партий и совершенствованию производственных процессов. |
Мониторинг с использованием искусственного интеллекта не заменяет испытания по стандартам ASTM, отчеты сторонних лабораторий или инженерное одобрение. Однако он может помочь стабилизировать производство и снизить вероятность того, что дефекты останутся незамеченными в течение длительных производственных циклов.
Для производителей это важно, поскольку потери прибыли связаны не только с затратами на сырье. Они также вызваны дефектами, простоями и браком.
Человеко-машинный интерфейс и автоматизация: почему CT6 — это не система ручного производства.
Система управления CT6 включает в себя элементы управления на основе человеко-машинного интерфейса (HMI). В руководстве описывается, что главное окно HMI отображает состояние процесса изготовления арматуры, включая скорость протяжки, скорость намотки, длину и общую произведенную длину. Оно также включает в себя настройки шкалы длины, шкалы скорости протяжки, шкалы скорости намотки, длины резки, длины сигнальной лампы и коэффициента намотки.
Коэффициент намотки особенно важен, поскольку он определяет соотношение скорости намотки и скорости вытягивания и, следовательно, контролирует шаг между ребрами.
Таблица 14: Функции HMI CT6 и их влияние на стоимость.
| Функция HMI | Смысл производства | Влияние на стоимость |
|---|---|---|
| скорость тяги | Контролирует скорость производства | Производительность в час |
| Скорость намотки | Контролирует формирование ребер | Повторяемость поверхности |
| Счетчик длины | Длина произведенных треков | Точность заказа |
| Общий счетчик | Общий объем выработки треков | Планирование производства |
| настройка длины среза | Автоматизирует резку | Снижение трудозатрат |
| Коэффициент намотки | Управляет шагом ребра. | Сцепление и однородность поверхности |
| Масштабирование скорости | Калибровка отображаемой скорости относительно фактической. | Точность процесса |
Это важно, потому что автоматизация снижает зависимость от оператора и повышает повторяемость. Именно повторяемость делает продукт коммерчески масштабируемым.
Резка и автоматическая намотка: снижение затрат на обработку.
Новая модель CT6 включает в себя режущий механизм и два автоматических намотчика. Режущий механизм предназначен для нарезки стекловолоконной арматуры на заданную длину. Автоматический намотчик наматывает готовую арматуру в рулоны.
Это влияет на стоимость тремя способами:
- меньше ручной работы;
- более быстрая упаковка;
- Улучшена логистика для поставок проволоки меньшего диаметра в бухтах.
Таблица 15: Почему автоматическая резка и намотка имеют значение
| Этап процесса | Ручное / Базовое производство | Логика автоматизации CT6 |
|---|---|---|
| контроль длины | Ручное измерение и раскрой | Управление длиной и резкой с помощью интерфейса «человек-машина» |
| Намотка | Ручной или непоследовательный | Автоматическая система намотки |
| Упаковка | Увеличение трудовой нагрузки | Ускоренный рабочий процесс |
| Точность заказа | Более высокий риск вариативности | Производство на основе прилавков |
| Нагрузка на оператора | Выше | Ниже |
Для покупателей рулоны проще транспортировать и обрабатывать. Для производителей автоматизированная намотка сокращает трудозатраты и улучшает производственный процесс.
Логика расчета стоимости CT6 для арматуры из стекловолокна толщиной 10 мм
10 мм — полезный пример, поскольку это распространенный размер для сравнения на многих рынках.
Согласно руководству по эксплуатации нового поколения CT6, арматура диаметром 10 мм может быть изготовлена с использованием следующих материалов:
- 6 баров одновременно;
- Скорость протяжки 6 м/мин;
- Общая производительность 36 м/мин;
- 17 280 м за 8-часовую смену;
- один или максимум два оператора;
- Потребление электроэнергии после прогрева составляет 18–20 кВт..
Таблица 16: Краткий обзор экономических показателей производства 10-мм CT6
| Метрическая | Ценить |
|---|---|
| Диаметр | 10 мм |
| Количество баров | 6 |
| Скорость торможения | до 6 м/мин |
| Совокупная производительность | до 36 м/мин |
| Производительность в час | до 2160 м |
| Производительность за 8-часовую смену | до 17 280 м |
| Операторы | 1–2 |
| Потребление электроэнергии после прогрева | 18–20 кВт |
| Консервативный расчет энергопотребления на метр при мощности 20 кВт. | ~0,0093 кВт·ч/м |
Именно поэтому новое поколение CT6 меняет аргументацию статьи.
Главное преимущество заключается не только в том, что “стекловолокнистый полимер устойчив к коррозии”.”
Главное преимущество:
Стекловолокнистые композитные материалы (GFRP) могут производиться с промышленной скоростью, с низкими трудозатратами и низким энергопотреблением на погонный метр, что делает их конкурентоспособными на коммерческом этапе на этапе закупки.
Дешевое оборудование может уничтожить прибыль
Недорогая производственная линия может выглядеть привлекательно при покупке. Но в процессе эксплуатации она может привести к снижению рентабельности.
Скрытые издержки включают в себя:
- избыток смолы;
- плохая пропитка;
- сухие волокна;
- нестабильный профиль ребер;
- слабая геометрия поверхности;
- чрезмерный объем отходов;
- низкая производительность;
- больше операторов;
- более высокая емкость кВтч на метр;
- низкая точность намотки/резки;
- Отчеты о неудачных тестах;
- претензии клиентов.
Таблица 17: Дешевое оборудование против логики нового поколения CT6
| Фактор | Базовая/низкоэффективная машина | CT6 Новое поколение |
|---|---|---|
| Выход | Ниже | До 6 делений одновременно |
| производительность 10 мм | Часто ограниченный | Показания до 36 м/мин |
| Операторы | Более тщательный ручной контроль | Один или максимум два |
| контроль смолы | Повышенный риск переутомления | Ультразвуковая пропитка + пневматическое сжатие |
| Профиль ребра | Менее воспроизводимый | Точный шаг намотки и контролируемое усилие намотки |
| Затвердевание | Менее контролируемый | ИК-усилитель + 5 печей |
| Охлаждение | Риск термического удара | Двухступенчатое воздушно-водяное охлаждение |
| Контроль качества | Ручное наблюдение | Оптические датчики + агент искусственного интеллекта |
| Резка/намотка | Более подробная инструкция | Режущее устройство + автоматические намотчики |
| Стоимость за метр | Нестабильный | Разработан для снижения себестоимости продаваемого счетчика. |
| Рыночная уверенность | Сложнее построить | Проще с использованием повторяющихся производственных данных. |
В производстве стекловолокнистых композитных материалов станок — это не просто капиталовложение. Это ключевой фактор, определяющий рентабельность.
Почему это может сделать покупку стекловолокнистого полимера дешевле
Стекловолокнистый полимер может оказаться дешевле стали при покупке при соблюдении ряда условий:
| Состояние | Почему это важно |
|---|---|
| Высокая производительность за смену | Снижает постоянные затраты на метр. |
| Низкие требования к оператору | Снижает трудозатраты на метр. |
| Низкое энергопотребление на метр | Снижает производственные затраты |
| Контролируемый расход смолы | Снижает затраты на сырье. |
| Низкий уровень металлолома | Увеличивает товарную продукцию |
| Повторяемая геометрия ребер | Поддерживает инженерную приемку. |
| Стабильное отверждение | Поддерживает механические характеристики |
| Местное производство | Сокращает количество импортных и дистрибьюторских звеньев. |
| Правильная единица измерения цены | Метр или фут, а не тонна |
| Документация, готовая к соответствию стандартам | Позволяет серьезно выйти на рынок. |
Новое поколение CT6 напрямую решает многие из этих проблем.
Именно поэтому стекловолокнистый армированный волокном полимер не следует представлять лишь как материал, который станет экономически выгодным “позже”.”
Производитель, использующий эффективные технологии, может с самого начала установить конкурентоспособную цену.
Стандарты по-прежнему важны: низкой стоимости недостаточно.
Недорогой брусок недостаточен, если его невозможно определить по спецификации, протестировать и принять на вооружение.
Арматура из стекловолокнистого полимера (GFRP) уже рассматривается в признанных стандартах и рекомендациях. Стандарт ASTM D7957/D7957M-25 описывает сплошные круглые стержни из GFRP, поставляемые в нарезанных отрезках и изогнутых формах с внешним усилением поверхности для армирования бетона. ACI CODE-440.11-22 устанавливает требования строительных норм к железобетонным конструкциям, армированным стержнями из GFRP.
Правильная коммерческая цель состоит не просто в производстве самых дешевых батончиков.
Цель состоит в производстве стержня, который:
- конкурентоспособные по цене;
- механически стабильный;
- отслеживаемый;
- проверяемый;
- готовый к соответствию стандартам;
- приемлемо для инженеров и покупателей.
Вот почему технологии производства имеют значение. Стандарты не приемлют “дешевизну”. Они принимают проверенные, задокументированные и воспроизводимые решения.
Мнение покупателя: почему стекловолокнистый полимер может конкурировать с другими материалами, а не обеспечивать экономию на протяжении всего жизненного цикла.
С точки зрения покупателя, арматура из стекловолокна может стать привлекательной при покупке, если поставщик сможет продемонстрировать:
- конкурентоспособная цена за метр или фут;
- меньший транспортный вес;
- упрощение разгрузки и установки;
- коррозионная стойкость;
- стабильная геометрия изделия;
- протоколы испытаний;
- отслеживаемость производства;
- надежные поставки.
Покупателю не обязательно понимать каждую деталь производственной линии. Но именно производственная линия определяет, сможет ли поставщик предложить покупателю конкурентоспособный продукт.
Таблица 18: Что видит покупатель и что контролирует завод.
| Покупатель видит | Завод должен контролировать |
|---|---|
| Цена за метр/фут | Производство, труд, энергия, смола и отходы |
| Внешний вид продукта | Намотка ребер и профиль поверхности |
| Значения из технической документации | Волокно, смола, отверждение и контроль качества. |
| Срок поставки | Скорость производства и время безотказной работы линии |
| Стабильные партии | Стабильность и мониторинг процесса |
| Доверять | Протоколы испытаний и отслеживаемость |
Именно поэтому новое поколение CT6 должно быть в центре внимания статьи. В нем объясняется, как технология Composite-Tech поддерживает коммерческие обещания, ориентированные на покупателя.
Мнение инвестора: почему выбор оборудования определяет маржу.
Две фабрики могут закупать одно и то же стекловолокно и смолу, но получать совершенно разную прибыль.
Разница заключается в оборудовании.
Таблица 19: Факторы, определяющие рентабельность завода по производству арматуры из стекловолокнистого полимера.
| Фактор маржи | Слабая производственная линия | Логика нового поколения CT6 |
|---|---|---|
| Производительность за смену | Ниже | Более высокая выходная мощность многополосного преобразователя |
| Трудозатраты на метр | Выше | Один или максимум два оператора |
| Энергия на метр | Выше | Низкое энергопотребление (кВт·ч на метр) при высокой мощности. |
| Отходы смолы | Выше | Контролируемая пропитка и прессование |
| металлолом | Выше | Управление технологическими процессами и мониторинг с использованием искусственного интеллекта |
| Стабильность качества продукции | Ниже | Повторяющиеся операции по формованию ребер, отверждению и охлаждению. |
| Принятие рынком | Сильнее | Проще при стабильном производстве и наличии документации. |
| Рентабельность | Низкий и нестабильный | Более высокие показатели достигаются при достижении определенного объема продаж. |
Это основное послание инвесторам:
Бизнес по производству арматуры из стекловолокна становится привлекательным, когда завод обладает соответствующей производственной технологией.
Производителю следует задавать не только вопрос: “Сколько стоит эта линия?”
Продюсер должен спросить:
“Какую себестоимость проданного метра позволит мне достичь эта линия?”
Ограничения ответственного проектирования
В авторитетной статье не следует утверждать, что стекловолокнистый полимер идеально подходит для любого применения.
GFRP — это конструкционный материал, к которому предъявляются особые требования.
| Проблема | Правильное положение |
|---|---|
| Более низкий модуль упругости, чем у стали. | Проверьте ширину трещины и её отклонение. |
| Плато урожайности отсутствует | Используйте специальные конструктивные положения для изделий из стекловолокна. |
| Различное поведение связей | Используйте данные о поверхности и адгезии, специфичные для данного продукта. |
| изгиб поля | Используйте изготовленные на заводе гнутые элементы. |
| Огонь / температура | Проверьте соответствующие положения кодекса. |
| Варианты продукции | Требуются технические характеристики и протоколы испытаний. |
| Замена | Не следует заменять сталь только по диаметру. |
Эта честность не ослабляет коммерческий аргумент, а, наоборот, усиливает его.
Суть не в том, что стекловолокнистые композиты должны повсеместно заменить сталь. Суть в том, что стекловолокнистые композиты могут быть экономически целесообразным выбором при условии эффективного производства и использования в соответствующих областях применения.
Часто задаваемые вопросы: Начальная стоимость арматуры из стекловолокна и экономика производства арматуры CT6.
Всегда ли арматура из стекловолокна дороже стали при покупке?
Нет. Стоимость стекловолокнистых композитных материалов может быть выше, сопоставимой или ниже в зависимости от эффективности производства, цен на сырье, местных цен на сталь, стоимости рабочей силы, стоимости энергии, логистики и требований проекта.
Почему многие покупатели считают стекловолокно дорогим?
Часто сравнивают стекловолокно и сталь по тоннам. Это вводит в заблуждение, поскольку стекловолокно намного легче. Правильное сравнение — по метрам, футам или по полному комплекту материалов для проекта.
Может ли использование стекловолокнистого полимерного композита быть дешевле до учета экономии на протяжении всего жизненного цикла?
Да. При местном производстве на эффективном автоматизированном оборудовании стекловолокнистый полимер может конкурировать на этапе первоначальной закупки, особенно если расчет производится по метрам или футам, а не по тоннам.
Чем отличается новое поколение CT6?
Линия CT6 нового поколения — это высокопроизводительная линия, предназначенная для одновременного производства до шести арматурных стержней, с заявленной производительностью до 36 м/мин для арматуры диаметром 10 мм, одним или максимум двумя операторами и потребляемой мощностью после прогрева 18–20 кВт.
Почему важна производительность шестибарабанной системы?
Потому что одновременное производство нескольких брусков увеличивает производительность в метрах в час и снижает трудозатраты, энергопотребление и накладные расходы на метр.
Сколько операторов потребуется для работы с системой CT6 нового поколения?
В руководстве по эксплуатации CT6 нового поколения указано, что управление машиной осуществляется одним или максимум двумя операторами.
Почему контроль за содержанием смолы важен?
Смола является важной составляющей стоимости. Избыток смолы увеличивает затраты и может нарушить баланс композита. В CT6 используется ультразвуковая кавитационная пропитка и пневматическое сжатие для улучшения пропитывания волокон и предотвращения чрезмерного расхода смолы.
Почему инфракрасный усилитель важен?
Инфракрасный усилитель быстро активирует полимеризацию. В инструкции к CT6 указано, что коротковолновый инфракрасный нагрев запускает полимеризацию изнутри стержня, предотвращая пригорание верхнего слоя и потерю прочности до 20%.
Почему двухступенчатое охлаждение важно?
Двухступенчатое воздушное и водяное охлаждение помогает избежать термического шока, повреждения поверхности и растрескивания после отверждения.
Что делает мониторинг качества с помощью ИИ?
Устройство для вытягивания прутка CT6 включает в себя оптические датчики, подключенные к автоматизированному контроллеру, для контроля качества прутка и оповещения оператора при необходимости. Это обеспечивает стабильность процесса во время производства.
Означает ли снижение себестоимости производства снижение качества?
Нет. Наилучшее снижение затрат достигается за счет контроля технологического процесса, а не за счет экономии на качестве. Некачественное оборудование может выглядеть дешево, но оно может увеличить количество отходов смолы, брака, неудачных партий и претензий со стороны клиентов.
Какие вопросы должен задать владелец завода перед покупкой производственной линии из стекловолокна?
Ключевые вопросы касаются производительности за смену, количества операторов, кВт·ч на метр, контроля смолы, процента брака, повторяемости профиля поверхности, уровня автоматизации, контроля качества и возможности поддержки производства, соответствующего стандартам.
Заключение
Утверждение о том, что арматура из стекловолокна всегда дороже стали на начальном этапе покупки, устарело.
Этот миф возник из-за неэффективного производства, сравнения по тоннам, импортных цепочек поставок и устаревших производственных представлений.
Новое поколение CT6 меняет соотношение затрат и себестоимости.
с возможностью до шесть батончиков, произведенных одновременно, indicated productivity up to 36 m/min for 10 mm rebar, operation by один или максимум два оператора, working power consumption after warm-up of 18–20 кВт, ultrasonic cavitation impregnation, pneumatic resin control, short-wave IR polymerization, two-stage cooling, automatic cutting/coiling and AI-assisted quality monitoring, GFRP rebar can be produced with a much stronger cost-per-meter structure.
GFRP’s lifecycle advantage remains important. It does not rust, which is a major benefit in chloride, marine, wastewater, parking and de-icing salt environments.
But GFRP does not need to rely only on future maintenance savings.
When produced on a next-generation automated line, it can compete from the first invoice.
The key is production technology.
A professional GFRP production line does not simply manufacture rebar. It manufactures low cost per meter, repeatability, quality confidence and business margin.
Узнать больше:
- Линия по производству арматуры из стекловолокна: полное руководство по производству арматуры из стеклопластика.
- Как выбрать линию по производству арматуры из стекловолокна: 20 технических вопросов перед покупкой оборудования
- Модуль упругости и прочность на растяжение арматуры из стекловолокна: почему прочность — это не жесткость.
- Professional FRP Rebar Production Line
- Техническая документация Composite-Tech