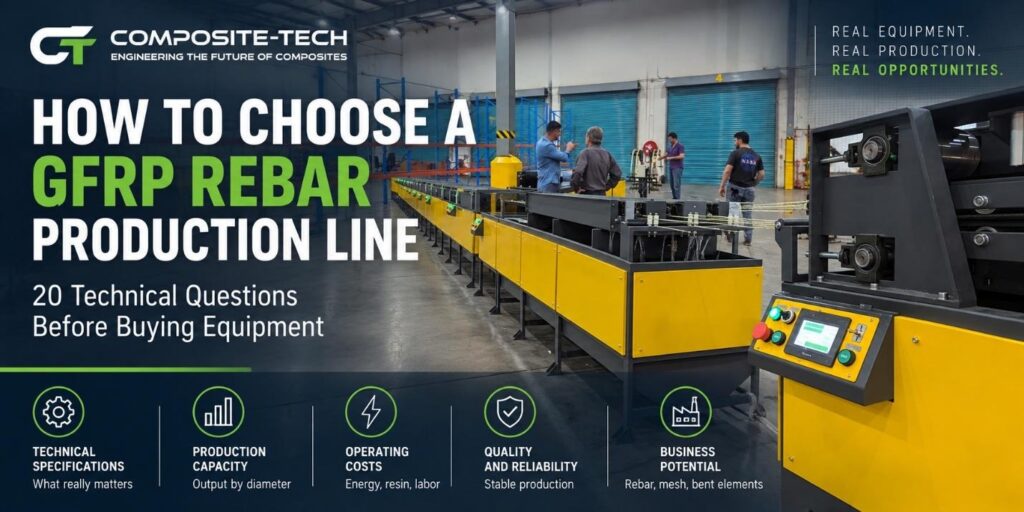
Краткий ответ: Как выбрать линию по производству арматуры из стекловолокна?
Чтобы выбрать Линия по производству стеклопластиковой арматуры, Не начинайте только с цены оборудования. Начните с себестоимости одного товарного метра или фута армирования. Правильно спроектированная производственная линия должна контролировать производительность, диапазон диаметров, подачу волокна, пропитку смолой, отверждение, охлаждение, геометрию ребер, скорость вытягивания, резку, намотку, требования к оператору, энергопотребление, контроль качества и отслеживаемость.
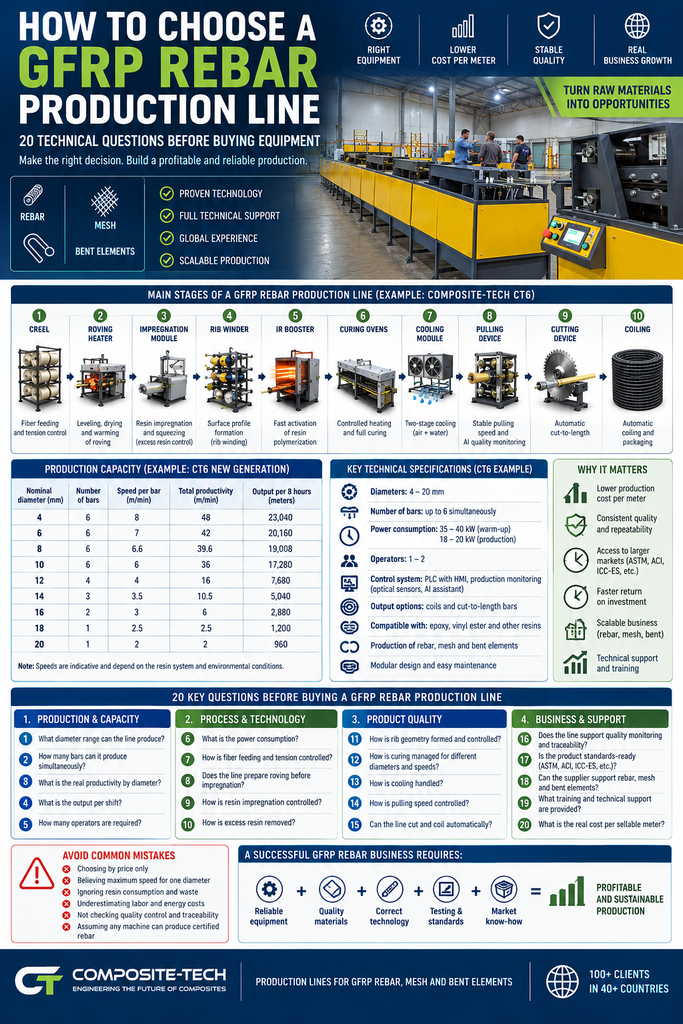
Серьезный покупатель должен задать как минимум 20 технических вопросов, прежде чем приобрести оборудование:
- Сколько брусков может производить линия одновременно?
- Какие диаметры оно может производить?
- Какова реальная производительность в зависимости от диаметра?
- Сколько операторов потребуется?
- Каково энергопотребление во время прогрева и производства?
- Как контролируется пропитка смолой?
- Как устройство предотвращает чрезмерный расход смолы?
- Как формируется и контролируется геометрия ребер?
- Как осуществляется процесс отвердевания при различных диаметрах и скоростях?
- Как избежать термического шока после отверждения?
- Может ли линия производить рулоны и прутки, нарезанные по длине?
- Поддерживает ли система контроль качества и отслеживаемость?
- Может ли данное оборудование помочь в производстве продукции, соответствующей стандартам ASTM, ACI, ICC-ES, EAD или другим процедурам сертификации?
Самая дешевая машина не всегда является самой дешевой. В производстве стекловолокнистых полимеров некачественная линия может приносить убытки из-за отходов смолы, низкой производительности, высоких трудозатрат, нестабильного качества, бракованных партий и слабого спроса на рынке.
Ключевые выводы
- Производственную линию по выпуску арматуры из стекловолокнистого полимера следует оценить следующим образом: стоимость за продаваемый метр, не только покупная цена.
- Показатель объема производства по диаметру является одним из важнейших индикаторов экономической эффективности производства.
- Производство многорядных изделий позволяет снизить трудозатраты, энергопотребление и накладные расходы на метр.
- Новое поколение CT6 предназначено для производства до 6 баров одновременно в диаметрах от от 4 мм до 20 мм.
- В руководстве пользователя CT6 нового поколения указаны рекомендуемые значения производительности до 48 м/мин на 4 мм, 42 м/мин на 6 мм, 39,6 м/мин для 8 мм, и 36 м/мин на 10 мм; Указанные скорости являются ориентировочными и зависят от полимеризации смолы и параметров окружающей среды.
- Требования к оператору имеют значение, поскольку затраты на рабочую силу необходимо разделить на товарную продукцию. В руководстве по эксплуатации CT6 нового поколения указано, что управление машиной осуществляется с помощью... один или максимум два оператора.
- Энергию следует сравнивать следующим образом: кВтч на метр, не только установленную мощность.
- Пропитка смолой и отжим смолы являются прямыми факторами, влияющими на стоимость и качество.
- Геометрия ребер является структурным параметром, поскольку она влияет на сцепление с бетоном.
- Процесс отверждения зависит не только от температуры в печи; он также зависит от химического состава смолы, времени выдержки, скорости вытягивания и диаметра стержня.
- Для серьезных инженерных рынков контроль качества и отслеживаемость становятся необходимыми.
- Стандарт ASTM D7957/D7957M описывает арматурные стержни из стекловолокнистого полимера (GFRP) для армирования бетона с улучшенной внешней поверхностью, а стандарт ASTM D7205/D7205M описывает испытания на растяжение композитных стержней из стекловолокнистого полимера (FRP).
- ACI CODE-440.11-22 устанавливает минимальные требования к материалам, проектированию и детализации железобетонных конструкций, армированных стержнями из стекловолокнистого полимера, в соответствии со стандартом ASTM D7957-22.
Почему важен правильный выбор арматуры из стекловолокна (GFRP)
Покупка линии по производству арматуры из стекловолокна – это не то же самое, что покупка простого станка для резки или упаковочной машины. Производственная линия определяет технические и коммерческие характеристики продукта.
Оно контролирует:
| Коэффициент производства | Результат бизнеса |
|---|---|
| Выравнивание волокон | Влияет на прочность на растяжение и однородность материала. |
| Пропитка смолой | Влияет на пропитывание, долговечность и стоимость материалов. |
| Соотношение волокна и смолы | Влияет на стоимость, плотность и механические свойства. |
| Геометрия ребер | Влияет на доверие к облигациям и рынку. |
| Качество отверждения | Влияет на полимеризацию и воспроизводимость. |
| Метод охлаждения | Влияет на состояние поверхности и риск возникновения дефектов. |
| Скорость тяги | Влияет на производительность и время выдержки в процессе отверждения. |
| Резка и намотка | Влияет на формат доставки и трудозатраты. |
| Контроль качества | Влияет на обнаружение дефектов и отслеживаемость. |
| Потребление энергии | Влияет на эксплуатационные расходы на один счетчик. |
| Количество операторов | Влияет на стоимость рабочей силы за метр. |
Недорогое оборудование может оказаться дорогим в эксплуатации, если оно требует слишком много операторов, расходует смолу впустую, работает медленно, производит нестабильный диаметр или не позволяет вести надежную документацию по качеству.
Правильный вопрос звучит не только так:
“Сколько стоит производственная линия?”
Более уместный вопрос:
“Какую себестоимость проданного, проверяемого и воспроизводимого счетчика я смогу обеспечить с помощью этой линии?”
1. Какой диапазон диаметров может производить линия?
Первый технический вопрос прост: какие размеры прутков может производить данное оборудование?
Серьезная линейка арматуры из стекловолокна должна охватывать диаметры, необходимые для вашего целевого рынка. Малые диаметры часто используются для сетки, плит, тротуаров и рулонов. Средние диаметры используются для общего армирования. Большие диаметры могут потребоваться для инфраструктурных проектов или специализированных применений.
В руководстве по эксплуатации нового поколения Composite-Tech CT6 указано, что эта линейка предназначена для армирования стекловолокном диаметром от... от 4 мм до 20 мм.
| Диапазон диаметров | Типичная коммерческая значимость |
|---|---|
| 4–6 мм | Сетка, легкая арматура, рулоны, применение в плитных конструкциях. |
| 8–10 мм | Обычные строительные арматурные стержни и складские запасы дистрибьюторов. |
| 12–16 мм | Применение в строительстве и инфраструктуре |
| 18–20 мм | Более мощное армирование, требования, специфичные для конкретного проекта. |
Линия с узким диапазоном диаметров может ограничить ваши каналы сбыта. Линия с широким диапазоном позволяет заводу обслуживать большее количество областей применения.
2. Сколько брусков может производить линия одновременно?
Производство многостержневых изделий меняет экономику обрабатывающей промышленности.
Линия, производящая по одному стержню за раз, может быть приемлема для тестирования или очень мелкого производства. Но для промышленного завода важна производительность в час.
Новое поколение CT6 предназначено для производства до 6 баров одновременно.
| Формат производства | Коммерческий эффект |
|---|---|
| по одной полоске за раз | Снижение производительности; увеличение трудозатрат и накладных расходов на метр. |
| 2–4 бара за раз | Лучше подходит для малого и среднего производства. |
| До 6 делений одновременно. | Увеличение промышленного производства для распространенных диаметров. |
Для инвесторов это один из первых показателей, на который следует обратить внимание. Увеличение количества одновременно обрабатываемых брусков может снизить себестоимость метра, поскольку тот же оператор, площадь цеха и система управления производят больший объем продукции, пригодной для продажи.
3. Какова реальная производительность в зависимости от диаметра?
Многие поставщики указывают только одну максимальную скорость. Этого недостаточно.
Покупателю следует запрашивать информацию о производительности в зависимости от диаметра, поскольку для более толстых прутков обычно требуется более низкая скорость или меньшее количество одновременно обрабатываемых прутков.
В руководстве по эксплуатации нового поколения CT6 приводится полезный пример производительности в зависимости от диаметра. Указанные скорости являются ориентировочными и зависят от полимеризации смолы и параметров окружающей среды.
| Номинальный диаметр | Количество баров | Скорость протяжки, до | Общая производительность, до |
|---|---|---|---|
| 4 мм | 6 | 8 м/мин | 48 м/мин |
| 6 мм | 6 | 7 м/мин | 42 м/мин |
| 8 мм | 6 | 6,6 м/мин | 39,6 м/мин |
| 10 мм | 6 | 6 м/мин | 36 м/мин |
| 12 мм | 4 | 4 м/мин | 16 м/мин |
| 14 мм | 3 | 3,5 м/мин | 10,5 м/мин |
| 16 мм | 2 | 3 м/мин | 6 м/мин |
| 18 мм | 1 | 2,5 м/мин | 2,5 м/мин |
| 20 мм | 1 | 2 м/мин | 2 м/мин |
Самая мощная машина — это не та, у которой лучшие показатели в брошюре. Это та, которая демонстрирует достоверные данные о производительности для тех диаметров, которые вы действительно планируете продавать.
4. Каков объем производства за смену?
Скорость производства должна выражаться в объеме работы за смену. Именно так рассуждает владелец завода.
Например, на основе данных о производительности нового поколения CT6 для арматуры диаметром 10 мм:
36 м/мин × 60 минут × 8 часов = 17 280 м за 8-часовую смену
| Диаметр | Производительность | Производительность в час | Производительность за 8-часовую смену |
|---|---|---|---|
| 4 мм | 48 м/мин | 2880 м/ч | 23 040 м |
| 6 мм | 42 м/мин | 2520 м/ч | 20 160 м |
| 8 мм | 39,6 м/мин | 2376 м/ч | 19 008 м |
| 10 мм | 36 м/мин | 2160 м/ч | 17 280 м |
| 12 мм | 16 м/мин | 960 м/ч | 7680 м |
| 14 мм | 10,5 м/мин | 630 м/ч | 5040 м |
| 16 мм | 6 м/мин | 360 м/ч | 2880 м |
| 18 мм | 2,5 м/мин | 150 м/ч | 1200 м |
| 20 мм | 2 м/мин | 120 м/ч | 960 м |
Данная таблица представляет собой расчет производственной мощности, а не прогноз продаж. Фактический объем производства зависит от времени безотказной работы, системы подачи смолы, поставок сырья, дисциплины операторов, технического обслуживания, контроля качества и смены продукции.
Тем не менее, это показывает, почему многорядное производство имеет значение.
5. Сколько операторов требуется?
Стоимость рабочей силы — это не только вопрос заработной платы. Это вопрос стоимости за погонный метр.
В руководстве по эксплуатации CT6 нового поколения указано, что управление машиной осуществляется полностью с помощью... один или максимум два оператора.
Для арматуры диаметром 10 мм указанная выходная мощность составляет до 17 280 м за 8-часовую смену. Это означает, что труд распределяется на большой объем производства.
| Операторы | Производительность 10 мм за 8-часовую смену | Выходные данные на одного оператора |
|---|---|---|
| 1 оператор | 17 280 м | 17 280 м/смена оператора |
| 2 оператора | 17 280 м | 8640 м/смена оператора |
Более дешевая линия, требующая от трех до пяти операторов, со временем может стать дороже, чем более автоматизированная линия.
6. Каково энергопотребление на метр?
Не сравнивайте машины только по установленной мощности. Сравнивайте их по следующим параметрам: кВтч на метр.
В руководстве по эксплуатации нового поколения CT6 указано, что потребление энергии во время прогрева составляет 35–40 кВт, а после достижения рабочей температуры потребление снижается до 18–20 кВт/час.
Используя значение 20 кВт в качестве консервативного значения для режима работы:
| Диаметр | Производительность в час | Энергопотребление на метр при мощности 20 кВт |
|---|---|---|
| 4 мм | 2880 м/ч | 0,0069 кВт·ч/м |
| 6 мм | 2520 м/ч | 0,0079 кВт·ч/м |
| 8 мм | 2376 м/ч | 0,0084 кВт·ч/м |
| 10 мм | 2160 м/ч | 0,0093 кВт·ч/м |
| 12 мм | 960 м/ч | 0,0208 кВт·ч/м |
| 14 мм | 630 м/ч | 0,0317 кВт·ч/м |
| 16 мм | 360 м/ч | 0,0556 кВт·ч/м |
| 18 мм | 150 м/ч | 0,1333 кВт·ч/м |
| 20 мм | 120 м/ч | 0,1667 кВт·ч/м |
Этот расчет не включает в себя затраты на прогрев, вентиляцию, компрессоры, освещение и другие заводские системы. Но он дает покупателю полезный показатель: высокая производительность может значительно снизить стоимость электроэнергии на единицу площади.
7. Как контролируется подача клетчатки?
Арматура из стекловолокнистого композита (GFRP) представляет собой направленный композит. Волокна должны быть правильно выровнены и распределены.
Производственная линия должна контролировать:
| Вопрос о кормлении клетчаткой | Почему это важно |
|---|---|
| Сколько корзин для корма входит в комплект? | Определяет мощность подачи сырья. |
| Как создается предварительная загрузка ровинга? | Влияет на стабильность при растяжении. |
| Как осуществляется управление потоками? | Уменьшает количество пересечений и дезорганизацию. |
| Контролируется ли распределение волокон до пропитки? | Влияет на степень пропитки и консистенцию среза. |
| Может ли оператор легко настроить систему? | Уменьшает количество ошибок при настройке. |
Линейка CT6 нового поколения включает четыре катушки, и в руководстве катушка описывается как система для установки бобин из ровницы и создания предварительной нагрузки на нити ровницы с помощью направляющих колец.
Это немаловажная деталь. Хорошие волокна не принесут пользы, если в процессе производства они окажутся в нестабильном состоянии.
8. Подготавливает ли линия ровницу перед пропиткой?
Условия передвижения влияют на пропитку.
В инструкции к CT6 описан нагреватель для ровницы, предназначенный для выравнивания и сушки нитей ровницы путем их равномерного распределения и нагрева с целью обеспечения полной пропитки полимерным связующим.
Покупатель должен спросить:
| Вопрос для подготовки к перемещению | Практический разум |
|---|---|
| Перед нанесением смолы ровницу сушат или нагревают? | Влажность и температура влияют на пропитывание. |
| Распределяется ли волокно перед пропиткой? | Уменьшает внутреннюю несогласованность |
| Сведено ли к минимуму перекрещивание нитей? | Улучшает выравнивание и однородность стержня. |
| Можно ли регулировать этот процесс? | Для волокон разного диаметра могут потребоваться разные настройки. |
Производственная линия должна не только вытягивать волокна, но и подготавливать их для образования стабильных композитных материалов.
9. Как контролируется пропитка смолой?
Пропитка является одним из важнейших этапов в производстве арматуры из стекловолокнистого полимера.
Некачественная пропитка может привести к следующим последствиям:
- сухие волокна;
- пустоты;
- захваченный воздух;
- Зоны, обогащенные смолой;
- нестабильная плотность;
- более низкая воспроизводимость;
- повышенный риск отторжения.
В руководстве по CT Mesh модуль пропитки описывается как система для пропитки смолой и прессования ровинговых нитей с сохранением свойств связующего вещества, таких как текучесть, скорость отверждения и температура; в нем также указывается, что система прессования снижает расход полимера. В документе CT6 нового поколения также описывается пропитанная смолой ровинговая нить, проходящая через ракель с регулируемым давлением.
Покупателю следует поинтересоваться, контролирует ли данная линия как пропитывание смолой, так и избыток смолы.
Недостаток смолы – это проблема качества. Избыток смолы – это проблема стоимости.
10. Уменьшает ли данная линия количество отходов смолы?
Смола обычно дороже стекловолокна в пересчете на килограмм. Избыток смолы может быстро снизить прибыль.
Покупатель должен спросить:
| Вопрос контроля смолы | Почему это важно |
|---|---|
| Есть ли там скребок или система прижима? | Удаляет излишки смолы |
| Можно ли регулировать давление? | Необходимо контролировать различные диаметры и составы. |
| Контролируется ли температура смолы? | Вязкость влияет на пропитывание. |
| Способствует ли эта система снижению чрезмерного использования полимеров? | Непосредственно влияет на стоимость за метр. |
| Можно ли повторять этот процесс партия за партией? | Влияет на качество и рентабельность. |
Дешевая машина, которая расходует смолу впустую, за год может обойтись дороже, чем разница в цене между ней и более совершенной линией.
11. Как формируется геометрия ребер?
В случае арматуры из стекловолокнистого полимера (GFRP) профиль поверхности не является декоративным элементом. Он является частью конструктивного поведения, поскольку влияет на сцепление с бетоном.
В документации CT Mesh описывается модуль плетения, который может работать в режиме намотки нитей и в режиме плетения. В режиме намотки он формирует периодический профиль ребер с точным шагом намотки для каждого размера армирующего элемента.
При заказе линии по производству арматуры покупатель должен задать следующий вопрос:
| Вопрос по геометрии ребер | Почему это важно |
|---|---|
| Как регулируется шаг ребра жесткости? | Влияет на воспроизводимость |
| Можно ли синхронизировать скорость намотки со скоростью вытягивания? | Контролирует расстояние между ребрами. |
| Контролируется ли натяжение намотки? | Влияет на однородность поверхности. |
| Помогает ли система ребер поддерживать цилиндрическую форму? | Влияет на диаметр и надежность сцепления. |
| Можно ли воспроизвести профиль поверхности в течение длительных производственных циклов? | Важно для серьезных покупателей |
Стержень с хорошей прочностью на растяжение, но нестабильной геометрией поверхности, все равно может создавать инженерные проблемы.
12. ХоКонтролируется ли процесс отверждения?
Процесс отверждения зависит не только от температуры в печи.
Это зависит от:
- Химия смол;
- температурный профиль;
- скорость тяги;
- время пребывания;
- диаметр стержня;
- теплопередача через участок;
- окружающие условия.
Линейка CT6 включает в себя инфракрасный усилитель и пять печей. Инфракрасный усилитель описывается как система, которая быстро активирует полимеризацию смолы; в руководстве указано, что коротковолновый инфракрасный нагрев позволяет начать полимеризацию изнутри стержня и помогает предотвратить пригорание верхнего слоя и потерю прочности до 20%.
Покупатель должен задавать не только вопрос “сколько печей?”, но и более подробный вопрос.”
Просить:
| Вопрос о лечении | Почему это важно |
|---|---|
| Сколько зон отопления используется? | Более строгий контроль над полимеризацией |
| Используется ли предварительная полимеризация или ИК-активация? | Может повлиять на профиль отверждения |
| Как регулируется температура в зависимости от диаметра? | Более крупные бруски затвердевают по-разному. |
| Как скорость связана со временем отверждения? | Более быстрое вытягивание означает более короткое время пребывания. |
| Может ли линия работать с различными системами смол? | Химический состав смолы изменяет процесс отверждения. |
Процесс, работающий для 6 мм, не обязательно будет работать для 16 мм. Его необходимо проверить.
13. Как осуществляется управление охлаждением?
Проблемы с охлаждением часто игнорируются до тех пор, пока не появятся дефекты.
В руководстве по эксплуатации CT6 нового поколения описывается модуль охлаждения, реализованный в двух частях: воздушное и водяное охлаждение. Указывается, что двухступенчатое охлаждение, сначала воздухом, а затем водой, предотвращает термический шок, повреждение поверхности и растрескивание.
| Метод охлаждения | Риск / Преимущество |
|---|---|
| Прямое агрессивное водяное охлаждение | Повышенный риск термического шока |
| Неконтролируемое медленное охлаждение | Снижение производительности и нестабильная обработка грузов. |
| Двухступенчатое воздушное + водяное охлаждение | Более точный контроль температурного перехода |
Для покупателя система охлаждения не является второстепенным фактором. Она влияет на риск дефектов и стабильность производства.
14. Как регулируется скорость тяги?
Скорость вытягивания определяет производительность, но также влияет на время вулканизации и геометрию ребер.
В описании интерфейса CT6 указано, что главное окно отображает состояние производства, включая скорость вытягивания, скорость намотки, длину и общую произведенную длину. Оно также включает настройки шкалы длины, шкалы скорости вытягивания, шкалы скорости намотки, длины резки и коэффициента намотки.
Это важно, потому что шаг ребер и время вулканизации связаны со скоростью вытягивания.
| Функция управления | Почему это важно |
|---|---|
| скорость тяги | Контролирует выходной сигнал и время пребывания. |
| Скорость намотки | Контролирует формирование поверхностных ребер |
| Коэффициент намотки | Связывает шаг ребра с тяговой скоростью. |
| Счетчик длины | Обеспечивает точность резки |
| Общий счетчик | Поддерживает отслеживание производства. |
Машину без надежного регулирования скорости сложно масштабировать.
15. Может ли линия обрезаться и наматываться автоматически?
Формат готовой продукции влияет на объем продаж.
Некоторые клиенты предпочитают прямые прутки. Другие — рулоны меньшего диаметра. Дистрибьюторы могут предпочитать рулоны для транспортировки и хранения. Подрядчики могут заказывать прутки по длине.
Линейка CT6 нового поколения включает в себя режущее устройство и два автоматических намотчика. В руководстве по эксплуатации CT6 режущее устройство описывается как предназначенное для нарезки стекловолоконной арматуры на заданную длину.
| Формат вывода | Коммерческая выгода |
|---|---|
| Прутки, нарезанные по длине | Поставка материалов, разработанных специально для проекта. |
| Катушки | Упрощенное хранение и транспортировка для труб меньшего диаметра. |
| Автоматическая резка | Снижение трудозатрат и улучшенная повторяемость длины. |
| Автоматическая намотка | Более быстрая упаковка и меньшая нагрузка на оператора. |
Производственная линия должна соответствовать тому, как рынок покупает продукцию, а не только тому, как завод ее производит.
16. Поддерживает ли производственная линия контроль качества?
Контроль качества нельзя проводить только в конце производства. Его необходимо осуществлять на протяжении всего производственного процесса.
Устройство для вытягивания CT6 включает в себя оптические датчики, подключенные к искусственному интеллекту, для определения постоянного качества прутка и оповещения оператора при необходимости.
Следует отметить следующее ответственно: мониторинг с использованием ИИ не заменяет тестирование по стандартам ASTM, отчеты сторонних лабораторий или инженерное одобрение. Однако он может помочь выявить видимые отклонения в процессе на ранней стадии.
| Зона мониторинга | Почему это важно |
|---|---|
| Непрерывность поверхности | Выявляет видимые дефекты |
| Проход прутка через тяговое устройство | Помогает выявлять сбои в процессе. |
| Оповещения оператора | Снижает зависимость от постоянного ручного наблюдения. |
| История производства | Поддерживает совершенствование процессов. |
| Стабильность качества | Снижает риск незамеченных дефектов. |
Для серьезных рынков контроль качества становится неотъемлемой частью конкурентоспособности.
17. Способствует ли оборудование обеспечению прослеживаемости?
Серьезному производителю стекловолокнистых композитных материалов необходима прослеживаемость.
Это значит, что завод должен подключиться:
- партии сырья;
- рецепт смолы;
- дата производства;
- скорость линии;
- параметры отверждения;
- смена оператора;
- диаметр стержня;
- Идентификатор образца;
- протокол испытаний на растяжение;
- упаковочный блок;
- отгрузка.
| Traceability Question | Почему это важно |
|---|---|
| Can each production lot be identified? | Supports quality records |
| Are process settings recorded? | Helps explain test results |
| Are samples linked to batches? | Supports product approval |
| Are packaging labels connected to reports? | Helps project documentation |
| Can defects be traced back? | Enables root-cause analysis |
This is where many low-cost factories fail. They can make rebar, but they cannot document it well enough for demanding markets.
18. Is the Product Standards-Ready?
A production line itself is not “ASTM approved.” Standards apply to the product, test method, design and approval route.
However, the machine must help the manufacturer produce a product that can be tested and documented.
ASTM D7957/D7957M-26 covers GFRP bars provided in cut lengths and bent shapes with external surface enhancement for concrete reinforcement. ASTM D7205/D7205M is used to determine quasi-static longitudinal tensile strength and elongation properties of FRP composite bars. ACI CODE-440.11-22 provides minimum requirements for materials, design and detailing of structural concrete reinforced with GFRP bars that conform to ASTM D7957-22. ICC-ES AC454 is an acceptance criterion for FRP bars for internal reinforcement of concrete members.
| Документ | What It Means for a Manufacturer |
|---|---|
| ASTM D7957/D7957M | Технические характеристики арматурных стержней из стекловолокна |
| ASTM D7205/D7205M | Tensile testing method |
| ASTM D7913/D7913M | Bond testing method |
| ASTM D7617/D7617M | Transverse shear testing |
| КОД ACI-440.11-22 | Design and detailing framework |
| ICC-ES AC454 | Evaluation route for FRP bars |
| AASHTO GFRP guide | Рекомендации по проектированию мостов из стекловолокнистого полимерного композита (GFRP) |
A buyer should avoid any supplier who says “our machine automatically produces certified rebar.” That is not how standards work.
The correct statement is:
A good production line helps manufacture repeatable GFRP rebar that can be tested, documented and submitted through the relevant product approval route.
19. Can the Supplier Support Rebar, Mesh and Bent Elements?
A factory that produces only straight bars may be limited. A stronger business model can include straight rebar, FRP mesh, coils, cut-to-length bars and bent elements.
The CT M 2-6 documentation states that the machine is designed to produce fiberglass mesh up to шириной 1 метр от стержней до 6 мм, with customizable mesh size. It lists possible diameters from 2–6 мм, размеры ячеек из 100–200 мм, and recommended mesh production speeds up to 3 м/мин for 2 mm mesh with 200×200 mm cells.
| Product Category | Почему это важно |
|---|---|
| Прямая арматура из стекловолокна | Core reinforcement product |
| Coiled small diameters | Distributor-friendly supply |
| Прутки, нарезанные по длине | Contractor-ready orders |
| Сетка из стеклопластика | High-volume slab and panel applications |
| Изогнутые элементы | Stirrups, U-bars, hooks and detailing |
| Private-label production | Regional brand opportunity |
When choosing a production line supplier, the buyer should think about the whole product ecosystem, not only one machine.
20. What Is the Real Cost per Sellable Meter?
This is the final question and the most important one.
A machine’s real economic value depends on:
| Фактор затрат | Better Question |
|---|---|
| Machine price | What is the cost per sellable meter? |
| Installed power | What is kWh per meter? |
| Количество операторов | What is labor cost per meter? |
| Использование смолы | What is resin consumption per meter? |
| Скорость производства | What is monthly sellable output? |
| Scrap rate | How many meters are rejected? |
| Контроль качества | Can the product pass serious testing? |
| Прослеживаемость | Can batches be documented? |
| Ассортимент продукции | Can the factory sell rebar, mesh and shapes? |
| Technical support | Can the supplier help during commissioning and scaling? |
The cheapest production line can become the most expensive decision if it produces unstable material.
A professional GFRP rebar line should manufacture:
- meters;
- repeatability;
- отслеживаемость;
- technical confidence;
- business margin.
Cheap Machine vs Professional GFRP Rebar Production Line
| Фактор | Low-Cost / Basic Line | Professional Automated Line |
|---|---|---|
| Выход | Lower and often less documented | Diameter-specific productivity data |
| Операторы | Более тщательный ручной контроль | Lower operator requirement |
| контроль смолы | Higher waste risk | Squeegee / pressing / process control |
| Fiber preparation | Ограниченный | Controlled feeding, distribution and preparation |
| Геометрия ребер | Менее воспроизводимый | Controlled winding and rib pitch |
| Затвердевание | Basic heating | Diameter- and speed-sensitive curing system |
| Охлаждение | Often simple | Controlled cooling to reduce defect risk |
| Резка/намотка | Manual or semi-manual | Automated options |
| Контроль качества | Mainly visual | Sensors and process monitoring |
| Прослеживаемость | Weak | Can be built into production records |
| Standards readiness | Сильнее | Easier if product is tested and documented |
| Margin | Нестабильный | More predictable if sales volume exists |
The question is not whether cheap equipment can produce a bar. Sometimes it can.
The question is whether it can produce repeatable, sellable, testable reinforcement at industrial volume.
Buyer Checklist: 20 Questions Before Buying a GFRP Rebar Production Line
| Нет. | Вопрос | Почему это важно |
|---|---|---|
| 1 | What diameters can the line produce? | Defines product range |
| 2 | How many bars can it produce simultaneously? | Determines output |
| 3 | What is productivity by diameter? | Shows real capacity |
| 4 | What is output per 8-hour shift? | Helps build business plan |
| 5 | Сколько операторов потребуется? | Affects labor cost |
| 6 | What is warm-up and operating power? | Affects energy model |
| 7 | What is kWh per meter? | Shows true energy efficiency |
| 8 | How is fiber fed and tensioned? | Affects alignment |
| 9 | Is roving prepared before impregnation? | Affects wet-out |
| 10 | Как контролируется пропитка смолой? | Affects quality |
| 11 | How is excess resin removed? | Affects cost |
| 12 | How is rib geometry formed? | Влияет на связь |
| 13 | Is rib pitch synchronized with pulling speed? | Влияет на воспроизводимость |
| 14 | How is curing controlled? | Affects polymerization |
| 15 | How is cooling managed? | Affects defects |
| 16 | Can the line cut automatically? | Affects labor and accuracy |
| 17 | Can it coil rebar? | Affects packaging and logistics |
| 18 | Does it support quality monitoring? | Reduces defect risk |
| 19 | Can production data be traced by batch? | Supports serious markets |
| 20 | Can the supplier support rebar, mesh and bent elements? | Builds a broader business model |
Common Mistakes When Choosing FRP Rebar Equipment
- The first mistake is buying by machine price only.
- The second is believing a maximum speed without asking for diameter-specific productivity.
- The third is ignoring resin consumption.
- The fourth is underestimating labor cost.
- The fifth is comparing installed power instead of kWh per meter.
- The sixth is treating rib geometry as appearance rather than a bond-related feature.
- The seventh is not checking curing and cooling technology.
- The eighth is forgetting about cutting, coiling and packaging.
- The ninth is ignoring product documentation, standards and traceability.
- The tenth is assuming that any machine that can pull a composite rod can produce serious GFRP rebar for engineering markets.
- It cannot.
Заключение
Choosing a GFRP rebar production line is not mainly about buying equipment. It is about building a factory that can produce reliable composite reinforcement at a competitive cost per meter or foot.
The best production line is not the cheapest line on paper. It is the line that gives the manufacturer high output, controlled resin use, stable fiber impregnation, repeatable rib geometry, proper curing, controlled cooling, low operator requirement, efficient energy use, automated finishing, quality monitoring and traceable production.
GFRP rebar is already part of a standards-based construction market. ASTM, ACI, ICC-ES and AASHTO frameworks show that serious buyers are not looking only for a low price. They are looking for tested, documented and repeatable products.
That is why equipment choice matters.
A professional GFRP rebar production line does more than make bars.
It creates the production stability, technical documentation and cost structure that allow a manufacturer to compete in real engineering markets.
FAQ: Choosing a GFRP Rebar Production Line
Какой фактор является наиболее важным при выборе линии по производству арматуры из стекловолокна?
Наиболее важным фактором является не только цена оборудования. Это стоимость за единицу пригодной для продажи, тестирования и воспроизводимой арматуры из стекловолокна.
Сколько арматурных стержней должна производить одновременно профессиональная линия по производству изделий из стекловолокна?
Это зависит от целевого рынка и производственных мощностей завода. Для промышленного производства многорядная выработка обычно более привлекательна, поскольку она снижает трудозатраты, энергозатраты и накладные расходы на метр.
Какой диапазон диаметров должна охватывать линейка арматуры из стекловолокна?
Практичная коммерческая линейка должна охватывать распространенные диаметры конструкций. Например, новое поколение CT6 предназначено для диаметров от 4 мм до 20 мм.
Почему важна производительность по диаметру?
Потому что максимальная скорость для одного небольшого диаметра не отражает общих возможностей завода. Для более толстых прутков обычно требуется меньшая скорость тяги или меньшее количество прутков, обрабатываемых одновременно.
Сколько операторов необходимо для линии по производству арматуры из стекловолокна?
Это зависит от оборудования и заводских настроек. В руководстве по эксплуатации CT6 нового поколения указано, что машина полностью управляется одним или максимум двумя операторами.
Почему энергия на метр важнее, чем установленная мощность?
Показатель установленной мощности не отражает фактические эксплуатационные расходы. Показатель энергии на метр показывает, сколько электроэнергии потребляется для производства одного товарного метра арматуры.
Почему пропитка смолой так важна?
Пропитка смолой влияет на пропитывание волокон, образование пустот, передачу нагрузки, долговечность и однородность изделия. Некачественная пропитка может привести к внутренним дефектам, даже если внешне брус выглядит приемлемо.
Почему контроль за содержанием смол влияет на прибыль?
Смола является важной составляющей стоимости. Избыток смолы увеличивает стоимость за метр, в то время как недостаток смолы или плохое смачивание могут привести к браку продукции.
Почему важна геометрия ребер?
Геометрия ребер влияет на механическое сцепление и адгезию с бетоном. Одного лишь испытания на растяжение недостаточно для полного описания того, как стержень передает усилие на бетон.
Какие стандарты должен знать производитель арматуры из стекловолокна?
В зависимости от целевого рынка, к важным документам относятся ASTM D7957, ASTM D7205, ASTM D7913, ASTM D7617, ACI CODE-440.11-22, ICC-ES AC454 и руководство AASHTO по мостам из стекловолокна.
Означает ли наличие производственной линии автоматическое соответствие продукции стандартам ASTM?
Нет. Продукция должна быть протестирована и задокументирована в соответствии с соответствующими стандартами. Хорошая производственная линия обеспечивает повторяемость производства, но не заменяет тестирование.
Должен ли завод производить только прямую арматуру из стекловолокна?
Не обязательно. Более эффективная бизнес-модель может включать прямую арматуру, арматуру в бухтах, сетку из стекловолокна, арматурные стержни, нарезанные по длине, и гнутые элементы.
В чём заключается наибольший риск при покупке дешёвого оборудования для арматуры из стекловолокна?
Наибольший риск связан со скрытыми эксплуатационными издержками: отходы смолы, низкая производительность, высокие затраты на рабочую силу, нестабильное качество, плохое отверждение, слабая геометрия поверхности, бракованные партии и трудности с принятием на рынке.
Какие вопросы должен задать покупатель перед подписанием контракта на поставку арматуры из стекловолокна?
Покупатель должен запросить информацию о диапазоне диаметров, производительности по диаметрам, количестве одновременно обрабатываемых стержней, требованиях к оператору, энергопотреблении, методе пропитки, контроле смолы, системе отверждения и охлаждения, методе формирования ребер, вариантах резки/намотки, контроле качества, требованиях к монтажу, обучении и технической поддержке.
Узнать больше:
- FRP Machinery & GFRP Rebar Production Lines, США
- How to Start a GFRP Rebar Factory: Real Layouts, Equipment Requirements, Production Costs and Business Economics
- Арматура из стекловолокна против стальной арматуры: численное сравнение по весу, прочности и инженерным характеристикам.
- Composite-Tech News and Blog