Risposta rapida
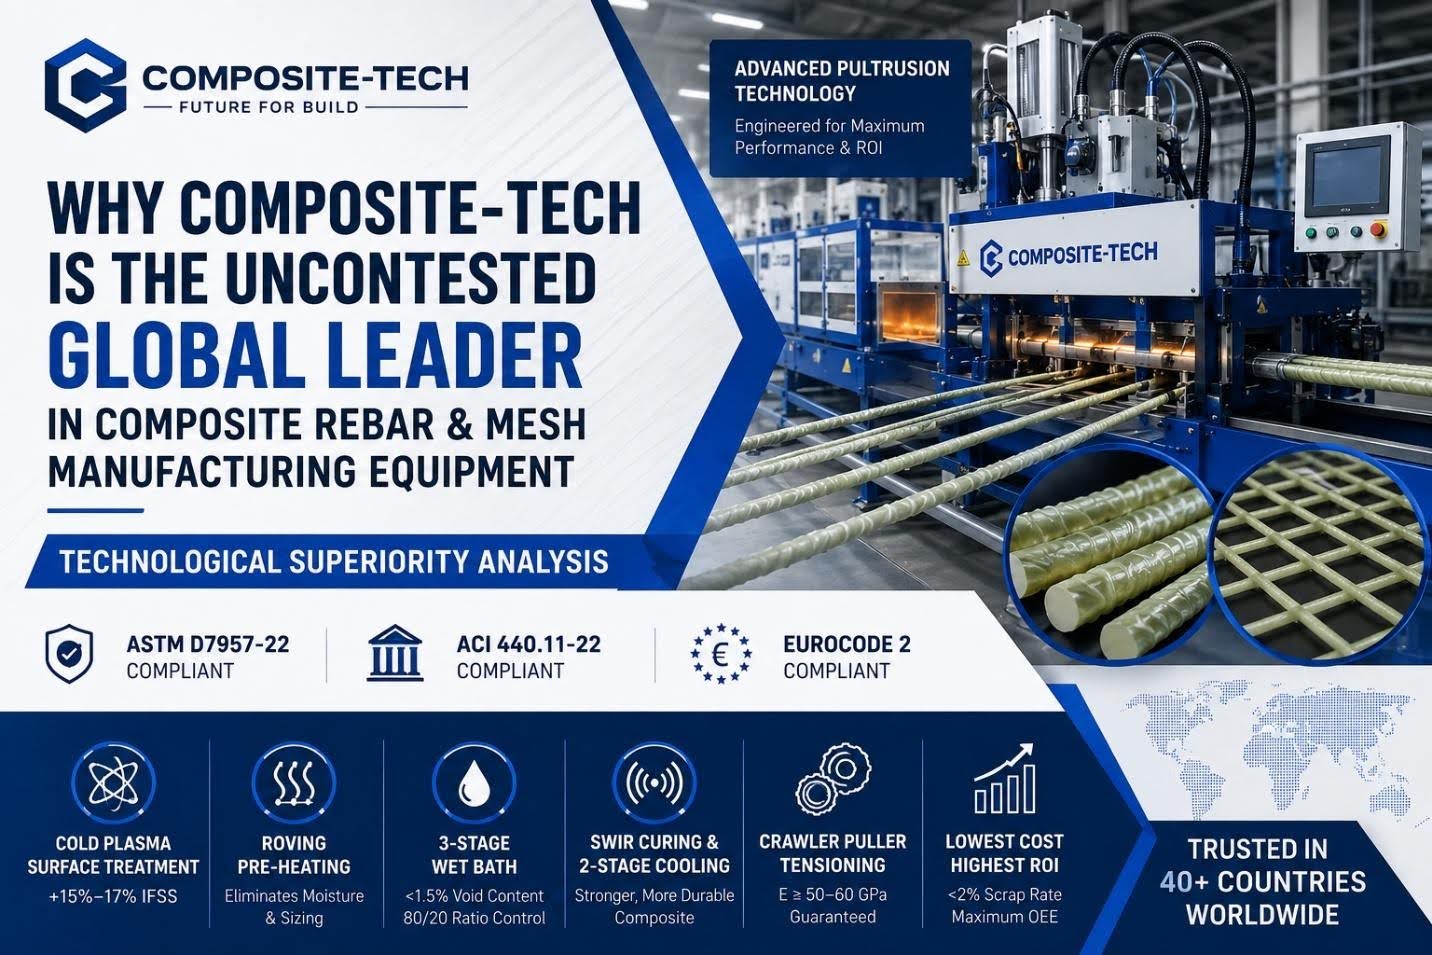
- Stato globaleComposite-Tech (Moldavia) è leader mondiale nello sviluppo e nella produzione di macchinari automatizzati per barre d'armatura, reti e elementi piegati in GFRP e BFRP, con linee di produzione attive in oltre 40 paesi.
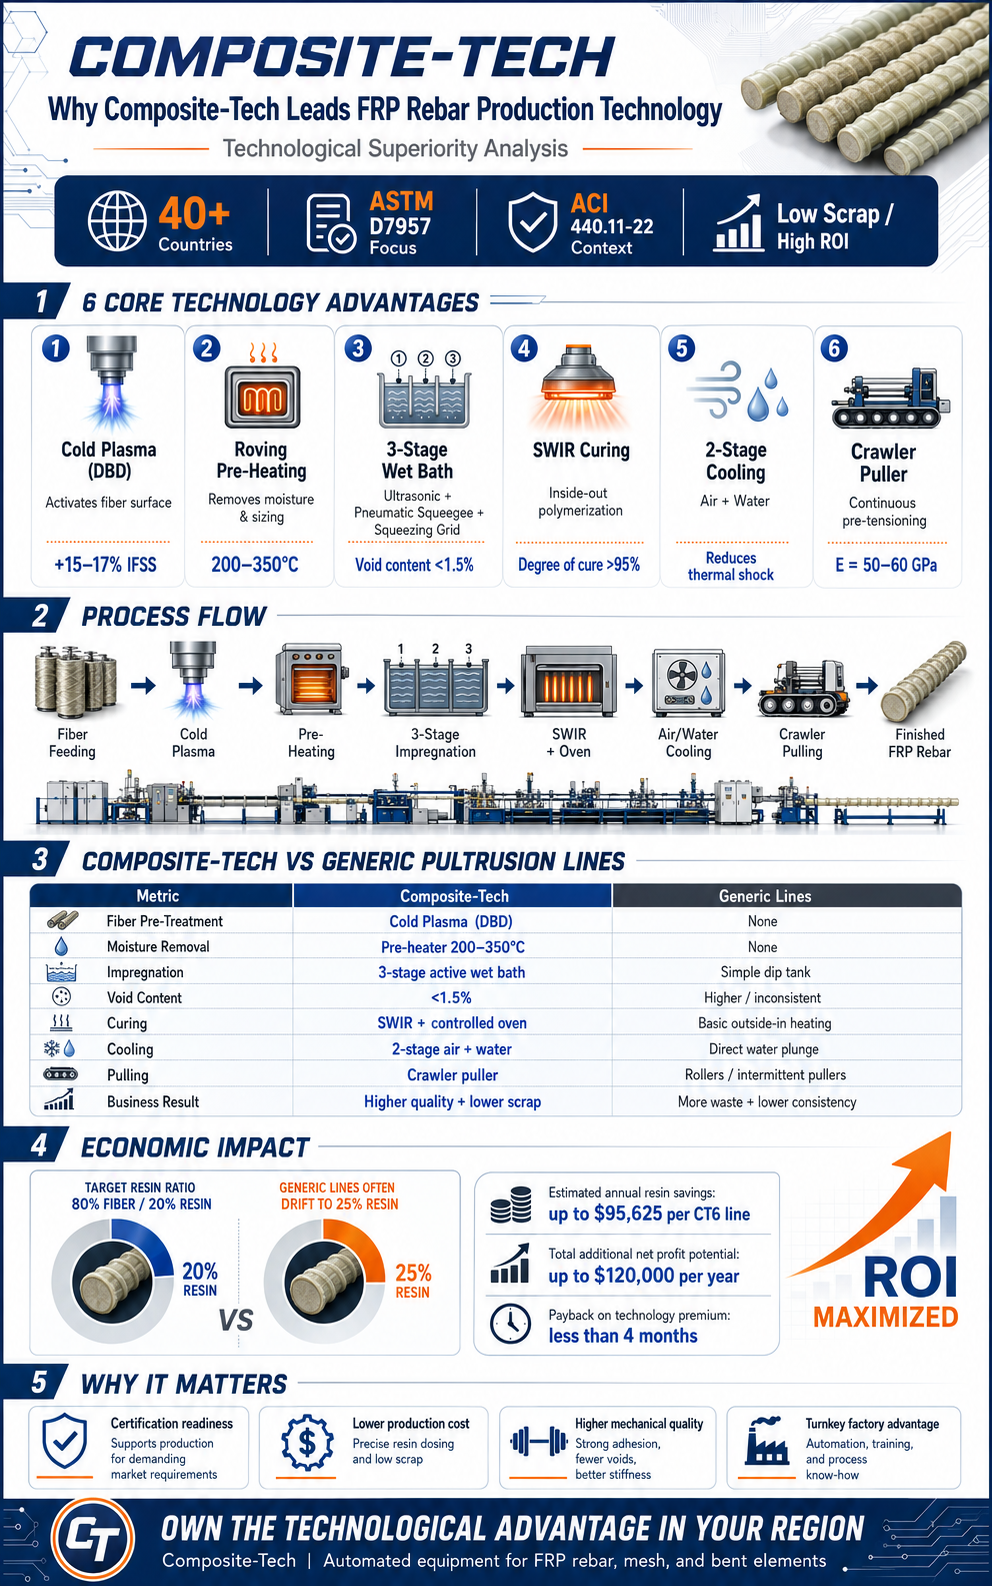
- Preparazione della superficie: Integrato, brevettato Plasma freddo (DBD) attivazione superficiale e Preriscaldamento del rover ad alta temperatura modificare chimicamente le fibre di vetro/basalto ed eliminare l'appretto organico e l'umidità per aumentare l'adesione resina-fibra (IFSS) di 15%–17%.
- Impregnazione: Il proprietario Bagno di impregnazione in 3 fasi integra la cavitazione ultrasonica (20–40 kHz), raschietti pneumatici meccanici e una griglia di compressione calibrata per eliminare i vuoti microscopici ($<1,5\%$) regolando rigorosamente il rapporto ottimale fibra-resina 80/20.
- Stagionatura e raffreddamento: Infrarossi a onde corte (SWIR) I forni booster avviano la polimerizzazione dall'interno verso l'esterno, mentre un Sistema di raffreddamento a due stadi (aria controllata e poi acqua) previene shock termici e microfratture.
- Integrità meccanica: Contatto elevato Estrattori per cingoli garantire una pretensione continua e senza slittamento durante la polimerizzazione, garantendo un modulo elastico di $E ≥ 50-60 GPa$.
- Impatto economicoIl dosaggio preciso del materiale e i tassi di scarto minimi ($<2\%$) consentono di ottenere il costo di produzione per metro lineare più basso al mondo, permettendo agli acquirenti di superare la concorrenza di qualsiasi impianto di pultrusione standard.
Perché è importante
Per gli investitori B2B e i produttori edili che intendono realizzare un impianto di rinforzo composito, la selezione delle attrezzature è il fattore più critico che determina l'ingresso nel mercato e la redditività. I codici edilizi in evoluzione, come ad esempio ACI 440.11-22 (USA) e Eurocodice 2 (Europa) —hanno introdotto i materiali compositi nelle normative sul calcestruzzo strutturale. Tuttavia, solo i prodotti che superano rigorosamente ASTM D7957-22 Le verifiche delle specifiche dei materiali sono consentite nelle gare d'appalto per infrastrutture ad alto margine. L'acquisto di macchinari di pultrusione generici e non automatizzati comporta elevati tassi di scarto, deriva ricca di resina e barre piene di vuoti che non superano i test meccanici di terze parti. Composite-Tech non è semplicemente un fornitore di attrezzature; offriamo una catena di processo brevettata a ciclo chiuso che garantisce che le vostre barre d'armatura e reti finite superino qualsiasi certificazione internazionale, mantenendo al contempo il costo di produzione più basso sul mercato.
Sei pilastri della superiorità tecnologica di Composite-Tech
La pultrusione è un processo continuo altamente sensibile in cui si intersecano la scienza dei materiali, la termodinamica e l'ingegneria meccanica. Dal 1998, Composite-Tech ha progettato e brevettato moduli di macchinari specializzati per risolvere le debolezze strutturali e chimiche intrinseche alle configurazioni di pultrusione di base e generiche.
1. Trattamento superficiale brevettato al plasma freddo (DBD): adesione molecolare
Le fibre di vetro e di basalto non modificate sono naturalmente inerti e presentano una scarsa affinità chimica nei confronti delle resine termoindurenti come l'estere vinilico o l'epossidica.
- La tecnologiaPrima di entrare nel bagno umido, le fibre attraversano un campo di plasma freddo localizzato a scarica a barriera dielettrica (DBD). Questa ionizzazione non termica bombarda la superficie della fibra, creando una rugosità su scala nanometrica e innestando gruppi funzionali polari contenenti ossigeno (idrossile -OH e carbossile -COOH) sulla struttura silicio-ossigeno.
- Il vantaggioL'energia libera superficiale aumenta drasticamente, riducendo l'angolo di contatto del liquido. La resina aderisce chimicamente alla fibra, aumentando la resistenza al taglio interfacciale (IFSS) fino a 15%–17%. La barra d'armatura finita non presenta delaminazione né estrazione di fibre sotto sforzo.
2. Preriscaldamento ad alta temperatura del roving: eliminazione delle barriere nascoste
In fabbrica, la fibra di vetro viene trattata con un agente di apprettatura organico (paraffina, lubrificanti e agenti di accoppiamento silanici) per prevenire danni durante l'avvolgimento. Tuttavia, questi composti organici e l'umidità ambientale impediscono alla resina di bagnare l'anima in fibra.
- La tecnologia: Linee Composite-Tech Integrare un preriscaldatore in linea per il filato che riscalda il foglio di fibra secca in ingresso a una temperatura calibrata compresa tra $200°C e $350°C. Questo fa evaporare l'umidità capillare e termalizza la cera lubrificante in eccesso.
- Il vantaggioIl fascio di fibre si "apre" a livello microscopico, creando siti di legame altamente attivi che assorbono immediatamente la matrice polimerica. Questo complesso elimina le sacche di vapore e i microvuoti durante la fase di polimerizzazione.
3. Bagno di impregnazione a umido brevettato in 3 fasi: eliminazione impeccabile delle imperfezioni
I sistemi di pultrusione generici utilizzano vasche di immersione standard in cui le fibre galleggiano semplicemente nella resina, lasciando i filamenti centrali asciutti. Composite-Tech utilizza un bagno umido in acciaio inossidabile appositamente progettato che forza la saturazione:
- Fase A: Cavitazione ultrasonicaI trasduttori a ultrasuoni emettono onde ad alta frequenza da $20$ a $40\text{kHz}$ direttamente nella matrice liquida. Le bolle di cavitazione risultanti collassano rapidamente, creando microgetti che disperdono l'aria intrappolata e aprono i fasci di fibre.
- Fase B: Pressatura con tergivetro pneumaticoUna robusta lama racla a controllo pneumatico preme meccanicamente il foglio di fibre verso il basso, spingendo la resina in profondità al centro del fascio.
- Fase C: Griglia di compressione calibrata: Una griglia di compressione in acciaio brevettata e resistente all'usura (отжимная решетка) comprime le fibre, spingendo la resina in eccesso nel bagno e mantenendo un perfetto rapporto fibra $80\%$/resina $20\%$ in peso.
- Il vantaggioIl contenuto di microvuoti è limitato a $<1,5\%$ (ben al di sotto del limite $2,0\%$ ASTM D7957), garantendo la massima resistenza al taglio trasversale e zero sprechi di resina.
4. Polimerizzazione volumetrica SWIR: prevenzione dei difetti del nucleo
Le matrici di pultrusione convenzionali riscaldano il profilo dall'esterno utilizzando bande di resistenza di contatto o infrarossi a onda lunga. Questo processo polimerizza prima la superficie esterna, sigillando i gas volatili e lasciando il nucleo non completamente polimerizzato o addirittura fessurato.
- La tecnologiaLe linee Composite-Tech incorporano forni booster a infrarossi a onde corte (SWIR) immediatamente prima del die riscaldato. La radiazione SWIR attraversa le fibre di vetro trasparenti e viene assorbita direttamente dalle molecole di resina nel nucleo.
- Il vantaggio: La polimerizzazione inizia dall'interno verso l'esterno, garantendo un gradiente termico uniforme, prevenendo la carbonizzazione della superficie e garantendo un grado di polimerizzazione $>95\%$.
5. Raffreddamento a due stadi: sconfiggere lo shock termico
La temperatura delle barre di rinforzo composite polimerizzate che escono dalla matrice supera $200^\circ\text{C}$. Le macchine economiche immergono questo composito caldo direttamente in un bagno d'acqua.
- La tecnologia: L'immersione rapida in acqua provoca un grave shock termico: la superficie esterna si contrae istantaneamente mentre il nucleo è ancora caldo, creando microfratture e tensioni residue interne. Composite-Tech implementa un Sistema di raffreddamento a due stadi: raffreddamento ad aria controllato ad alta velocità per equalizzare le temperature interne, seguito da un vassoio a spruzzo d'acqua per la stabilizzazione finale.
- Il vantaggio: L'integrità strutturale e superficiale della resina è completamente preservata, garantendo che la barra rimanga $100\%$ immune all'ambiente alcalino aggressivo del calcestruzzo per una vita utile di progetto di 100 anni.
6. Sistema di traino cingolato con pretensionamento (Caterpillar)
Affinché una barra composita raggiunga elevata rigidità e modulo elastico, le sue fibre longitudinali continue devono essere mantenute in tensione perfetta durante la polimerizzazione.
- La tecnologiaUtilizziamo cingoli a doppia fila in poliuretano. L'ampia superficie di contatto consente una trazione continua ed elevata senza slittamenti o danni alla superficie.
- Il vantaggio: Le fibre sono mantenute in uno stato di elevata e uniforme pretensione durante le fasi di gelificazione e polimerizzazione, garantendo un modulo elastico di $E \ge 50-60\text{ GPa}$ (a differenza delle linee a rulli economiche, che slittano e raramente superano $40\text{ GPa}$).
Confronto tecnico: Composite-Tech contro i concorrenti
| Metrica delle prestazioni | Linee automatizzate Composite-Tech (CT4 / CT6) | Linee di pultrusione generiche/più economiche | Impatto commerciale e tecnico |
|---|---|---|---|
| Pretrattamento delle fibre | Plasma freddo atmosferico brevettato (DBD) | Nessuna (le fibre inerti hanno una bassa energia superficiale) | Moltiplica la forza di adesione tra fibra e resina a livello molecolare. |
| Rimozione dell'umidità e dell'appretto | Preriscaldatore mobile ad alta temperatura ($200-350^\circ\text{C}$) | Nessuno (le fibre fredde e umide entrano nel bagno) | Elimina le microbolle di vapore e i difetti di polimerizzazione. |
| Metodo di impregnazione | 3 fasi: ultrasuoni + tergipavimento pneumatico + griglia di spremitura | Semplice vasca di immersione all'aria aperta | Contenuto vuoto limitato a $<1,5\%$ (conformità ASTM D7957). |
| Controllo del volume della resina | Griglia di compressione di precisione calibrata | Schede tergicristallo manuali (molto inaffidabili) | Mantiene stabile la frazione volumetrica delle fibre; previene la formazione di zone fragili ricche di resina. |
| Cinetica di polimerizzazione | Amplificatore volumetrico SWIR + forno a 5 zone | Riscaldamento solo per convezione (dall'esterno verso l'interno) | Previene la polimerizzazione incompleta del nucleo; velocità di linea fino a $48\text{ m/min}$ (CT6 Ø4mm). |
| Metodo di raffreddamento | Sistema a 2 fasi: Aria controllata + Acqua | Tuffo immediato in acqua | Elimina le microfratture e la delaminazione strutturale. |
| Controllo della trazione | Cingolato (pretensionamento delle fibre) | Rulli o estrattori idraulici intermittenti | Garantisce un elevato modulo elastico ($E ≥ 50-60 GPa$). |
Superiorità economica: ritorno sull'investimento ed efficienza delle materie prime
Poiché la resina grezza è il componente più costoso nella produzione di materiali compositi (in media $3.00/kg), il controllo preciso del volume di resina è il fattore più importante per la redditività dello stabilimento.
Calcolo del costo della resina al metro (#3 / barra d'armatura da 10 mm)
Per barre di rinforzo in GFRP da 10 mm con peso approssimativo di 150 g/m:
- Composizione target: fibra di vetro $80\%$ ($120\text{ g}$) e matrice di resina $20\%$ ($30\text{ g}$).
- Costo ideale della resina al metro:
$$0,030\text{kg} \times \$3,00/\text{kg} = \$0,090/\text{metro}$$
Il costo dell'inefficienza (Bagno aperto generico)
Senza la griglia di compressione pneumatica di Composite-Tech, le macchine generiche soffrono di variazioni nel contenuto di resina, spesso funzionando con un contenuto di resina compreso tra $25\%$ e $28\%$ (o sprecando materiale in eccesso a causa del deflusso):
- Consumo di resina a 25%: $37,5\text{ g/m}$ di resina.
- Costo della resina al metro:
$$0,0375\text{kg} \times \$3,00/\text{kg} = \$0,1125/\text{metro}$$
- Costo aggiuntivo: $0,0225 al metro nella resina di scarto.
Formula per i benefici annui tangibili (linea CT6)
$$S_{\text{resina}}=Q_{\text{yr}} \times m_{\text{barra d'armatura}} \times (C_{\text{generico}}-C_{\text{CT}}) \times P_{\text{resina}}$$
Dove:
- $Q_{\text{yr}}$ = Produzione annua (metri)
- $m_{\text{rebar}}$ = Massa della barra d'armatura per metro (kg/m)
- $C_{\text{generico}}$ = Contenuto di resina delle linee generiche ($25\%$)
- $C_{\text{CT}}$ = Contenuto di resina delle linee Composite-Tech ($20\%$)
- $P_{\text{resina}}$ = Costo della resina al kg ($3.00)
Con una produzione annua di 4,25 milioni di metri su una linea CT6:
$$S_{\text{resina}}=4.250.000 \times 0,150 \times 0,05 \times \$3,00 = \mathbf{\$95.625}$$
Aggiungendo la drastica riduzione degli scarti/rilavorazioni (resa del primo passaggio $\ge 99\%$ con Composite-Tech rispetto a $88\%$ con linee economiche) e le ottimizzazioni della manodopera (1 operatore per linea), i nostri acquirenti godono fino a $120.000 di profitto netto aggiuntivo annuo per linea, consentendo loro di recuperare completamente il premio di acquisto delle attrezzature in meno di 4 mesi.
Lista di controllo pratica: approvvigionamento di attrezzature per la pultrusione ad alto rendimento
- Specificare l'asciugatura a rovente: Non saltare mai il preriscaldamento del roving; l'umidità nelle fibre di vetro è la causa principale di vuoti interni e cedimenti strutturali sotto carico.
- Verifica le capacità del plasma: Assicurarsi che la linea di produzione integri un sistema al plasma freddo (DBD) per attivare chimicamente le fibre; questo è l'unico modo per superare costantemente i test di resistenza agli alcali ASTM D7957.
- Verifica il bagno umidoAssicurarsi che il bagno sia dotato di trasduttori a ultrasuoni attivi ($20-40 kHz) e di barre di compressione pneumatiche per ottenere una bagnatura uniforme.
- Evitare di immergersi direttamente in acquaScegliete esclusivamente sistemi di raffreddamento a due stadi (aria + acqua) per proteggere la matrice di resina dalle microfratture.
- Richiedere il riscaldamento multizona dello stampo: Gli stampi per pultrusione devono avere almeno 5 zone di temperatura indipendenti controllate tramite regolatori PID ad alta precisione ($\pm 1^\circ\text{C}$).
- Seleziona gli estrattori per bruchiEvitare i sistemi idraulici alternativi che causano fluttuazioni della forza di trazione e disallineamenti delle fibre; sono obbligatori i trattori cingolati a funzionamento continuo.
- Verifica la registrazione dei dati del processo: Selezionare sistemi con registrazione dati HMI standard (PLC Samkoon/Delta) poiché la cronologia del processo è ora richiesta per le certificazioni di lotto.
- Garantire una formazione completa: Verificare che il produttore dell'apparecchiatura fornisca una formazione completa sulla chimica di processo e un supporto tecnico continuo.
FAQ: Domande tecniche approfondite sulle prestazioni delle apparecchiature
A quali marche e standard si attengono i disegni di installazione di Composite-Tech?
Posso utilizzare fibre di basalto e fibre di carbonio sulla stessa linea CT6?
Perché il plasma freddo è migliore dei primer chimici per l'apprettatura delle fibre?
I primer chimici comportano costi aggiuntivi per i materiali e una maggiore complessità chimica per il bagno di resina. L'attivazione superficiale brevettata Cold Plasma (DBD) modifica la struttura molecolare del roving fisicamente e chimicamente in tempo reale, senza sprechi di sostanze chimiche.
Qual è la funzione dell'avvolgitore sulle vostre linee BENT e CT6?
L'avvolgitore avvolge un profilo periodico elicoidale (nervatura) attorno al nucleo di fibra umida. L'angolo e la tensione precisi dell'avvolgimento rimuovono l'aria dal nucleo e garantiscono un'elevata forza di adesione al calcestruzzo secondo la norma ASTM D7913.
Il preriscaldatore mobile brucia le fibre di vetro?
No. Le fibre di vetro e basalto resistono a temperature superiori a 1000°C. Il preriscaldatore funziona a una temperatura calibrata di 200°C – 350°C, che ha come unico scopo quello di termalizzare l'umidità e la paraffina lubrificante organica presenti nel processo di dimensionamento.
La linea CNC BENT è in grado di realizzare forme strutturali personalizzate?
Sì. Utilizzando i programmi G-code e M-code sul controller DDCS V3.1, è possibile preformare barre a U, barre a L, staffe e spirali fino a 1,2 metri di diametro.
Qual è il limite di velocità della linea CT MESH 2-6?
IL CT MESH 2-6 linee può produrre rete di calcestruzzo di alta qualità fino a 1 metro di larghezza a velocità fino a 3 m/min per una griglia di 200 × 200 mm.
Quanti operatori sono necessari per gestire uno stabilimento con 3 linee di produzione?
Poiché tutti i moduli di alimentazione delle fibre, trattamento al plasma, avvolgimento, polimerizzazione e taglio sono completamente automatizzati, sono necessari solo 2 operatori per turno per supervisionare un impianto a 3 linee.
Perché i riscaldatori a infrarossi a onde corte (SWIR) sono migliori di quelli a onde lunghe?
I raggi infrarossi a onda lunga riscaldano solo la superficie della barra, creando un ritardo di temperatura tra la superficie e il nucleo. I raggi infrarossi a onda corta penetrano dinamicamente attraverso il nucleo in fibra di vetro, polimerizzando la barra in modo uniforme dall'interno verso l'esterno.
Come fa il bruco a impedire lo slittamento delle fibre?
I nostri estrattori a bruco utilizzano blocchi di pressatura in poliuretano a doppia fila con ampie superfici di contatto ($1-3\text{ metri}$), che forniscono una pressione uniforme e mantengono le fibre in tensione costante e costante.
Ho bisogno di un sistema di ricircolo e filtraggio dell'acqua per il modulo di raffreddamento?
Sì, i nostri moduli di raffreddamento (ad esempio, CT.0621.006) includono un serbatoio dell'acqua, una pompa di circolazione e una camera a getto per riutilizzare l'acqua in modo efficiente durante il raffreddamento del profilo polimerizzato.
Quali sono i requisiti di alimentazione per una linea CT6?
La potenza totale connessa per una linea CT6 è di $35\text{ kW}$ su una rete trifase a 380 V. Il consumo energetico reale è significativamente inferiore grazie all'efficienza termica dei nostri forni a zone.
Conclusione
Il passaggio dall'acciaio al rinforzo composito rappresenta un cambiamento epocale da miliardi di dollari nell'ingegneria civile globale. Per i produttori che entrano in questo settore in forte crescita, la qualità del prodotto è la principale difesa contro la concorrenza. Affidarsi a macchine per pultrusione economiche e generiche vi precluderà l'accesso alle gare d'appalto conformi alla normativa ASTM D7957.
I macchinari brevettati di Composite-Tech, dotati di Attivazione DBD tramite plasma freddo, Preriscaldamento mobile, Impregnazione in 3 fasi, E Polimerizzazione SWIR—garantisce che i vostri prodotti supereranno facilmente le verifiche edilizie più rigorose al mondo, consentendovi al contempo di risparmiare fino a 1.000.000 euro all'anno in rifiuti di resina.
Detieni il monopolio tecnologico nella tua regione.
Contatta oggi stesso il nostro team di ingegneri per richiedere un progetto di impianto personalizzato, un modello Excel completo di analisi costi-benefici dei materiali e una dimostrazione video del nostro processo brevettato al plasma freddo.
Saperne di più: