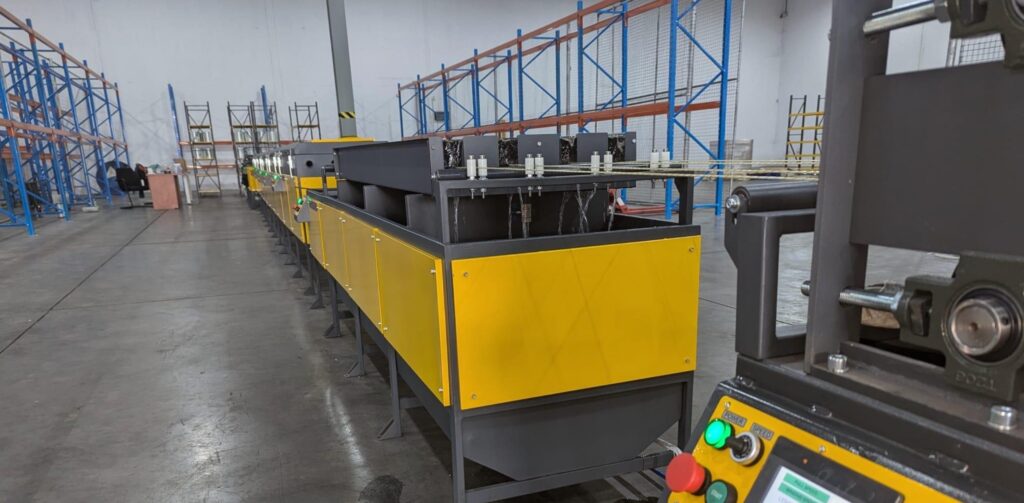
Análisis de costes industriales basado en los equipos de producción de Composite-Tech, cálculos de materias primas y economía de la fabricación.
Hay una pregunta que casi todos los potenciales fabricantes de barras de refuerzo de PRFV (plástico reforzado con fibra de vidrio) se hacen tarde o temprano.
No se trata de si el refuerzo de fibra de vidrio resiste la corrosión. No se trata de si es más ligero que el acero. Ni siquiera se trata de si las empresas constructoras están empezando a usarlo.
La pregunta es más sencilla:
¿Puede una fábrica producir barras de refuerzo de PRFV a un costo que permita un negocio rentable?
La respuesta depende del proceso de producción.
Dos empresas pueden adquirir fibra de vidrio y resina polimérica similares, producir refuerzos del mismo diámetro nominal y venderlos a clientes en el mismo mercado.
Sin embargo, sus costes de fabricación pueden ser sustancialmente diferentes.
Una línea de producción puede ser relativamente lenta y requerir mucha atención manual. Otra puede producir varias barras de refuerzo simultáneamente mediante sistemas automatizados de impregnación, polimerización, enfriamiento y estirado.
Ambas empresas fabrican barras de refuerzo de PRFV (plástico reforzado con fibra de vidrio).
Sus economías no son necesariamente comparables.
Para los inversores que estén considerando este negocio, es fundamental comprender la diferencia entre el precio de la máquina, la capacidad de producción, el coste de fabricación y la rentabilidad real.
Este artículo examina dichas relaciones utilizando las especificaciones documentadas de la línea de producción CT6 de nueva generación de Composite-Tech y un modelo financiero ilustrativo.
El objetivo es explicar de dónde provienen las ganancias, cómo influye la tecnología de fabricación en ellas y qué debe calcular un inversor antes de comprar equipos.
Respuesta rápida: ¿Es rentable la fabricación de barras de refuerzo de PRFV?
La fabricación de barras de refuerzo de PRFV puede ser un negocio industrial rentable cuando la fábrica combina la compra competitiva de materia prima, equipos de producción eficientes, un volumen de ventas suficiente y una calidad de producto constante.
La medida financiera más importante no es el costo de producción por kilogramo, sino el costo total por metro o pie de refuerzo vendible.
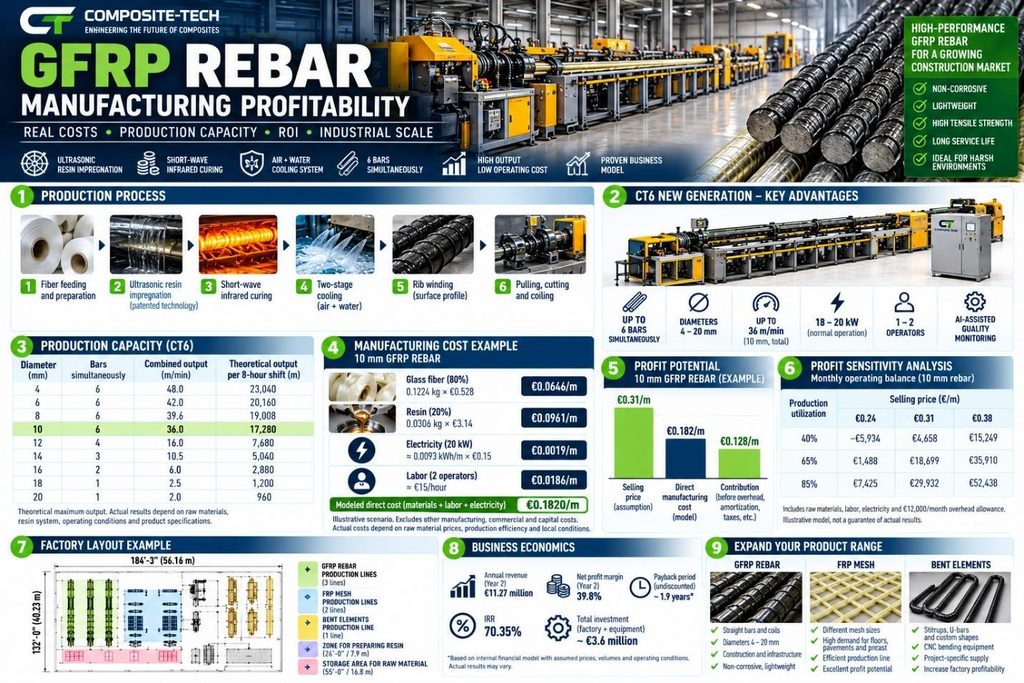
Por ejemplo, la línea de producción CT6 de nueva generación de Composite-Tech está diseñada para fabricar seis barras de GFRP de 10 mm simultáneamente a una producción combinada de hasta 36 metros por minuto.
Su demanda de potencia operativa normal documentada es de aproximadamente 18-20 kW después del calentamiento, y el control de línea requiere uno o un máximo de dos operadores.
Utilizando un escenario financiero definido con fibra de vidrio a 0,528 €/kg, resina a 3,14 €/kg, una relación de masa fibra-resina de 80/20 y un peso de barra terminada de 0,153 kg/m, las principales materias primas para el refuerzo de 10 mm cuestan aproximadamente 0,161 € por metro.
En un escenario operativo ilustrativo con dos operadores, una utilización efectiva de la producción de 75% y una producción rechazada de 0,5%, el subtotal modelado para materiales, mano de obra directa y electricidad de la línea de producción es de aproximadamente tely €0,182 por medidor vendible.
Este no es el costo total de fábrica ni un resultado garantizado.
Esto demuestra por qué la productividad, la eficiencia de los materiales, el consumo de energía y las necesidades de mano de obra influyen tanto en la economía de la fabricación de barras de refuerzo de PRFV (plástico reforzado con fibra de vidrio).
Conclusiones clave
| Indicador de fabricación | CT6 Nueva Generación / Escenario Ilustrativo |
| Barras de 10 mm producidas simultáneamente | Hasta 6 |
| Tasa de producción combinada de 10 mm | Hasta 36 m/min |
| Producción teórica de 8 horas | 17.280 metros |
| Operadores controlando la línea | 1–2 |
| demanda eléctrica de funcionamiento | Aprox.tely 18–20 kW |
| Costo de materia prima modelado, 10 mm | 0,1607 €/m |
| Subtotal de costo directo modelado, 10 mm | Aproximadamente tely €0,182/m |
| Precio de venta ilustrativo | 0,31 €/m |
| Factores clave de rentabilidad | Volumen de ventas, precios de los materiales, productividad, rendimiento y costos operativos. |
Las cifras de producción se basan en la documentación técnica del fabricante del CT6 de nueva generación. Las cifras financieras son cálculos ilustrativos, no resultados financieros reales de fábrica.
Comprender la economía de la fabricación de barras de refuerzo de PRFV
Antes de calcular las ganancias, es útil comprender qué produce realmente la empresa.
Las barras de refuerzo de GFRP se fabrican a partir de un refuerzo continuo de fibra de vidrio y una matriz de resina polimérica.
Las fibras de vidrio soportan la mayor parte de la carga de tracción longitudinal. La matriz polimérica mantiene unidas las fibras, transfiere la tensión entre ellas y protege la estructura compuesta.
Tras la impregnación, el material se transforma en barras de refuerzo con una geometría y un perfil de superficie externa definidos.
Posteriormente, las barras se curan, se enfrían y se preparan para su entrega.
El proceso de fabricación básico es continuo.
Eso tiene importancia económica.
Una línea de producción industrial continua puede fabricar volúmenes sustanciales sin detenerse repetidamente para crear piezas individuales.
Sin embargo, no todas las líneas de producción ofrecen el mismo rendimiento.
El desempeño financiero de una fábrica depende de varias variables.
| Variable | Efecto en la economía manufacturera |
| precio de la fibra | Efecto directo sobre el costo de la materia prima |
| Precio de la resina | Efecto directo sobre el costo de la materia prima |
| Relación fibra/resina | Influye en el consumo de materiales y en las propiedades del producto. |
| Número de barras producidas simultáneamente | Influye en la capacidad de producción total |
| Velocidad de tracción | Influye en la producción por hora |
| eficiencia de impregnación de resina | Influye en la utilización y la calidad del material. |
| Estabilidad de curado | Influye en la velocidad de producción alcanzable. |
| Tasa de rechazo | Determina cuánto material manufacturado se vuelve vendible. |
| Requisitos del operador | Determina los costos de mano de obra directa de producción. |
| Consumo de electricidad | Influye en los gastos operativos |
| Fiabilidad de los equipos | Influye en la utilización y provoca interrupciones en la producción. |
La rentabilidad de una planta de fabricación no puede entenderse a partir de una sola variable.
Pero la relación entre estos factores puede modelarse.
Materias primas: ¿Cuánto cuesta producir barras de refuerzo de PRFV?
La fibra de vidrio y la resina polimérica son las dos materias primas principales en el refuerzo convencional de PRFV (plástico reforzado con fibra de vidrio).
Sus proporciones relativas dependen de las especificaciones del producto, la arquitectura de la fibra y el proceso de fabricación.
Para este ejemplo, utilizamos las siguientes suposiciones de un escenario financiero de fabricación de Composite-Tech.
Tabla 1. Supuestos sobre las materias primas
| Parámetro | Valor |
| precio de la fibra de vidrio | 0,528 €/kg |
| Precio del sistema de resina | 3,14 €/kg |
| Porcentaje de fibra de vidrio en masa | 80% |
| Participación de la resina en masa | 20% |
| Peso supuesto de una barra de refuerzo de 10 mm | 0,153 kg/m |
Estos son datos de entrada del modelo, no precios actuales verificados del mercado internacional. Las proporciones de material supuestas también deben validarse en función de los requisitos mecánicos y de durabilidad de la barra terminada.
Cálculo del costo de una barra de refuerzo de GFRP de 10 mm
Para un metro de refuerzo que pesa 0,153 kg:
Consumo de fibra de vidrio: 0,153 × 0,80 = 0,1224 kg
Consumo de resina: 0,153 × 0,20 = 0,0306 kg
El coste de la fibra de vidrio es: 0,1224 × 0,528 € = 0,0646 €
El coste de la resina es: 0,0306 × 3,14 € = 0,0961 €
Por lo tanto:
Coste total de materia prima principal = 0,1607 €/m
En unidades imperiales, esto es aproximadamente tely €0,049 por pie lineal.
La observación importante es que la resina representa una parte considerable del coste del material, a pesar de constituir solo 20% de la masa del producto asumida.
Eso hace que la eficiencia de la impregnación de la resina sea particularmente relevante.
Un proceso que introduce un exceso innecesario de resina puede aumentar el coste de fabricación sin proporcionar una mejora correspondiente en el rendimiento del producto.
Por el contrario, una cantidad insuficiente de resina o una impregnación incompleta de las fibras pueden producir defectos internos y un refuerzo inaceptable.
El objetivo económico no es simplemente minimizar el consumo de resina.
El objetivo es lograr la estructura compuesta correcta y validada sin desperdicio innecesario de material.
Costo de fabricación de barras de refuerzo de GFRP por diámetro
Los diferentes diámetros requieren diferentes cantidades de materia prima.
Una barra de refuerzo de mayor tamaño contiene más material por metro lineal y, por lo general, requiere velocidades de producción y parámetros de proceso diferentes.
Utilizando los mismos supuestos sobre el precio de las materias primas, podemos calcular los siguientes costos a modo de ejemplo.
Tabla 2. Costo principal de materia prima por metro
| Diámetro nominal | Peso supuesto | Costo de fibra de vidrio + resina |
| 6 mm | 0,060 kg/m | 0,0630 €/m |
| 8 mm | 0,100 kg/m | 0,1050 €/m |
| 10 milímetros | 0,153 kg/m | 0,1607 €/m |
| 12 mm | 0,220 kg/m | 0,2311 €/m |
| 14 mm | 0,300 kg/m | 0,3151 €/m |
| 16 mm | 0,392 kg/m | 0,4118 €/m |
| 18 mm | 0,496 kg/m | 0,5210 €/m |
| 20 mm | 0,612 kg/m | 0,6428 €/m |
Fuente: Modelo ilustrativo de costes de producción de Composite-Tech. Las cifras excluyen las pérdidas de producción, los consumibles secundarios y los gastos de funcionamiento de la fábrica.
Estas cifras ponen de relieve una característica comercial importante del refuerzo compuesto.
El diámetro influye tanto en la cantidad de materia prima consumida como en la velocidad a la que se puede fabricar el producto.
En consecuencia, el costo de fabricación por metro debe calcularse por separadotely para cada tamaño de producto.
Una fábrica que produce principalmente barras de 6 mm puede tener una estructura de producción y costes muy diferente a la de una fábrica que produce predominantemente refuerzos de 16 mm.
Por eso, los inversores deberían evitar los planes de negocio basados en un único coste de producción genérico.
Por qué la alta velocidad de producción cambia el modelo de negocio.
El equipo de producción influye directamente en la cantidad de metros fabricados durante cada turno.
En la producción de barras de refuerzo de PRFV (plástico reforzado con fibra de vidrio), la velocidad de tracción es importante, pero no lo es todo.
El número de barras que se fabrican simultáneamente es igualmente importante.
Consideremos una línea de producción que opera a una velocidad de tracción de 6 metros por minuto.
Si la línea produce una barra, la producción combinada es de 6 metros por minuto.
Si produce seis barras simultáneamente, la producción combinada es de 36 metros por minuto.
Este es el principio de funcionamiento en el que se basa la CT6 de nueva generación de Composite-Tech.
Tabla 3. Capacidad de producción de la nueva generación CT6
| Diámetro | Número de barras | Salida combinada, hasta | Producción teórica de 8 horas |
| 4 mm | 6 | 48 m/min | 23.040 metros |
| 6 mm | 6 | 42 m/min | 20.160 metros |
| 8 mm | 6 | 39,6 m/min | 19.008 m |
| 10 milímetros | 6 | 36 m/min | 17.280 metros |
| 12 mm | 4 | 16 m/min | 7.680 metros |
| 14 mm | 3 | 10,5 m/min | 5.040 metros |
| 16 mm | 2 | 6 m/min | 2.880 metros |
| 18 mm | 1 | 2,5 m/min | 1.200 m |
| 20 mm | 1 | 2 m/min | 960 metros |
Fuente: Manual de instalación y funcionamiento de la nueva generación del Composite-Tech CT6, julio de 2026.
Estas son capacidades máximas indicativas. El rendimiento real depende de la composición química de la resina, las condiciones de curado, las materias primas y el funcionamiento del equipo.
Su importancia comercial es considerable.
A su máxima capacidad de producción documentada, una línea CT6 puede fabricar 17.280 metros de refuerzo de 10 mm durante un turno ininterrumpido de ocho horas.
Una línea de producción más lenta puede requerir más horas de funcionamiento, equipos adicionales o turnos adicionales para fabricar el mismo volumen.
El impacto va más allá de la productividad.
También afecta al coste de la mano de obra, la electricidad y los gastos generales de fábrica asignados a cada contador.
Por este motivo, una alta capacidad de producción puede convertirse en una importante ventaja competitiva.
¿Qué hace que la nueva generación del CT6 sea diferente?
La velocidad de producción solo es valiosa cuando la línea puede mantener una calidad de producto aceptable.
El aumento de la velocidad de tracción reduce el tiempo disponible para la impregnación, el conformado, la polimerización y el enfriamiento.
Si el proceso no puede adaptarse a ese cambio, los defectos pueden aumentar.
Esta es una de las razones por las que el desarrollo de una línea de producción requiere algo más que la instalación de un motor de tracción más rápido.
Composite-Tech ha desarrollado una combinación de tecnologías especializadas destinadas a respaldar la fabricación de refuerzos de FRP de alto rendimiento.
Tres sistemas son particularmente importantes.
Impregnación de resina ultrasónica patentada
Uno de los retos en la producción de refuerzos compuestos es asegurar que la resina penetre en el haz de fibras continuas.
La fibra de vidrio en mecha contiene numerosos filamentos individuales.
Durante la impregnación, el aglutinante polimérico debe alcanzar las regiones internas del haz, minimizando al mismo tiempo el aire atrapado y las zonas secas.
Composite-Tech utiliza un sistema de impregnación que incorpora tratamiento ultrasónico y compresión neumática.
El sistema ultrasónico está diseñado para mejorar la penetración de la resina y ayudar a eliminar el aire atrapado.
El sistema de compresión neumática ayuda a controlar el exceso de resina.
Esta combinación satisface dos requisitos diferentes:
Impregnación completa y consumo controlado de material.
Ambos factores afectan a la economía empresarial.
Una impregnación deficiente puede generar material defectuoso. El exceso de resina puede aumentar el costo de cada medidor fabricado.
Esta tecnología está diseñada para mejorar el control sobre esta etapa del proceso.
Sin embargo, cualquier mejora que se alegue en la resistencia final de la barra, el contenido de poros o el consumo de resina debe comprobarse mediante ensayos controlados y específicos del producto.
Polimerización por infrarrojo de onda corta
Tras la impregnación y la formación de la superficie, la resina debe curarse.
La polimerización requiere una combinación adecuada de la composición química de la resina, la temperatura y el tiempo.
Si el curado es incompleto, es posible que el composite final no alcance las propiedades de matriz requeridas.
Si el calentamiento es excesivo o no está bien controlado, la calidad del producto también puede verse afectada.
Composite-Tech incorpora un sistema de refuerzo infrarrojo de onda corta antes de los hornos de curado principales.
Este sistema está diseñado para acelerar el proceso inicial de calentamiento y polimerización antes de que el refuerzo pase por las etapas convencionales de curado térmico.
El objetivo es garantizar un curado estable a velocidades de producción industrial.
En la práctica, el programa de curado aún debe validarse para cada combinación de resina, diámetro y velocidad de tracción.
Refrigeración por aire y agua de dos etapas
Tras el curado, el refuerzo sale de la sección calentada de la línea de producción.
Es necesario enfriar el sistema antes de las operaciones finales de estirado, corte o enrollado.
Composite-Tech utiliza un sistema de dos etapas:
Primero refrigeración por aire, luego refrigeración por agua.
Esta disposición tiene como objetivo reducir la temperatura inicial del material compuesto de forma más gradual antes de que entre en la etapa de refrigeración por agua.
El objetivo es gestionar los gradientes térmicos y reducir el riesgo de defectos superficiales relacionados con la refrigeración.
La impregnación ultrasónica, el calentamiento por infrarrojos y el enfriamiento controlado, en conjunto, forman una parte importante del concepto de producción de alto rendimiento de Composite-Tech.
Su propósito económico es sencillo:
Permite un mayor rendimiento manteniendo las condiciones del proceso necesarias para una calidad de refuerzo constante.
Costes laborales: ¿Por qué es importante la automatización?
La mano de obra es un factor importante a tener en cuenta al establecer una instalación industrial.
Pero la medida relevante no es simplemente el número de empleados.
Es la cantidad de producto terminado que se puede fabricar por hora de operación remunerada.
El manual de la CT6 de nueva generación especifica que la línea puede ser controlada por uno o un máximo de dos operarios.
Para comprender el efecto financiero, consideremos un ejemplo sencillo.
Asumir:
- Dos operadores;
- 15 euros por hora por operario;
- Un turno de ocho horas;
- 17.280 metros de producción máxima teórica.
El coste directo del operador es:
2 × 15 € × 8 = 240 € por turno.
A máxima potencia ininterrumpida, esto corresponde a aproximadamente tely €0,0139 por metro.
El coste real de la mano de obra por contador vendible será mayor cuando el equipo funcione por debajo de su capacidad teórica.
Por ejemplo, con una utilización productiva efectiva de 75% y una producción rechazada de 0,5%, el mismo costo laboral se distribuye entre aproximadamente tely 12.895 metros vendibles por turno.
El costo de mano de obra directa resultante se convierte en aproximadamentetely:
0,0186 € por metro vendible
Este cálculo ilustra la relación entre automatización y producción.
Un fabricante puede mejorar la productividad laboral aumentando el número de metros vendibles producidos durante cada turno remunerado.
Esto no significa que una fábrica entera necesite solo dos empleados. La manipulación de materiales, el mantenimiento, el control de calidad, la logística y la administración pueden requerir personal adicional.
Electricidad: Cálculo del coste por metro
La electricidad es otro componente del costo de fabricación.
El manual del CT6 de nueva generación indica una demanda eléctrica normal de funcionamiento de aproximadamente 18-20 kW después de que el equipo alcance la temperatura de funcionamiento.
Con una tasa de producción combinada de 36 m/min para barras de refuerzo de 10 mm: 36 × 60 = 2160 m/hora.
Utilizando 20 kW como demanda de potencia: 20 ÷ 2160 = 0,00926 kWh/m.
Con una tarifa eléctrica supuesta de 0,15 €/kWh: 0,00926 × 0,15 € = 0,00139 €/m.
Esta cifra se basa en un funcionamiento continuo a la tasa de producción indicada.
Con una menor utilización efectiva, el coste de la electricidad por contador vendible puede aumentar.
Los ejemplos financieros que se muestran a continuación distribuyen de forma conservadora la demanda eléctrica operativa prevista entre todas las horas de turno programadas.
Tabla 4. Economía energética ilustrativa
| Parámetro | Valor |
| Suposición de potencia operativa | 20 kW |
| Suposición sobre la tarifa eléctrica | 0,15 €/kWh |
| Salida máxima de 10 mm | 2.160 m/hora |
| Coste de la electricidad a máxima potencia | 0,00139 €/m |
| Coste de la electricidad por cada 1.000 m² | Aproximadamente tely €1,39 |
La electricidad requerida por los sistemas externos, el calentamiento, los compresores, la ventilación y otros equipos de la fábrica deben evaluarse por separadotely.
Sin embargo, estos cálculos explican por qué una alta producción y una fabricación eficiente pueden hacer que la electricidad de línea directa represente un componente relativamente pequeño del costo unitario de fabricación.
Un escenario de fabricación realista: una línea de producción CT6
Ahora podemos combinar los costos de materiales, mano de obra, electricidad y utilización de la producción.
Para evitar presentar la producción teórica máxima como la producción real de la fábrica, utilizaremos un escenario operativo más conservador.
Tabla 5. Supuestos del modelo de producción
| Parámetro | Suposición |
| Equipo | CT6 Nueva Generación |
| Producto | Barra de refuerzo de GFRP de 10 mm |
| Potencia combinada máxima | 2.160 m/hora |
| Duración del turno | 8 horas |
| Días laborables al mes | 22 |
| utilización eficaz de la producción | 75% |
| Salida rechazada | 0.5% |
| Operadores | 2 |
| Coste laboral por operador | 15 €/hora |
| demanda de electricidad de línea | 20 kW |
| Precio de la electricidad | 0,15 €/kWh |
| Coste de la materia prima antes de pérdidas | 0,1607 €/m |
Este es un modelo de negocio ilustrativo, no un registro de la producción real de los clientes.
¿Cuánto puede fabricar la fábrica?
Producción mensual teórica máxima: 2.160 × 8 × 22 = 380.160 m.
Con una utilización efectiva de 75%: 380.160 × 0,75 = 285.120 m.
Después de un margen de rechazo de 0,5%: 285.120 × 0,995 = 283.694 m.
Por lo tanto:
Producción mensual comercializable modelada: Aproximadamente 283.700 metros
This equals approximately 930,700 linear feet.
The distinction between theoretical and saleable production is important.
Factories earn revenue from products they can sell, not from nominal machine capacity.
Manufacturing Cost per Saleable Meter
Using the assumptions above, we can calculate the direct manufacturing cost.
The raw material cost is adjusted for rejected output.
Labor is calculated for two operators working 22 eight-hour shifts.
Electricity is conservatively calculated for all scheduled production hours.
Table 6. Illustrative Direct Manufacturing Cost — 10 mm GFRP Rebar
| Cost Component | Cost per Saleable Meter |
| Glass fiber and resin, adjusted for rejects | €0.1615 |
| Direct operator labor | €0.0186 |
| Production-line electricity | €0.0019 |
| Modeled Direct-Cost Subtotal | €0.1820/m |
This is equivalent to approximately €0.0555 per linear foot.
The calculation excludes other expenses, including certain consumables, maintenance, packaging, quality testing, facility overhead, financing, taxes and depreciation.
These additional costs vary considerably by factory location and business model.
Still, the result illustrates an important point.
In this scenario, Materias primas account for most of the calculated direct production cost.
Labor and electricity contribute much smaller amounts.
That is one reason why efficient material processing is essential to factory profitability.
How Much Revenue Can a GFRP Rebar Factory Generate?
Revenue depends on the selling price and the quantity customers actually purchase.
For our illustrative scenario, assume the factory sells 10 mm GFRP rebar at: €0.31 per Meter
This figure is taken as a business-planning assumption. It is not presented as a verified current market price.
At monthly sales of 283,694 meters: 283,694 × €0.31 = approximately €87,945.
Table 7. Monthly Manufacturing Economics
| Financial Indicator | Monthly Value |
| Saleable output | 283,694 m |
| Assumed selling price | 0,31 €/m |
| Sales revenue | €87,945 |
| Principal raw materials, adjusted for rejects | €45,822 |
| Direct operator labor | €5,280 |
| Production-line electricity | €528 |
| Balance after these direct costs | €36,315 |
This balance is not net profit.
It is the amount remaining after the listed direct costs, before other factory and commercial expenses.
For example, a factory may also pay rent, maintenance, testing, packaging, distribution, administration, insurance and financing costs.
The important question is how much of the remaining balance is required to cover those expenses.
What Happens After Factory Overhead?
To make the example more useful, assume an additional monthly allowance of:
€12,000 for Factory and Business Overhead
This is a simplified assumption for the scenario.
It is not a verified estimate for a particular plant or country.
Under these conditions:
| Financial Indicator | Monthly Value |
| Revenue | €87,945 |
| Principal raw materials | €45,822 |
| Direct labor | €5,280 |
| Line electricity | €528 |
| Additional overhead allowance | €12,000 |
| Modeled Operating Balance | €24,315 |
This result is before any expenses not captured by the model, depreciation, financing costs and taxes.
The operating balance is approximately 27.6% of the assumed revenue.
It should not be described as a guaranteed net profit margin.
Nevertheless, it demonstrates why investors are interested in efficient composite reinforcement manufacturing.
At sufficient production utilization and selling prices, a highly automated production line can create substantial operating contribution.
The Most Important Question: What Happens If Sales Are Lower?
A good manufacturing business plan should not be based only on favorable conditions.
Selling price and capacity utilization are two of the most important variables.
A factory may have equipment capable of producing 380,000 meters per month, but it will not necessarily sell that amount immediately.
Market development takes time.
Therefore, a serious investment analysis should consider multiple scenarios.
For the following sensitivity analysis, we use the same 10 mm production model, including a 0.5% rejection rate, the same raw material prices, scheduled operator labor, electricity and the €12,000 monthly overhead allowance.
Only selling price and effective production utilization change.
Table 8. Monthly Operating Balance Sensitivity
| Effective Production Utilization | Selling Price €0.24/m | Selling Price €0.31/m | Selling Price €0.38/m |
| 40% | −€5,934 | €4,658 | €15,249 |
| 65% | €1,488 | €18,699 | €35,910 |
| 85% | €7,425 | €29,932 | €52,438 |
Illustrative calculations based on the stated operating assumptions. The values are modeled operating balances, not net income or cash flow.
This table is particularly useful because it shows the relationship between sales, price and manufacturing efficiency.
At lower utilization, fixed expenses are distributed across fewer meters.
At higher utilization, the same equipment and factory infrastructure can support greater sales volume.
A relatively small change in selling price can also have a substantial effect on the operating result.
These relationships matter more than an isolated claim about exceptionally high profit margins.
What Is the Break-Even Point for a GFRP Rebar Factory?
The break-even point is the production and sales level at which revenue covers the costs included in the model.
For the illustrative scenario, the raw material cost per saleable meter is approximately €0.1615.
The assumed selling price is €0.31.
This leaves approximately €0.1485 per meter before scheduled labor, electricity and the overhead allowance.
Under the stated cost assumptions, the model reaches operating break-even at approximately: 120,000 Saleable Meters per Month
This is equivalent to an effective production utilization of approximately: 31.7%
That calculation applies only to the cost categories included in the example.
A complete project break-even analysis must account for additional operating expenses, financing arrangements and product-specific costs.
However, the example demonstrates the importance of choosing production equipment with a competitive cost structure.
The more efficiently a factory converts materials into saleable products, the more flexibility it may have when market prices or sales volumes change.
How Production Technology Influences Profit Margins
Equipment affects profitability through several mechanisms.
The first is production output.
The second is material consumption.
The third is product consistency.
The fourth is labor and energy efficiency.
The fifth is production availability.
Composite-Tech developed CT6 New Generation around the interaction of these factors.
Table 9. Manufacturing Technology and Financial Impact
| Composite-Tech Technology | Manufacturing Objective | Potential Financial Benefit |
| Multi-bar production | Produce several bars simultaneously | More output per production hour |
| Impregnación ultrasónica | Improve resin penetration | Better process consistency |
| Pneumatic resin squeezing | Control excess binder | Reduced unnecessary resin consumption |
| Bobinado de nervaduras controlado por ordenador | Maintain surface geometry | More repeatable product |
| Short-wave infrared booster | Support initial polymerization | Potentially higher stable production speed |
| Controlled curing ovens | Maintain required cure conditions | More consistent product quality |
| Refrigeración por aire y agua en dos etapas | Manage cooling gradients | Lower risk of cooling-related defects |
| Automated pulling | Maintain continuous movement | Producción estable |
| Automatic cutting and coiling | Reduce manual handling | Improved finishing efficiency |
| AI-assisted optical monitoring | Detect visible process deviations | Earlier operator intervention |
The actual financial benefit of each technology depends on operating conditions and should be confirmed through production records and comparative testing.
The important point is that these technologies are not included merely to make the machine more sophisticated.
They address process variables that influence the relationship between production speed, material use and finished-product quality.
For an industrial manufacturer, that relationship determines manufacturing competitiveness.
Why the Cheapest Production Line Is Not Necessarily the Most Profitable
Equipment purchasing decisions are frequently influenced by initial price.
But a machine that costs less to purchase may cost more to operate.
Consider the difference between two production systems.
One produces fewer bars per hour and requires substantial manual supervision.
The other produces more bars simultaneously using automated process control.
Even if the second system requires a higher initial investment, it may offer a lower cost per saleable meter.
The correct comparison must include:
| Comparison Factor | Why Investors Should Measure It |
| Equipment acquisition cost | Initial capital requirement |
| Production output by diameter | Real manufacturing capacity |
| Operators per line | Direct labor requirement |
| Power consumption per meter | Eficiencia energética |
| Resin consumption | Raw material efficiency |
| Rejected product percentage | Material and capacity losses |
| Maintenance requirements | Production availability |
| Product changeover time | Scheduling efficiency |
| Product qualification | Ability to supply target markets |
| Technical support | Commissioning and operational risk |
A lower purchase price is attractive only if it does not create greater operating costs or limit the factory’s commercial potential.
That is why equipment evaluation should always include a manufacturing cost calculation.
How Do You Calculate Return on Investment?
Return on investment is often presented as a simple payback claim.
In reality, a manufacturing investment should be evaluated using several financial measures.
These include total initial investment, operating profitability, working capital, financing, taxes and actual cash generation.
A useful starting point is the simple payback calculation.
Simple Payback Period = Initial Investment ÷ Annual Net Cash Inflow
However, the difficulty is determining realistic annual net cash inflow.
The operating balance calculated earlier is not the same as free cash flow.
Additional expenditures, taxes, capital maintenance, inventory requirements and customer payment terms must be considered.
Example: Why Payback Scenarios Matter
Suppose an investor is evaluating a manufacturing project requiring an illustrative total investment of €350,000.
Depending on the project’s actual net cash generation, the simple payback could differ significantly.
| Annual Net Cash Inflow | Illustrative Simple Payback |
| €60,000 | 5.8 years |
| €100,000 | 3.5 years |
| €150,000 | 2.3 years |
| €200,000 | 1.8 years |
The €350,000 investment is a hypothetical planning figure, not a quotation for a CT6 New Generation factory.
These scenarios illustrate the mathematics of payback. They are not forecasts of actual Composite-Tech customer returns.
A professional financial model should also calculate Net Present Value (NPV) and Internal Rate of Return (IRR).
These methods help investors understand whether the expected future cash flows justify the capital committed to the project.
Why Adding FRP Mesh Can Improve the Business Model
A factory that manufactures only straight GFRP rebar serves one category of reinforcement demand.
A factory that also manufactures FRP mesh can serve additional applications.
Mesh is commonly purchased by area rather than linear length.
This makes it particularly relevant to industrial floors, slabs, precast products, pavements and other applications where reinforcement is distributed across large surfaces.
Composite-Tech manufactures dedicated FRP mesh production equipment alongside its rebar lines.
From an investment perspective, this creates an opportunity to diversify the factory’s product portfolio.
The internal financial model prepared for Composite-Tech also illustrates why the mesh category deserves attention.
Table 10. Illustrative FRP Mesh Material Economics
| Mesh Configuration | Modeled Raw Material Cost | Assumed Selling Price |
| Ø6 mm, 100 × 100 mm | €1.260/m² | €3.59/m² |
| Ø6 mm, 150 × 150 mm | €0.882/m² | €2.51/m² |
| Ø8 mm, 100 × 100 mm | €2.101/m² | €4.66/m² |
| Ø8 mm, 150 × 150 mm | €1.471/m² | €3.26/m² |
Source: Composite-Tech internal financial planning scenario. Prices and material costs are assumptions, not independently verified market quotations.
These calculations show the modeled difference between principal raw material cost and selling price.
The difference is not net profit.
Mesh production also requires labor, electricity, production equipment, factory space, quality control and distribution.
Nevertheless, the scenario illustrates the potential commercial value of manufacturing complementary reinforcement products.
A customer may purchase straight GFRP rebar for one project and FRP mesh for another.
A producer capable of supplying both has more opportunities to serve the same construction market.
The Next Step: Rebar, Mesh and Bent Composite Elements
An integrated FRP reinforcement factory can go further.
Construction projects frequently require more than straight reinforcing bars.
They may also require bent elements, stirrups, U-shaped bars and reinforcement manufactured to specific dimensions.
These products require dedicated manufacturing technologies.
Composite-Tech offers equipment for straight reinforcement, FRP mesh and factory-made bent composite elements.
This creates the possibility of building a broader industrial business.
| Producto | Commercial Opportunity |
| Barras de refuerzo rectas de GFRP | General reinforcement supply |
| Coiled reinforcement | Distribution of suitable smaller diameters |
| Malla de FRP | Area-based reinforcement supply |
| Bent composite elements | Project-specific shapes |
| Cut-to-length bars | Contractor-ready materials |
| Complete reinforcement packages | Multiple products for one project |
The financial advantage is not simply that the factory can manufacture more products.
It is that the business can approach more types of customers.
A distributor, precast manufacturer, infrastructure contractor and industrial flooring company may have different purchasing requirements.
A broader product portfolio gives the manufacturer more ways to serve those requirements.
Quality Control Is Part of Profitability
Manufacturing cost cannot be separated from quality.
A factory producing inexpensive reinforcement that repeatedly fails testing may not have a sustainable business.
For products intended for structural concrete applications, material properties must be verified.
In the United States, ASTM D7957/D7957M-26 establishes requirements for GFRP reinforcing bars, including mechanical and physical properties, qualification testing and production-lot quality control.
Important properties include tensile capacity, modulus, ultimate tensile strain, fiber content, degree of cure and bond behavior.
This matters economically because serious customers purchase more than a nominal diameter.
They purchase reinforcement that must perform according to engineering requirements.
A manufacturer that consistently supplies documented, traceable products can compete on technical reliability rather than price alone.
This is another reason why production technology and quality monitoring deserve attention during the investment process.
The most profitable factory is not necessarily the one that produces the cheapest-looking bar. It is the one that can manufacture acceptable, documented reinforcement at a competitive and repeatable cost.
What Investors Should Understand Before Starting a GFRP Rebar Business
The financial attractiveness of GFRP rebar manufacturing is connected to several industrial characteristics.
Raw material costs can be modeled by diameter.
Production capacity can be measured in meters per minute.
Electricity consumption can be calculated per meter.
Labor requirements can be measured against saleable output.
And the business can expand into complementary product categories.
These characteristics make the industry relatively suitable for structured financial analysis.
But investors must also understand the commercial side.
A machine capable of producing 300,000 meters per month does not automatically create demand for 300,000 meters.
Sales channels, product qualification, technical support and customer relationships remain essential.
The most successful manufacturing strategy is therefore likely to combine three elements:
Efficient production technology.
Consistent, technically documented products.
A realistic commercial strategy for selling the output.
When these elements work together, GFRP reinforcement manufacturing can become an attractive industrial investment.
Planning a Profitable GFRP Rebar Manufacturing Business?
Before investing in composite reinforcement production equipment, it is worth understanding what your factory can actually produce and how much each meter will cost.
Composite-Tech develops industrial equipment for manufacturing GFRP and BFRP rebar, Malla de FRP and bent composite reinforcement.
Our engineering team can help prospective manufacturers evaluate equipment configuration, production capacity, factory layout and the technical requirements of their proposed business.
Request a preliminary production cost assessment and equipment proposal for your project.
Discover more:
- Professional FRP Rebar Production Lines – Composite-Tech manufacturing equipment for fiberglass and basalt reinforcement.
- CT6 Nueva Generación – High-output, multi-bar GFRP manufacturing technology.
- FRP Mesh Production Equipment – Expand your factory into area-based composite reinforcement products.
- Documentación técnica de Composite-Tech – Equipment information and technical resources for planning production.
Conclusion: Profitability Begins with Production Efficiency
The profitability of GFRP rebar manufacturing is not determined by the price of glass fiber alone.
It depends on how effectively a factory converts raw materials into reinforcement that customers are willing to buy.
Production speed, simultaneous bar output, resin impregnation, curing, cooling, electricity consumption, labor requirements and quality control all influence that result.
Composite-Tech’s CT6 New Generation combines multi-bar production with specialized ultrasonic impregnation, infrared-assisted curing and controlled air-and-water cooling.
These technologies are intended to support high-output manufacturing while maintaining the process conditions required for consistent product quality.
For investors, the business opportunity extends beyond straight varillas de refuerzo de PRFV.
FRP mesh and factory-made bent reinforcement offer additional product categories, allowing a manufacturer to address a broader range of construction applications.
The essential question is not simply how much a production line costs.
It is how much reliable, saleable reinforcement that production line can manufacture — and whether the resulting business can compete profitably in its target market.
Efficient manufacturing creates the opportunity. Product quality and customer demand turn that opportunity into a business.
FAQ: GFRP Rebar Manufacturing Costs, Profitability and ROI
Is GFRP rebar manufacturing profitable?
GFRP rebar manufacturing can be profitable when sales prices and volumes are sufficient to cover raw materials, labor, electricity, factory overhead and capital costs. Manufacturing efficiency and product quality have a substantial influence on profitability.
How much does it cost to produce one meter of GFRP rebar?
The cost depends on diameter, material prices, manufacturing process and operating conditions. In a defined Composite-Tech financial scenario, principal raw materials for 10 mm rebar cost approximately €0.161/m. A separate illustrative operating calculation produces a direct-cost subtotal of approximately €0.182 per saleable meter.
How many meters can a CT6 rebar production line produce?
Composite-Tech’s CT6 New Generation is designed for combined output of up to 36 m/min when producing six 10 mm bars simultaneously. This corresponds to a theoretical maximum of 17,280 meters during an uninterrupted eight-hour shift.
How many operators are required for CT6 New Generation?
According to the manufacturer’s technical documentation, the production line can be controlled by one or a maximum of two operators. A complete factory may require additional staff for raw materials, maintenance, quality control and logistics.
Why is high production capacity important for profitability?
Greater output allows certain labor, electricity and factory costs to be distributed across more saleable meters. However, production capacity improves profitability only when the factory can maintain quality and sell the resulting output.
Does ultrasonic impregnation reduce GFRP manufacturing costs?
Ultrasonic impregnation is intended to improve resin penetration into the fiber bundle. When combined with effective resin content control, it may support material efficiency and process consistency. Actual savings depend on the formulation, equipment settings and validated production results.
Why does Composite-Tech use short-wave infrared heating?
The short-wave infrared booster is designed to support the initial stages of resin heating and polymerization before the material enters the main curing ovens. This helps the production system manage curing conditions at industrial line speeds.
Why does Composite-Tech use air-and-water cooling?
The two-stage cooling system is intended to control the temperature transition after curing. Air cooling reduces the initial thermal load before the reinforcement enters the water-cooling stage.
What is the break-even point of a GFRP rebar factory?
There is no universal break-even point. It depends on selling price, production volume, material costs, staffing, overhead and financing. In the illustrative one-line scenario presented here, operating break-even occurs at approximately 120,000 saleable meters per month under the stated assumptions.
How long does it take to recover an investment in GFRP production equipment?
The payback period depends on total initial investment and net cash generation. Investors should calculate payback, NPV and IRR using realistic sales assumptions, working capital requirements, taxes and financing costs.
Is FRP mesh manufacturing profitable?
FRP mesh manufacturing can be profitable when the manufacturer has competitive material costs, suitable equipment, reliable customers and sufficient output. Production economics should be calculated per square meter or square foot.
Should a new factory manufacture both GFRP rebar and FRP mesh?
An integrated product strategy can be attractive because rebar and mesh serve different purchasing requirements. However, equipment investment should match demonstrated local demand and available capital.